
هدف التعلم (أ): وضع خطة لعمليات اللحام الآمنة
بدء النشاط
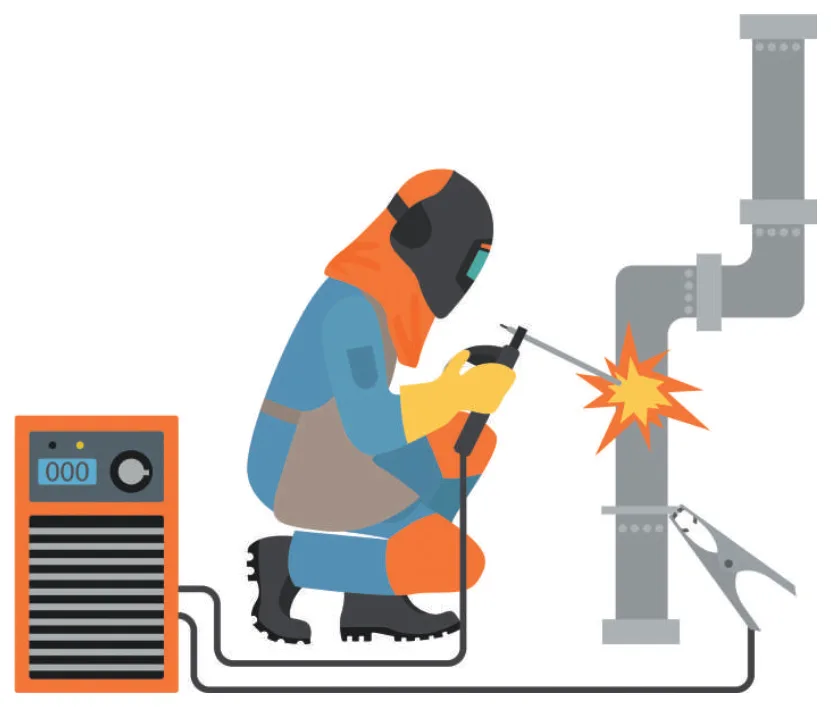
قم بإجراء بحث ثم وسم المخطط في الشكل 11.2 بأسماء العناصر الأساسية لمعدات اللحام بالقوس المعدني اليدوي (MMA).
من كتاب الهندسة – المستوى 2 المقرّر
قم بإجراء بحث ثم وسم المخطط في الشكل 11.2 بأسماء العناصر الأساسية لمعدات اللحام بالقوس المعدني اليدوي (MMA).
يُطلق على اللحام بالقوس المعدني اليدوي عادةً اسم "اللحام بالقوس الكهربائي".
الخبث: طبقة صلبة غير معدنية تشبه الزجاج تتشكل على سطح اللحام. وهو منتج ثانوي لاستخدام صهيرة اللحام لحماية اللحام من العوامل الجوية. ويجب إزالته لتشطيب اللحام.
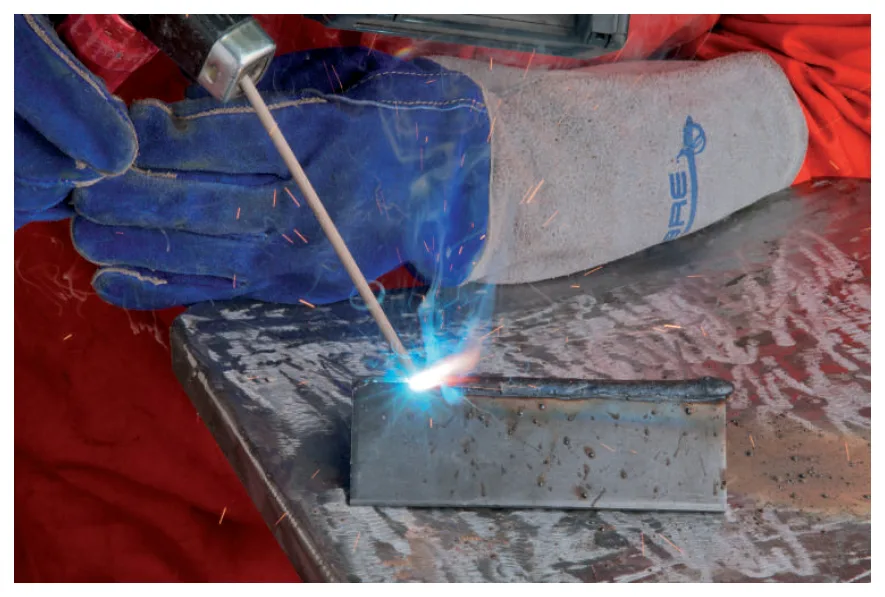
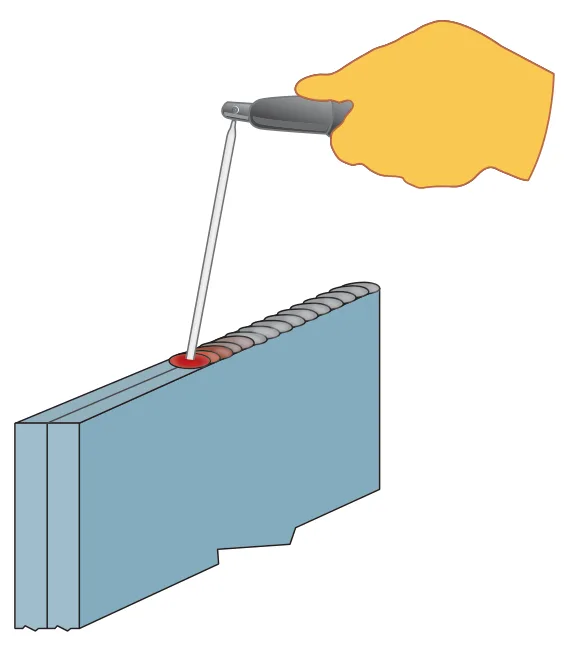
تسمى المادة المعدنية التي سيتم ربطها باللحام "المعدن الأساسي".
| المزايا | العيوب |
|---|---|
| يمكن أن تكون المعدات خفيفة الوزن وقابلة للحمل، لذلك من الممكن إجراء اللحام في المناطق المفتوحة. | الطريقة فوضوية: تنتج صهيرة اللحام الخبث والترشاش. |
| يمكن استخدامه في لحام المعادن وفق تشكيلة متنوعة من السماكة. | من الضروري تنظيف سطح اللحام بعد كل تمريرة للإلكترود. |
| ليس طريقة سريعة. | |
| ينتج الكثير من الشرر الساخن. | |
| يتم إهدار الجزء الأخير من إلكترود، حيث يتعين عليك إيقاف اللحام مع بقاء نحو 50 مم. |
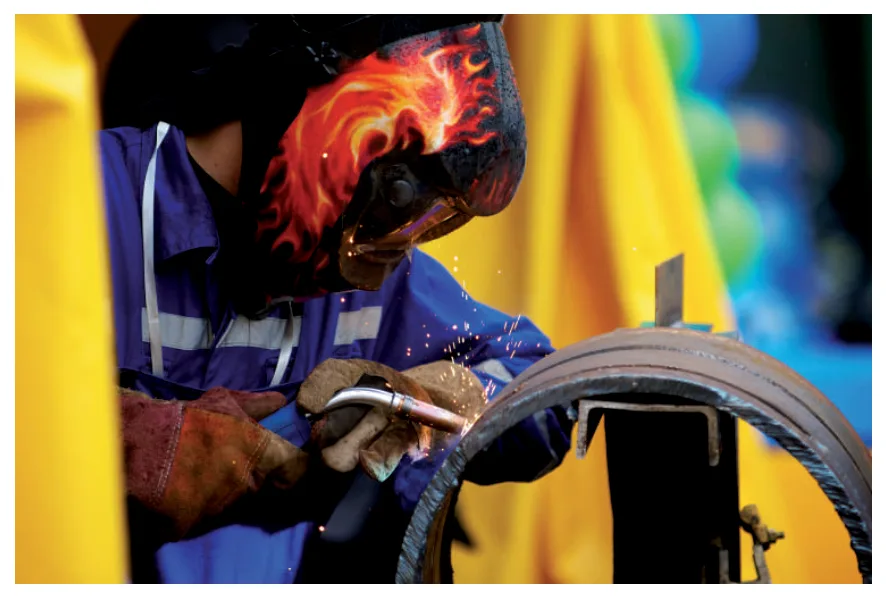
يتم التحكم في القوس الكهربائي عن طريق ضبط تيار اللحام والمسافة من الإلكترود إلى سطح المعدن الأساسي وسرعة تحريك الإلكترود.
يُطلق على اللحام بالغاز الخامل المعدني عادةً اسم "لحام السلك". أيضًا غاز الحجب. يحمي هذا الغاز اللحام من التلوث بالشوائب الموجودة في الهواء. يتم توصيل المسدس بمصدر طاقة، ويقوم القوس الكهربائي بتسخين سلك الإلكترود، مما يتسبب في ترسب المعدن المنصهر وتشكيل اللحام.
| المزايا | العيوب |
|---|---|
| يتم إنتاج كميات أقل من النفايات حيث يمكنك استخدام سلك الإلكترود بالكامل. | لا يمكن حمل المعدات بسهولة، حيث يأتي غاز الحجب في أسطوانات غاز كبيرة. |
| يمكن أن يكون أسرع من اللحام بالقوس المعدني اليدوي لأنه يحتوي على إلكترود سلكي يتم تلقيمه باستمرار، والذي لا يتغير كثيرًا مثل إلكترود المقبض، مما يعني أنه يمكنك اللحام لفترة أطول. | من الصعب استخدامه في المناطق المفتوحة لأن الرياح قد تتداخل مع غاز الحجب. |
| نظرًا لأنها طريقة أسرع، فهناك فرصة أقل للتغيير غير المرغوب فيه في شكل المعدن الأساسي. | المعدات أكثر تعقيدًا. |
| يتم إنتاج كميات أقل من الخبث والترشاش بهذه الطريقة. | يمكن أن تكون مسدسات اللحام بالغاز الخامل المعدني ضخمة، لذا فإن اللحام في الأماكن الضيقة أمر صعب. |
| يمكن استخدامه في لحام المعادن وفق تشكيلة متنوعة من السماكة. |
المواد الاستهلاكية للحام هي العناصر التي يتم استخدامها أثناء عملية اللحام. يجب شراء هذه العناصر واستبدالها كثيرًا.
اختيار إلكترود:
يمكن أن يؤدي التعرض المباشر للهواء إلى إضعاف اللحام الجديد أو جعله هشًا ومساميًا.
هناك العديد من أنواع المعادن المختلفة التي قد يُطلب منك لحامها. من المفيد معرفة القليل عن كل نوع، على سبيل المثال ما مدى سهولة توصيل المعدن للكهرباء؟ هل المعدن موصل جيد للحرارة؟ هل مرن وسهل التشكيل؟ هل قابل للسحب؟ ما مدى متانته؟ اكتشف خصائص المعادن المختلفة التي يمكن لحامها لمعرفة المزيد عنها. يجب عليك مراعاة ما يلي:
في الوحدة 6: المواد الهندسية، ستتعرف على خصائص المعادن المختلفة.
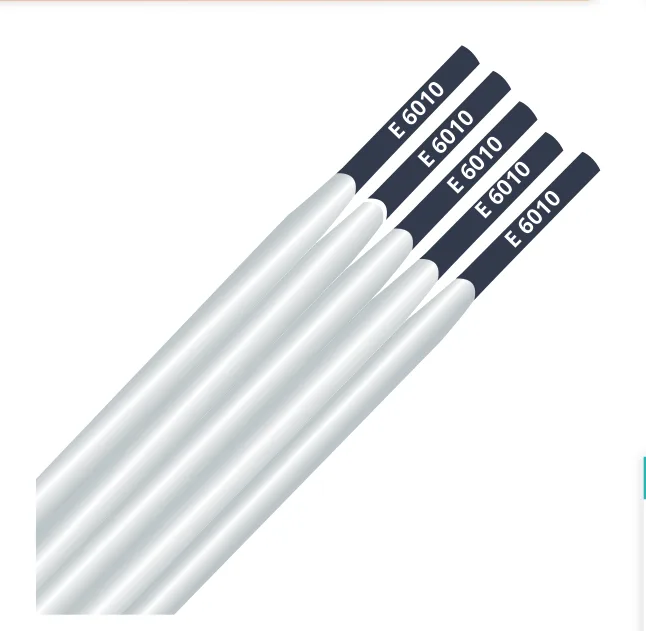
يوجد على كل إلكترود رقم فريد يحدد خصائص الإلكترود. يشير الحرف "E" إلى الإلكترود للحام بالقوس الكهربائي. الرقمان الأولان هما قوة التحمل بالكيلورطل لكل بوصة مربعة (ksi)، لذلك في هذه الحالة 60 ksi (أحيانًا يمكن إعطاء هذا الرقم بوحدة نيوتن/مم 2). يشير الرقم الثالث إلى الوضعيات المسطحة والأفقية، والرقم "3" إلى الوضعيات المسطحة، ويشير الرقم "4" إلى الإلكترود يمكن استخدامه للوضعيات المسطحة والأفقية والعمودية والعلوية. الرقم الأخير هو تحديد نوع مصدر الطاقة الذي يمكن استخدامه مع الإلكترود ومواد تغليف صهيرة اللحام. E6010 هو إلكترود متعدد الأغراض شائع الاستخدام لأنشطة التصنيع مثل تصنيع اللحام وأنابيب البناء وبناء السفن. هذا النوع من الإلكترود شائع لأنه يمكن استخدامه على المعدن الأساسي في ظروف مختلفة، مثل الصدأ أو المتسخ أو الزيتي، وينتج خبثًا محدودًا على اللحام المشطب. يمكن استخدام الإلكترود مع مصدر طاقة تيار مستمر.
قوة التحمل: مقدار القوة اللازمة لتفكيك قطب كهربائي، مقاسة بالكيلورطل لكل بوصة مربعة (ksi). يمكن تزويد الأقطاب الكهربائية بقوة تحمل تبلغ 60 أو 70 أو 80 أو 90 أو 100 أو 110 أو 120 كيلورطل لكل بوصة مربعة (ksi). المتانة: قدرة المادة على عدم الانكسار عند الضرب أو التحميل. تتميز المواد ذات المتانة العالية عمومًا بصلابة عالية وقابلية سحب وتطريق عالية. قطعة العمل: غرض يتم العمل عليه باستخدام أداة أو آلة. في هذه الحالة، يشير إلى الغرض الذي تقوم بلحامه.
كما رأينا، هناك العديد من الأنواع المختلفة من أعواد الإلكترود، ومن المهم معرفة وقت استخدام كل نوع عند لحام معادن مختلفة. عزز معرفتك باستخدام أنواع مختلفة من الإلكترود من خلال:
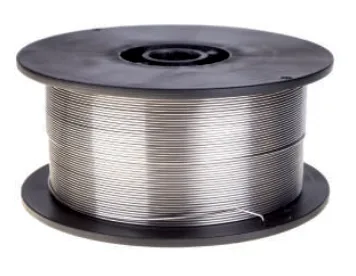
يتم استخدام سلك اللحام أثناء اللحام بالغاز الخامل المعدني ويجب استبداله. يتوفر سلك اللحام في مجموعة من الأحجام: منها 0.6 مم، 0.8 مم، 0.9 مم، 1.2 مم، 1.4 مم، 1.6 مم، 2.0 مم و 2.4 مم. سلك اللحام بالغاز الخامل المعدني أصغر من أسلاك إلكترود "بنسة" اللحام، حيث يجب تلقيمه من خلال فوهة مسدس اللحام، السلك صلب ودائري الشكل وعادة ما يتم توفيره على بكرة حسب الوزن. ويتم اختيار سلك اللحام بحيث يتوافق مع المعدن الأساسي الذي يتطلب اللحام. يمكن تزويد السلك بقوة تحمل تبلغ 60 أو 70 كيلورطل لكل بوصة مربعة. أسلاك اللحام المختلفة مناسبة للتيار المتناوب أو التيار المستمر أو كلا النوعين من مصدر الطاقة. بعض أسلاك اللحام أكثر ملاءمة لوضعية معينة من اللحام ونوع غاز الحجب (انظر أدناه). وعلى غرار أعواد الإلكترود اللحام، يتم استخدام رقم فريد لتحديد خصائص أسلاك اللحام. تبدأ هذه الأرقام بـ "ER"، والتي تعني "قضيب الإلكترود"، مما يعني أنه يمكن استخدام السلك في عمليات اللحام بالقوس الكهربائي. عادةً ما يكون الرقم الأول بعد ذلك هو "6" أو "7" ويشير إلى قوة التحمل للسلك (إما 60 أو 70 كيلورطل لكل بوصة مربعة). يخبرك الرقم الثاني عن الوضعية التي يمكن فيها لمسدس اللحام بالغاز الخامل المعدني استخدام هذا السلك أثناء اللحام. إذا كان الرقم هو "0"، فيمكن استخدام السلك في وضعيات اللحام المسطحة أو الأفقية. وإذا كان الرقم هو "1"، فيمكن استخدام السلك في جميع الوضعيات. ثم يكون الرقم التالي عادةً حرفًا، وغالبًا ما يشير الحرف "S" إلى السلك الصلب. ثم يحتوي رقم اللحام على رقم نهائي واحد بعد الواصلة "-". يخبرنا الرقم النهائي بنوع غاز الحجب الذي يمكن استخدامه مع سلك اللحام. سنتناول أنواع غاز الحجب بعد ذلك.
في الوحدة 20: العلوم الكهربائية والميكانيكية للهندسة، سوف تتعرف على الدوائر الكهربائية للتيار المستمر (DC).
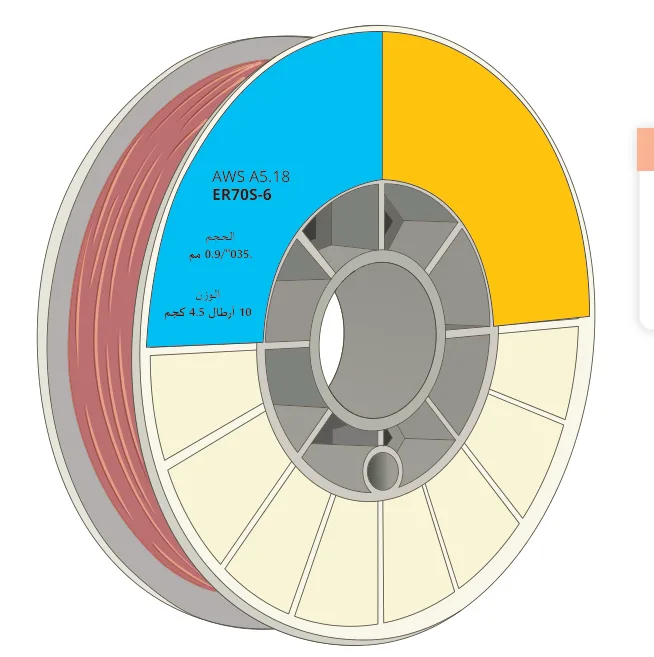
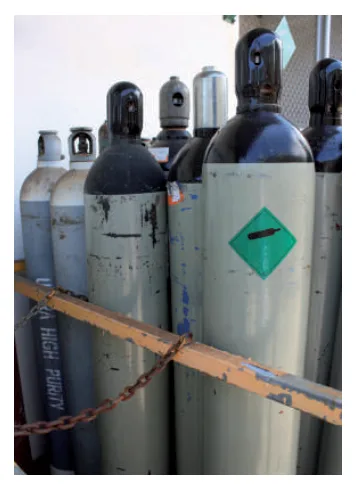
عند العمل مع أعواد الإلكترود، يجب التأكد من تخزينها بشكل صحيح لمنع التلف.
كيف يجب تخزين الإلكترود لمنعه من التلف قبل الاستخدام؟
الاختراق: المسافة التي يمتد بها معدن اللحام المنصهر إلى المعدن الأساسي أو يمر اللحام السابق من السطح المصهور أثناء اللحام.
كما رأينا، هناك العديد من الأنواع المختلفة لأسلاك اللحام، ومن المهم معرفة وقت استخدام كل نوع عند لحام معادن مختلفة. عزز معرفتك باستخدام أنواع مختلفة من أسلاك اللحام من خلال:
يتم تخزين غاز الحجب في أسطوانات مضغوطة. وتُخزن هذه الأسطوانات بشكل عام عند عدم استخدامها في قفص جيد التهوية بعيدًا عن مصادر الإشعال. أكثر أنواع غازات الحجب شيوعًا هي الأرجون وثاني أكسيد الكربون والهيليوم. تستخدم هذه الغازات إما فقط كغاز حجب أو كجزء من مزيج. غالبًا ما يتم استخدام مزيج من 75 في المائة من الأرجون و 25 في المائة من ثاني أكسيد الكربون في اللحام بالغاز الخامل المعدني.
يتم استخدام الأكسجين ممزوجًا بغازات الحجب الأخرى للمساعدة في تثبيت الأقواس وتقليل الترشاش. يعتمد اختيار غاز الحجب للحام بالغاز الخامل المعدني على نوع وسمك المعدن المراد لحامه، بالإضافة إلى سمك سلك اللحام. يقدم الجدول 11.3 بعض الإرشادات حول الأنواع المختلفة من غاز الحجب لاستخدامه مع معادن أساسية مختلفة. تتوفر معلومات أكثر حول اختيار غاز الحجب في القسم الخاص بالغاز الخامل مع المنظم في الصفحة 18.
| أنواع المعادن | أرجون 100% | ثاني أكسيد الكربون 100% | أرجون 95% وأكسجين 5% | أرجون 75% وثاني أكسيد الكربون 25% | هيليوم 75% وأرجون 25% |
|---|---|---|---|---|---|
| الألمنيوم | X | X | |||
| الفولاذ المقاوم للصدأ | X | X | X | X | |
| الفولاذ المطاوع | X | X | X |
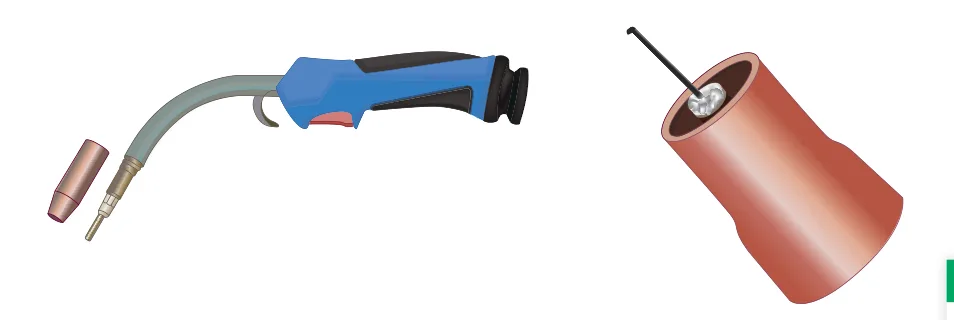
يعتبر رأس التلامس هو العنصر الأكثر أهمية في مسدس اللحام بالغاز الخامل المعدني. تتوفر الرؤوس بأشكال وأحجام مختلفة لاستخدامات مختلفة في اللحام. من المهم استخدام الرأس ذي الشكل الصحيح، على سبيل المثال يكون الرأس المسطح مفيدًا عندما تريد إنتاج لحام تقابلي أو لحام تراكي على مواد تراكبي أكثر سمكًا. للتعرف على أنواع رؤوس التلامس بمسدس اللحام بالغاز الخامل المعدني المتاحة، أكمل بعض الأبحاث وارسم الأشكال المختلفة. قم بوضع تعليقات على الرسومات الخاصة بك باستخدام اللحام النموذجية لرؤوس التلامس.
يتم تصنيع رؤوس التلامس أيضًا من مواد مختلفة: منها النحاس المطلي بالفضة والفولاذ المقاوم للصدأ. يصف الجدول 11.4 بعض تطبيقات لحام مواد مختلفة.
في الوحدة 3: ستتعرف من خلال التحقق من منتج هندسي على خصائص المواد، بما في ذلك نقطة الانصهار.
| المادة | تطبيق اللحام |
|---|---|
| النحاس الأحمر | تستخدم رؤوس اللحام النحاسية في الغالب في تطبيقات اللحام المحمولة. النحاس معدن أملس وله نقطة انصهار منخفضة نسبيًا. تحت حرارة القوس، يمكن أن يتآكل النحاس ويتشوه، خاصة حول القطر الداخلي للفتحة سلك اللحام. ومع مرور الوقت، يعني هذا أن السلك يفقد التلامس بالرأس، مما يؤدي إلى مشاكل في إنشاء قوس كهربائي أو ارتداد احتراقي أو أضعف اللحامات. هذا يعني أنه يجب استبدال رؤوس التلامس النحاسية بانتظام. |
| مطلي بالفضة | يمكن أن يؤدي طلاء رأس التلامس بالفضة إلى زيادة عمره بمقدار تسع مرات. الفضة أكثر كثافة من النحاس ولها نقطة انصهار أعلى. ولا تتآكل بسرعة النحاس ويساعد سطحها اللامع أيضًا على عكس الحرارة، مما يؤدي إلى تقليل الترشاش. غالبًا ما تُستخدم رؤوس التلامس المطلية بالفضة في اللحام الآلي والروبوتي. |
| الفولاذ المقاوم للصدأ | رؤوس التلامس المصنوعة من الفولاذ المقاوم للصدأ متينة للغاية ومقاومة للتآكل. ويمكن لهذه الرؤوس أن تتحمل جيدًا درجة الحرارة العالية للحام بالغاز الخامل المعدني، ونتيجة لذلك تتطلب استبدالًا أقل تكرارًا. |
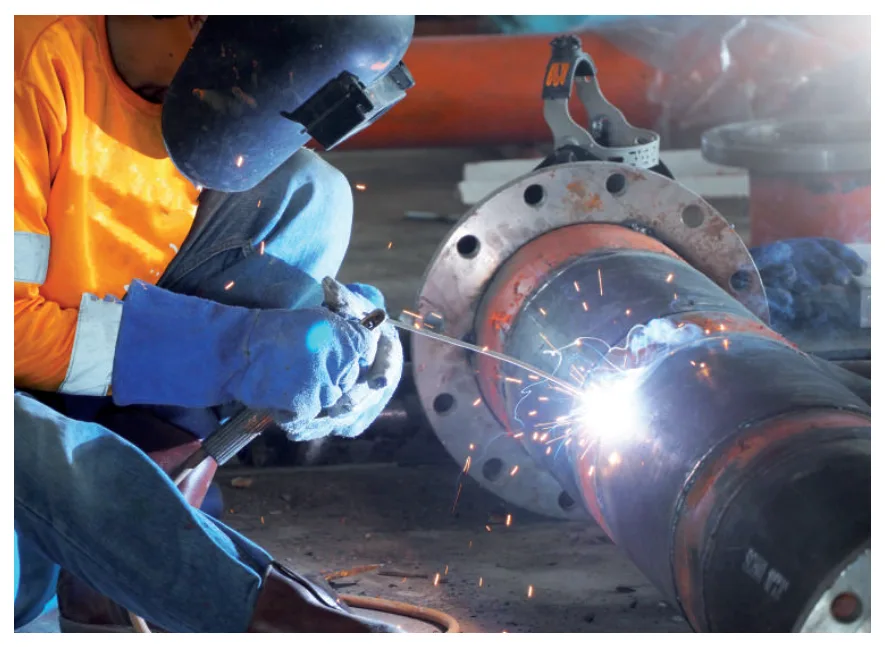
الارتداد الاحتراقي: يحدث عندما يتقوس سلك اللحام عند فتحة رأس التلامس، ثم يحترق مرة أخرى في الرأس. ينتج عن هذا لحام سلك اللحام نفسه بالرأس أو داخله. في حالة حدوث ذلك، يجب استبدال الرأس على الفور.
ستحتاج أثناء اللحام إلى أدوات ومعدات لمساعدتك على:
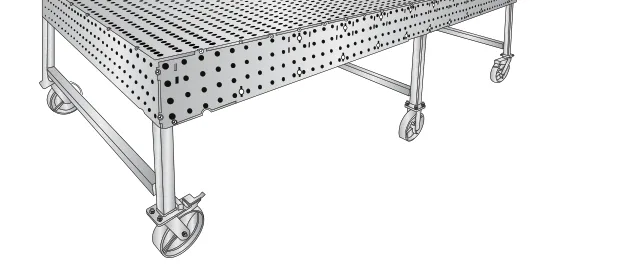
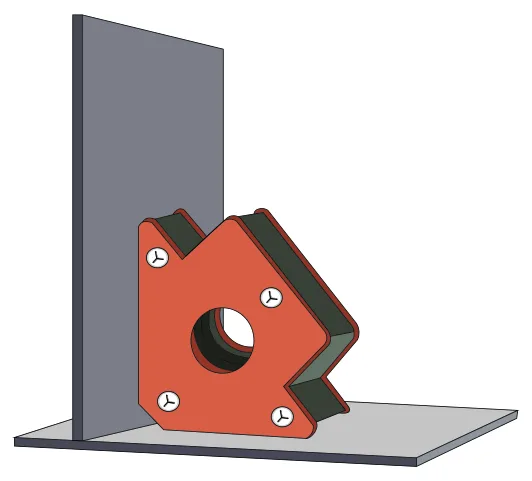
توفر لك طاولة اللحام سطحًا ثابتًا للعمل عليه. حيث يمكنك العمل على الطاولة لقياس المعدن الأساسي وقطع المعدن وتثبيت المعدن بمشابك لتجهيزه للحام. معظم طاولات اللحام مصنوعة من معدن مثل الفولاذ. حيث تقل احتمالية اشتعال النار في المعدن إذا اشتعلت به شرارة لحام. غالبًا ما تحتوي طاولات اللحام على عجلات لتمكين تحريكها. تُستخدم طاولات اللحام أيضًا للتأريض أثناء اللحام بالقوس المعدني اليدوي. تستخدم المشابك الممغنطة مغناطيسًا لتثبيت قطع المعدن الأساسي معًا من أجل اللحام. وتتوفر في العديد من الأشكال والأحجام والزوايا المختلفة. حتى أن بعضها قابل للتعديل حتى تتمكن من تغيير الزاوية التي سيتم بها تثبيت المواد المعدنية الأساسية.
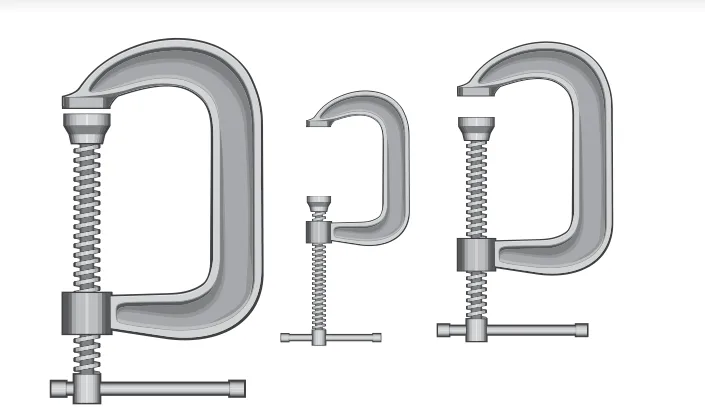
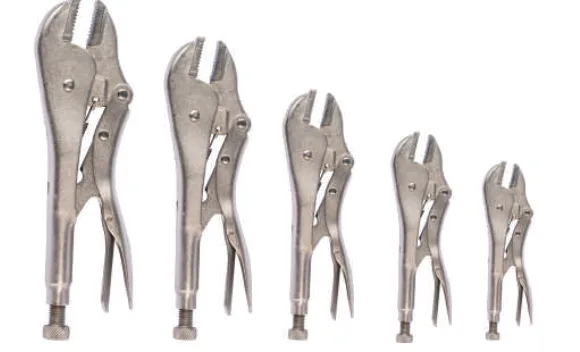
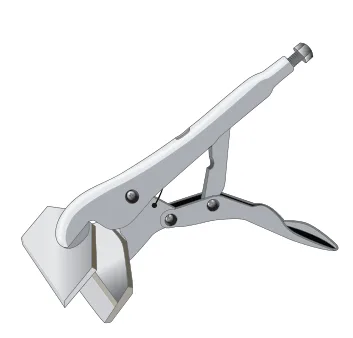
كماشة الإطباق مفيدة جدًا ويتم إنتاجها بأنواع مختلفة من الفكين. تمنحك الفكوك أنواعًا مختلفة من التحكم عند معالجة المعادن والأسلاك والمكونات أثناء اللحام. لذلك، من المفيد حقًا معرفة المزيد عن الأنواع المتاحة وكيفية استخدامها. قم برسم ووصف استخدامات الأنواع المختلفة من الفكوك على كماشة الإطباق. تشمل:
يمكن أيضًا تسمية كماشة الإطباق باسم زرادية الكبس أو مقابض أو مفاتيح الإمساك.
كماشة الإطباق بالألواح مصممة خصيصًا لتثبيت الصفائح والألواح المعدنية معًا عند اللحام. يحتوي رأس كماشة الإطباق على فكوك عريضة ومسطحة يمكنها الإمساك دون ترك أي ضرر على السطح.
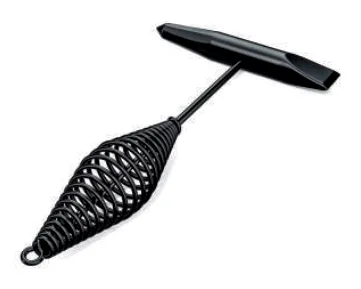
تُستخدم قصافات التقطيع بشكل شائع في اللحام لقطع الأسلاك وقضبان الإلكترود والمكونات الصغيرة الأخرى بدقة وبشكل نظيف. تحتوي قصافات التقطيع على فكوك بزاوية حادة تشكل حافة القطع. تُستخدم مطرقة الكشط لإزالة الخبث من على سطح اللحام. الخبث عبارة عن طلاء فوق اللحام ناتج عن استخدام صهيرة اللحام لحماية بؤرة اللحام المنصهر من التلوث الجوي. بمجرد تبريد اللحام، يجب إزالة الخبث للكشف عن اللحام النظيف والصلب تحته. تتميز مطرقة الكشط بطرف مدبب وحواف حادة، مما يساعد على تفتيت الخبث وتقطيعه. ومن المهم الحفاظ على حواف مطرقة الكشط حادة. يجب شحذ أي مطرقة ذات حافة كشط أو قطعة مفقودة من الحافة الكاشطة على نحو سلس؛ إذا لم يكن بالإمكان إصلاحها، فيجب استبدالها.
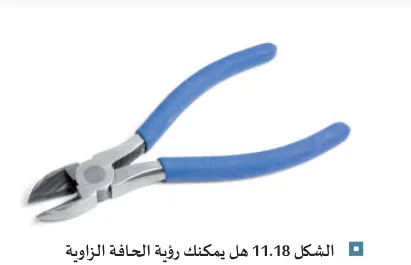
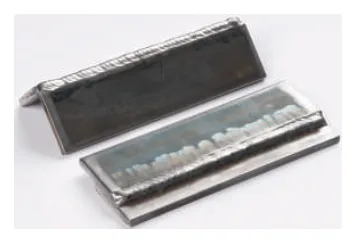
تُعرف قصافة التقطيع أيضًا باسم كماشة القطع القطرية أو قواطع الأسلاك.
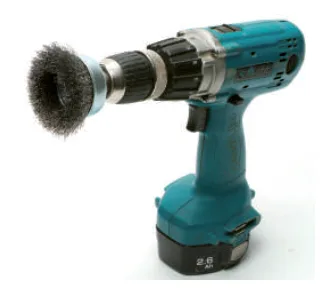
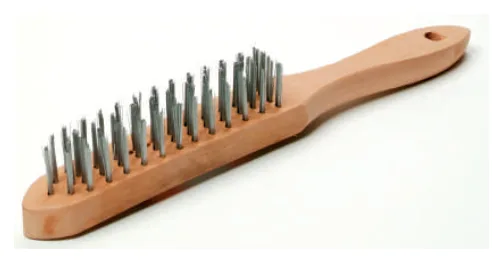
تُستخدم مطرقة الكشط بعناية، مع قوة محكومة، لإزالة الخبث دون التسبب في تلف وصلة اللحام الأساسية. يجب إزالة الخبث من درزات اللحام بعد كل تمريرة لحام. قبل تطبيق التمريرة التالية. وهذا يضمن التصاق طبقات اللحام اللاحقة ببعضها جيدًا. تسمح إزالة الخبث أيضًا بفحص اللحام لتحديد ما إذا كانت هناك أي عيوب أو شوائب (راجع أيضًا الاختبار غير الإتلافي في الصفحة 41). تحتوي الفرشاة السلكية على شعيرات مصنوعة من أسلاك معدنية، عادة من الفولاذ المقاوم للصدأ. للفرشاة السلكية استخدامات عديدة في اللحام:
تمريرة اللحام: تقدم واحد لإلكترود اللحام على طول الوصلة. درزة اللحام: نتيجة تمريرة اللحام، وهي رواسب من معدن اللحام الذي يشكل "درزة" مرتفعة.
في الوحدة 14: تقنيات التصنيع، سوف تتعرف على الأدوات اللازمة لقياس المعادن الأساسية وتمييزها وقطعها.
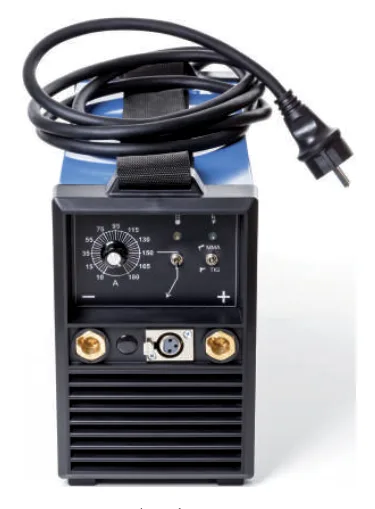
المعدات اللازمة للحام بالقوس المعدني اليدوي بسيطة للغاية مقارنة بمعدات اللحام بالغاز الخامل المعدني. فأنت بحاجة إلى ماكينة لحام ومشبك تأريض وماسك قضيب الإلكترود وقضبان الإلكترود. لقد ناقشنا قضبان الإلكترود بالتفصيل بالفعل، لذلك سنتناول الآن بقية هذه المعدات. ماكينة اللحام بالقوس المعدني اليدوي ("بنسة اللحام") هي مصدر الطاقة، حيث توفر التيار الكهربائي لإنشاء قوس اللحام. تستخدم الماكينات إما التيار المتناوب (AC) أو التيار المستمر (DC) للحام. وتوفر الماكينات ذات التيار المستمر تيارًا مستمرًا للكهرباء، إما كإلكترود ذو تيار مستمر موجب (+ DC) أو كإلكترود ذو تيار مستمر سالب (- DC).
يمكن توصيل ماكينة اللحام بالقوس المعدني اليدوي بمقبس التيار الرئيسي الحائطي أو تشغيلها بواسطة مولد ديزل. يتم قياس خرج الطاقة أو معدل الخرج لجميع ماكينات اللحام بالقوس المعدني اليدوي بالأمبير. ستحتوي ماكينة اللحام بالقوس المعدني اليدوي على دورة عمل تحدد المدة التي يمكن استخدامها بها بأمان عند أقصى خرج للأمبير قبل الوصول إلى الحمل الحراري الزائد (ارتفاع درجة الحرارة) والتبريد. عندما تصل الماكينة إلى الحمل الحراري الزائد، يتم إيقاف تشغيل طاقة القوس الكهربائي وتشغيل مراوح التبريد لإبعاد الحرارة عن أجزاء الماكينة الحساسة للحرارة. ويتم التعبير عن دورة العمل كنسبة مئوية تحدد عدد الدقائق من أصل عشرة التي تبلغ فيها الماكينة أقصى قدرة أمبيرها. على سبيل المثال، سيتم تشغيل ماكينة بقوة 300 أمبير مع دورة تشغيل بنسبة 65 في المائة لمدة 6.5 دقيقة عند 300 أمبير قبل التبديل إلى الحمل الزائد الحراري والتبريد.
يجب تأريض أي قطعة عمل من المعدن الأساسي تنوي لحامها لإكمال الدائرة الكهربائية أثناء اللحام. يتم توصيل مشبك التأريض بقطعة العمل لتوفير اتصال لتدفق الدائرة الكهربائية.
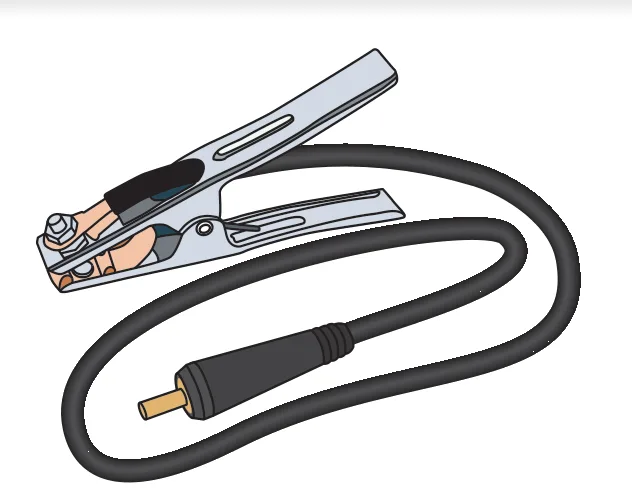
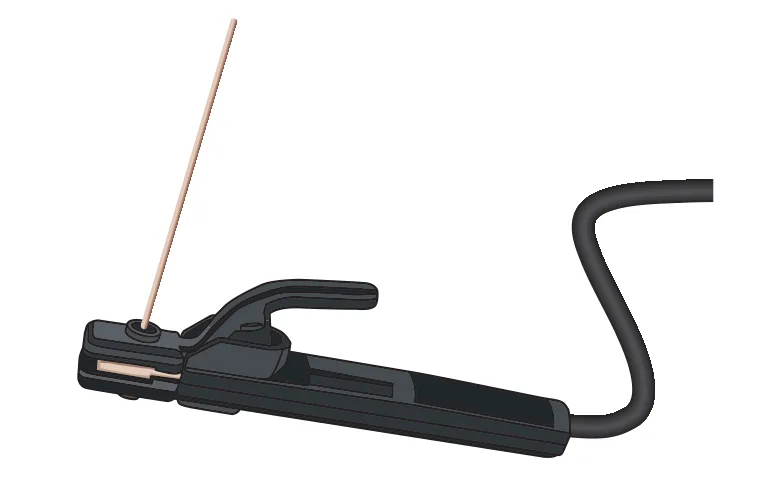
يمكن أيضًا تسمية ماسك الإلكترود باسم الإبرة أو مشبك الإلكترود.
فيما يلي الإجراء الأساسي لإعداد ماكينة لحام MMA:
يجب أن يوضح الرسم التخطيطي كيفية توصيل هذه الأجزاء من المعدات معًا، لذا تأكد من رسم الكابلات.
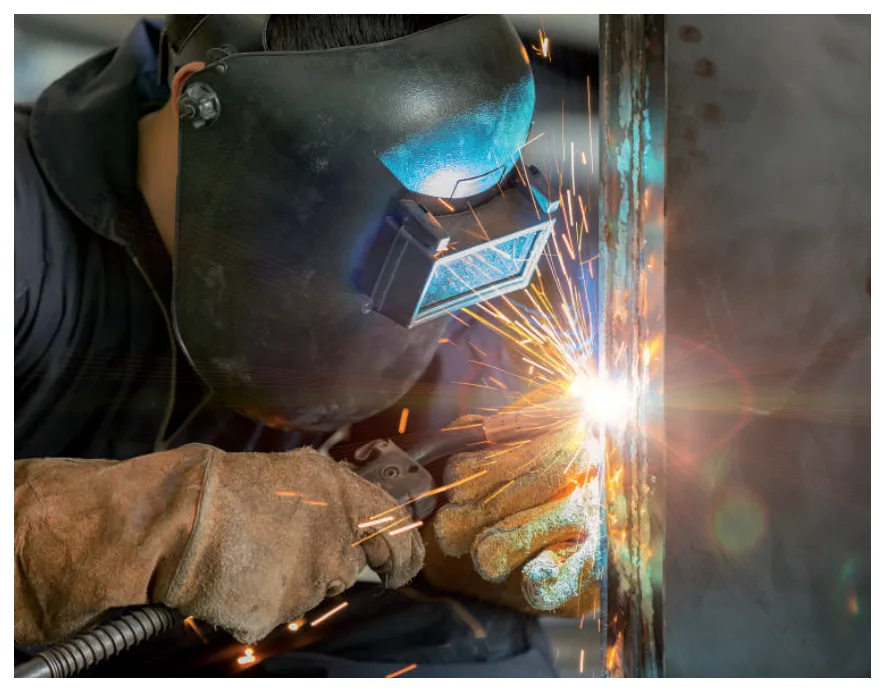
تعتبر المعدات الأساسية للحام بالغاز الخامل المعدني أكثر تعقيدًا من معدات اللحام بالقوس المعدني اليدوي. تحتاج إلى ماكينة لحام ومشبك تأريض ومسدس لحام بالغاز الخامل المعدني (مجهز برأس تلامس وغطاء) وملقم أسلاك وسلك اللحام وغاز الحجب مع المنظم. لقد ناقشنا أسلاك اللحام ورؤوس التلامس بالتفصيل مسبقًا، لذا سننظر الآن في بقية المعدات. تحتوي ماكينة اللحام بالغاز الخامل المعدني على مصدر طاقة يوفر الطاقة الكهربائية لإنشاء قوس وملقم أسلاك لتلقيم سلك اللحام وأدوات التحكم لضبط الجهد والأمبير وسرعة تلقيم الأسلاك. تُستخدم معظم ماكينات اللحام MIG تيار مستمر موجب +DC وتتصل بمصدر كهربائي رئيسي. توفر ماكينات اللحام بالغاز الخامل المعدني طرقًا مختلفة لنقل المعدن من الإلكترود إلى بؤرة اللحام المنصهر. تتمثل العملية الأكثر شيوعًا في نقل الدائرة القصيرة. وهي مناسبة للحام الفولاذ منخفض الكربون وخلائط الفولاذ والمقاوم للصدأ في جميع الوضعيات. وتستخدم أمبير منخفض. حيث يتلامس سلك اللحام بقطعة العمل بطريقة محكومة، مما يتسبب في انخفاض التيار الكهربائي مؤقتًا لا مستوى لا يحافظ فيه سلك الإلكترود على القوس. ينتج عن هذا ذوبان السلك وتشكيل قطرة تسقط على بؤرة اللحام. تتم عملية اللحام بهذه الطريقة، حيث يتلامس السلك كهربائيًا وينفصل بشكل متكرر عن قطعة العمل، مما يؤدي إلى حدوث تأثير دائرة كهربائية قصيرة. يتطلب نقل قوس الرذاذ جهدًا أعلى للحام مقارنة بالطرق الأخرى. وغالبًا ما تُستخدم مواد اللحام مثل الفولاذ المقاوم للصدأ والألمنيوم. يتم صهر سلك الإلكترود في قطرات صغيرة من منصهرة، يتم دفعها باستمرار برذاذ متحكم فيه من الإلكترود إلى بؤرة اللحام. وهذه الطريقة مناسبة أيضًا للمواد السميكة. عادة ما يتم الانتهاء من اللحام على السطح.
الغلاف: يُعرف أيضًا باسم الفوهة أو فوهة الغاز. وهو جزء قابل للاستبدال في نهاية مسدس لحام MIG. والغرض منه هو توجيه تدفق غاز الحجب إلى منطقة اللحام وحماية قوس اللحام. يعمل الغلاف كحاجز بين قوس اللحام والهواء المحيط. السيارات: اسم الصناعة المتعلقة بتصميم وإنتاج السيارات والمركبات الأخرى. نقل التذبذب هو الأساس مزيج من الدائرة القصيرة ونقل قوس الرذاذ. يتم ذبذبة تيار اللحام بالتناوب بين تيار الذروة العالي لإنشاء تأثير نقل الرذاذ وتيار الخلفية المنخفض للتحكم في نقل المعدن المنصهر. يتيح لك التذبذب الحصول على نفس تأثير نقل القوس بالرذاذ ولكن بكميات أقل من التيار الكهربائي والحرارة. يتم ضبط معاملات التذبذب المحددة مثل تيار الذروة وتيار الخلفية وتردد التذبذب بناءً على عوامل مثل المادة التي يتم لحامها ونوع الوصلة الملحومة. يتم استخدام نقل التذبذب لمواد اللحام مثل الفولاذ المقاوم للصدأ والألمنيوم والخلائط الأخرى في الصناعات التي تتطلب لحامات عالية الجودة مثل الطيران والسيارات.
لقد تعلمنا أن المعدن المنصهر يمكن أن ينتقل من سلك كهربائي لحام معدني بطرق مختلفة. ولكن أيهما سيكون الأفضل لمشروع اللحام الخاص بك؟ أكمل بعض الأبحاث لتحديد مزايا وعيوب الطرق المختلفة لنقل المعدن المنصهر من سلك الإلكترود الخامل المعدني. يجب عليك مراعاة ما يلي:
تحتوي معظم ماكينات لحام MIG على ملقم سلكي مدمج، ولكن من الممكن أيضًا الحصول على ملقم سلكي مستقل منفصل. يمكن أن تعمل ملقمات الأسلاك بثلاث طرق مختلفة:
لقد ناقشنا استخدام مشابك التأريض مسبقًا.
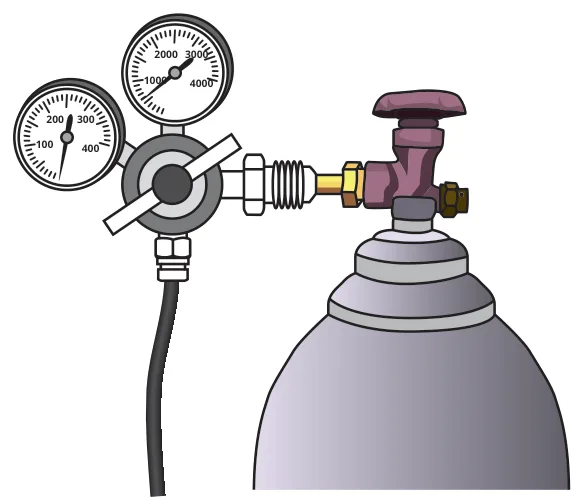
يختلف ضغط العمل المطلوب باختلاف نوع غاز الحجب وتطبيقات اللحام المحددة. كدليل إرشادي، من المرجح أن يتراوح ضغط تزويد ثاني أكسيد الكربون من 0.7 إلى 0.8 بار تقريبًا، والأرجون بين 1.03 إلى 1.4 بار.
تسمى مسدسات لحام MIG أحيانًا المشاعل.
فيما يلي الإجراء الأساسي لإعداد ماكينة لحام MIG:
يجب أن يوضح الرسم التخطيطي كيفية توصيل هذه القطع من المعدات معًا، لذا تأكد من رسم الكابلات وخراطيم الغاز.
تذكر أنه يجب عليك تعيين بعض المعلمات الأساسية على ماكينة لحام MIG، وهي معدل تدفق غاز الحجب وسرعة سلك اللحام الكهربائي والأمبير والجهد. يتم تحديد معدل تدفق غاز الحجب بسماكة المعدن الأساسي الذي يتم لحامه ونوع غاز الحجب المستخدم. كقاعدة عامة، كلما زادت سماكة الفولاذ كان تدفق غاز الحجب المطلوب أسرع. تضبط معظم الماكينات الحديثة التيار تلقائيًا وفقًا لمعدل تلقيم الأسلاك الذي قمت بتعيينه. لذا، فإن الإعدادين الأخيرين اللذين تحتاج إلى مراعاتهما هما معدل تلقيم الأسلاك والجهد. يخضع معدل تلقيم الأسلاك لنوع النقل بماكينة لحام MIG. سوف تتذكر أن ماكينة لحام MIG لها طرق مختلفة لنقل المعدن من الإلكترود إلى بؤرة اللحام المنصهر. قد تستخدم الماكينة نقل الدائرة القصيرة أو نقل القوس بالرذاذ أو النقل الكروي. يجب أن يتطابق معدل تلقيم الأسلاك والجهد مع طريقة النقل بماكينة لحام MIG. كقاعدة عامة، إذا زادت الفولتية، تنخفض سرعة السلك، حيث يزداد سمك سلك الإلكترود أيضًا. يمنحك الجدول 11.5 بعض المؤشرات على سرعة التلقيم وإعدادات الجهد التي قد تكون مطلوبة.
| حجم السلك | الغاز | سمك المعدن | |||||
|---|---|---|---|---|---|---|---|
| "1/32 1.0 مم | "1/18 1.2 مم | "1/16 1.6 مم | "7/64 2.6 مم | "1/8 3.2 مم | "1/4 6.4 مم | ||
| 0.6 مم | 75% أرجون 25% ثاني أكسيد الكربون | 50 مم/ثانية 15 فولت | 60 مم/ثانية 16 فولت | 60 مم/ثانية 16 فولت | 80 مم/ثانية 16 فولت | 140 مم/ثانية 18 فولت | |
| 100% ثاني أكسيد الكربون | 50 مم/ثانية 18 فولت | 60 مم/ثانية 19 فولت | 60 مم/ثانية 19 فولت | 80 مم/ثانية 20 فولت | 140 مم/ثانية 20 فولت | ||
| 0.8 مم | 75% أرجون 25% ثاني أكسيد الكربون | 34 مم/ثانية 16 فولت | 38 مم/ثانية 16 فولت | 38 مم/ثانية 16 فولت | 55 مم/ثانية 18 فولت | 100 مم/ثانية 18 فولت | 120 مم/ثانية 19 فولت |
| 100% ثاني أكسيد الكربون | 34 مم/ثانية 18 فولت | 38 مم/ثانية 19 فولت | 38 مم/ثانية 19 فولت | 55 مم/ثانية 19 فولت | 100 مم/ثانية 21 فولت | 120 مم/ثانية 22 فولت | |
| 0.9 مم | 75% أرجون 25% ثاني أكسيد الكربون | 38 مم/ثانية 16 فولت | 38 مم/ثانية 16 فولت | 50 مم/ثانية 17 فولت | 85 مم/ثانية 18 فولت | 135 مم/ثانية 19 فولت | |
| 100% ثاني أكسيد الكربون | 38 مم/ثانية 19 فولت | 38 مم/ثانية 19 فولت | 50 مم/ثانية 19 فولت | 85 مم/ثانية 20 فولت | 135 مم/ثانية 22 فولت | ||
| 1.2 مم | 75% أرجون 25% ثاني أكسيد الكربون | 34 مم/ثانية 16 فولت | 34 مم/ثانية 16 فولت | 42 مم/ثانية 18 فولت | 60 مم/ثانية 19 فولت | 85 مم/ثانية 20 فولت | |
| 100% ثاني أكسيد الكربون | 34 مم/ثانية 19 فولت | 34 مم/ثانية 19 فولت | 42 مم/ثانية 19 فولت | 60 مم/ثانية 21 فولت | 85 مم/ثانية 23 فولت |
قد ترغب في عمل رسم تخطيطي لأدوات التحكم في ماكينة لحام MIG ومنظم الغاز على أسطوانة غاز الحجب.
يتضمن اللحام استخدام درجات حرارة حرارة عالية وضوء ساطع وشرر والتعرض المحتمل للأدخنة والأجسام الضارة. يجب اتخاذ خطوات قبل البدء في اللحام لحماية نفسك. من المهم جدًا تخطيط المعدات التي ستستخدمها شخصيًا لحماية نفسك أثناء اللحام.
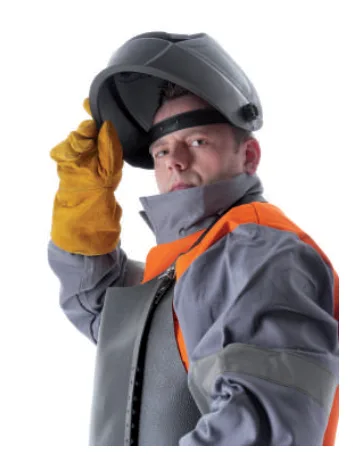
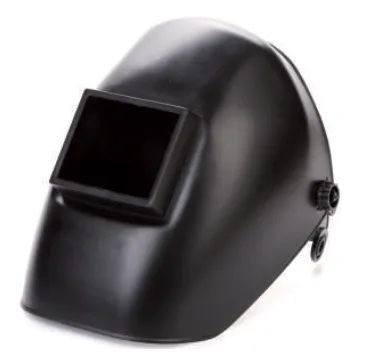
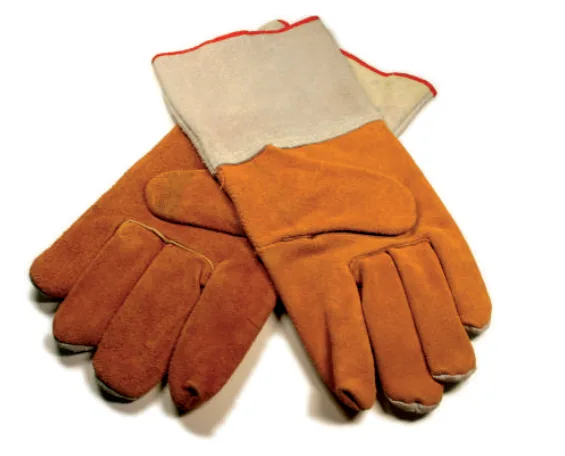
توفر أقنعة أو خوذات اللحام الحماية لوجهك وعيناك ورقبتك من ضوء القوس الشديد والأشعة فوق البنفسجية والشرر. وهي تشمل عدسات خاصة تسمح لك برؤية عملك بوضوح دون التعرض لإصابات العين. غالبًا ما تحتوي الخوذات الحديثة على عدسات ذات تعتيم تلقائي تصبح داكنة بمجرد إشعال قوس اللحام، وتوفر رؤية طبيعية عند عدم اللحام. تحتوي خوذات اللحام ذات الطراز القديم على عدسات مصنفة برقم تظليل للاستخدام مع أمبيرات مختلفة لمعدات اللحام. على سبيل المثال، يمكن استخدام تظليل اللحام رقم 10 مع قدرة أمبير تتراوح بين 100 و 180 أمبير. قفازات اللحام هي قفازات مقاومة للحرارة تحمي يديك من درجات الحرارة العالية والشرر والمعادن المنصهرة. وغالبًا ما تكون مصنوعة من الجلد ومواد أخرى مقاومة للحريق.
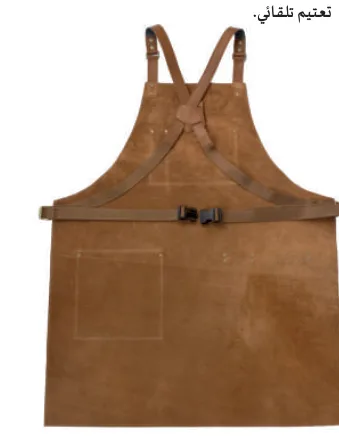
سترات اللحام مصنوعة من مواد مقاومة للهب وتوفر الحماية للجزء العلوي من الجسم والذراعين والرقبة من الشرر والحرارة والحروق المحتملة. غالبًا ما تكون سترات اللحام مصنوعة من الجلد.
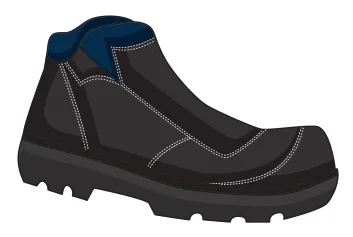
وعادةً ما تحتوي أحذية اللحام على غطاء فولاذي أمامي ونعل أوسط فولاذي لحماية قدميك من الأجسام المتساقطة. عادةً ما تكون مصنوعة من مواد مقاومة للحريق لحماية قدميك من الشرر والمعادن الساخنة. بالإضافة إلى خوذة اللحام، يمكن أن توفر نظارات السلامة أو النظارات الواقية حماية إضافية للعين من الحطام المتطاير والشرر.
تتلقى غالبًا في مكان العمل معلومات حول ما يجب لحامه إما في شكل تعليمات مهمة لحام أو رسم هندسي. وقد تحصل عليها في نسخة رقمية أو ورقية. توضح لك تعليمات مهمة اللحام كيفية أداء مهمة مهمة اللحام، مع الالتزام بالسياسات السلامة لإنتاج لحام عالي الجودة. وتتضمن وصفًا لمهمة اللحام المراد إكمالها وتوفر معلومات عن معدات اللحام التي سيتم استخدامها والمواد ومعايير اللحام المحددة. غالبًا ما تتضمن تعليمات مهمة اللحام رسمًا صغيرًا للحام، إلى جانب تفاصيل جودة اللحام المقبولة، من حيث الاختراق والمظهر. قد يتم إعطاء تعليمات حول كيفية تنظيف اللحام وإعداده بعد كل تمريرة لحام. راجع مثال ورقة تعليمات مهمة اللحام الموضح في الجدول 11.6.
إن وضع تعليمات واضحة حول ماهية اللحام الذي يجب القيام به أمرًا مهمًا، لا سيما عند العمل في ورشة لحام كبيرة حيث يتم إجراء الكثير من أنشطة اللحام في أي وقت. من المهم أن تكون قادرًا على قراءة وفهم تعليمات مهمة اللحام. لمساعدتك على تطوير مهاراتك في هذا الجانب، جرب إكمال تعليمات مهمة اللحام الخاصة بك. حدد عملية لحام متاحة في ورشة اللحام وأكمل ورقة تعليمات العمل الخاصة بلحام تراكي 6 مم بين لوحين من الصلب منخفض الكربون مقاس 10 مم عند 90 درجة. لمرافقة تعليمات مهمة اللحام، قد تتلقى أيضًا تعليمات السلامة وورقة سجل إجراءات اللحام.
الجدول 11.6 ورقة سجل إجراءات اللحام
| الموقع | ورشة التصنيع |
|---|---|
| رقم إجراء اللحام | رقم فريد لإجراء اللحام على سبيل المثال M-F-Tk33 |
| الشركة المصنعة | بيرسون انجينيرينج |
| عملية اللحام | لحام بالغاز الخامل المعدني (MIG) |
| نوع اللحام | تقابلي |
| التعيين المعدني الأصلي | درجة وسمك المعدن الأساسي - يشير هذا القسم غالبًا إلى المعايير المعدنية |
| وضع اللحام | عمودي لأعلى |
تمتلك هيئة الصحة والسلامة في المملكة المتحدة (HSE) موقعًا إلكترونيًا، يوجد عليه نموذج لتقييم المخاطر وأمثلة لتقييم المخاطر المكتملة.
يتم وضع إجراءات التشغيل عادةً من خلال تقييم المخاطر. حيث يحدد هذا التقييم الإجراءات خطوة بخطوة لأداء لعمل اللحام بأمان.
الجدول 11.7 تعليمات مهمة اللحام
| الوصف الوظيفي | |
|---|---|
| عملية اللحام (MIG أو MMA) |
| نوع غاز الحجب | |
| الوضع (أفقي، مسطح، عمودي) | |
| نوع الوصلة | |
| الاختراق | |
| قائمة المعدات | |
| إجراء تنظيف اللحام | |
| مادة المعدن الأساسي | |
| مادة حشو اللحام |
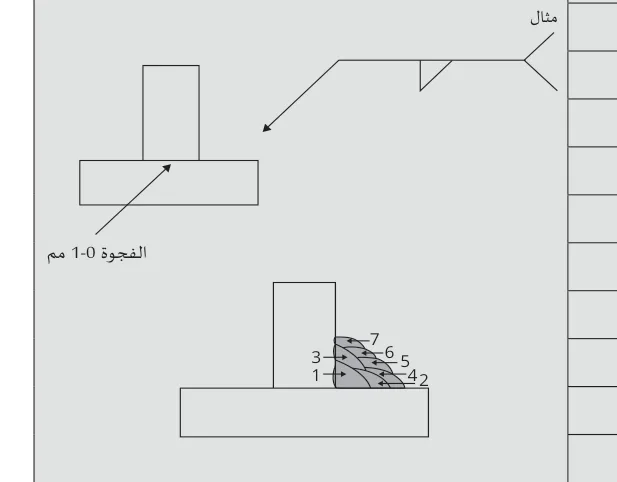
| السمك | حجم اللحام | الطبقة | رقم التمريرة | قطر سلك الإلكترود | معدل تلقيم الأسلاك | التيار | الجهد الكهربائي | قطبية التيار | سرعة اللحام | معدل تدفق الغاز |
|---|---|---|---|---|---|---|---|---|---|---|
إجراء تنظيف اللحام
هذه معاينة من الموضوع. أكمل القراءة في التطبيق
سجّل مجاناً وكمّل الموضوع من الكتاب، ومنرجّعك لنفس المكان.
معاينة موضوع «هدف التعلم أ: وضع خطة لعمليات اللحام الآمنة» من وحدة «اللحام» في مادة الهندسة – المستوى 2. أقسام الشرح: ٦٠، التعريفات: ٩، الأسئلة المحلولة: ٨.
المصدر: بيرسون BTEC، هدف التعلم أ: وضع خطة لعمليات اللحام الآمنة (ص ٧٨–١٠٧)





