تجاوز إلى المحتوى الرئيسي
TawjihiAI: دراسة التوجيهيادرس وتدرّب من هاتفكحمّل التطبيق
المواضيع

⁦٦.١⁩ نتاج التعلم أ: دراسة تقنية وخصائص عمليات المعالجة الآلية الثانوية المستخدمة في نطاق واسع في القطاع

الكتاب

من كتاب الهندسة الميكانيكية – المستوى 3 المقرّر

محتويات الموضوع (٦٠)

تستخدم العديد من المكونات المصنعة عمليات التشكيل الأولية مثل الصب أو الحدادة. ثم تتطلب هذه المكونات المعالجة الآلية الثانوية في أثناء تصنيع المكون النهائي.

عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

بدء النشاط

ابحث في جميع أنحاء الغرفة أو ورشة العمل التي تتواجد فيها. حدد ما لا يقل عن اثنين من الأغراض أو المكونات المعدنية المصنعة. ضع قائمة بميزات تلك الأغراض التي ربما تضمنت إزالة المواد باستخدام عملية معالجة آلية ثانوية.
نتاجات التعلم

ستتعلم في هذه الوحدة:

أ دراسة تقنية وخصائص عمليات المعالجة الآلية الثانوية المستخدمة في نطاق واسع في القطاع ب إعداد آلات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان ج تنفيذ عمليات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان د مراجعة العمليات المستخدمة في المعالجة الآلية لأحد المكونات وتقييم الأداء الشخصي

أ دراسة تقنية وخصائص عمليات المعالجة الآلية الثانوية المستخدمة في نطاق واسع في القطاع

المصطلحات الرئيسة

التشكيل الأولي - العمليات التي تعيد توزيع المواد أو إعادة تشكيلها، مثل الصب والحدادة. المعالجة الآلية الثانوية - العمليات التي تزيل مواد لتشكيل ميزات وتشطيب المكونات المصنعة في عمليات التشكيل الأولية، مثل الثقب والخراطة

  1. تستخدم العديد من المكونات المصنعة عمليات التشكيل الأولية مثل الصب أو الحدادة.
  2. ثم تتطلب هذه المكونات المعالجة الآلية الثانوية في أثناء تصنيع المكون النهائي.
  3. ويتضمن ذلك إزالة المواد من المكون لإنشاء ميزات بالحجم والشكل والتشطيب المطلوب.

يمكن أن يتراوح استخدام عمليات المعالجة الآلية الثانوية من إزالة الحواف الخشنة من المنتجات الفولاذية الكبيرة المصبوبة المستخدمة في تشييد الجسور إلى المعالجة الدقيقة عالية الدقة للمكونات المستخدمة في ساعات المعصم الميكانيكية.

عمليات المعالجة الآلية الثانوية التقليدية

الثقب

  1. من المحتمل أن يكون الثقب العملية الأكثر شيوعًا بين جميع عمليات المعالجة الآلية الثانوية، ويستخدم لعمل الثقوب المستديرة في أحد المكونات أو بالمرور من خلاله.
  2. وتُنفذ الثقوب باستخدام أداة تسمى المثقب الحلزوني (أو لقمة الثقب)، والتي تُثبت في ظرف لُقم دوار يعمل بمحرك كهربائي.
  1. يحتوي المثقب الحلزوني على حافتين للقطع عند رأسه، والتي عند الضغط عليها فوق قطعة العمل تزيل المواد على شكل رقائق صغيرة لتشكيل ثقب.
  2. تتحرك هذه الرقائق، التي يُطلق عليها غالبًا اسم البرادة أو النفايات المعدنية، لأعلى وبعيدًا عن حواف القطع من خلال القنوات الحلزونية، أو الحزوز، التي تمتد بطول المثقب الحلزوني.

المهارات

  • الاهتمام الفكري والفضول

عندما تتعلم كيفية استخدام آلة جديدة أو تكتسب مهارة جديدة، فإن الفضول والرغبة في المعرفة يمكن أن يكون لهما تأثير كبير في تسهيل عملية التعلم.

نوع الآلة (الماكينة)

مثقاب عمودي (الشجرة)

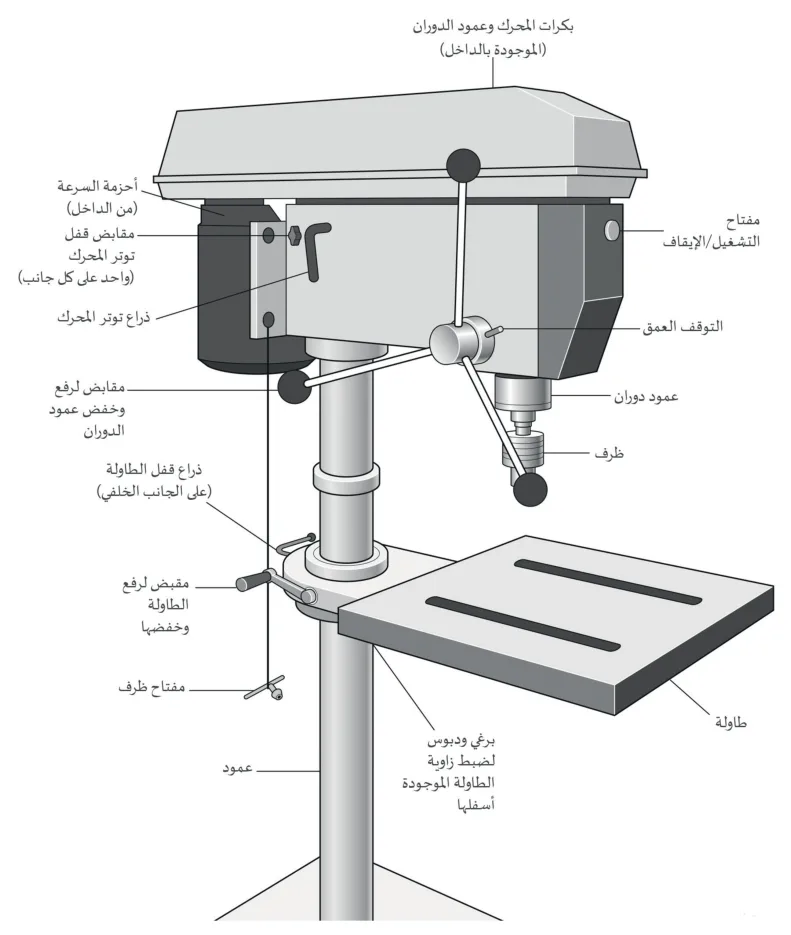
  1. المثقاب العمودي (انظر الشكل 41.1) أحد أشكال مكابس الثقب الشائعة. وقد حصل على اسمه من العمود الداعم الذي تم تركيب رأس الثقب عليه.
  2. يحتوي رأس الثقب على محرك كهربائي يحرك عمود دوران رأسي من خلال سلسلة من التروس أو الأحزمة والبكرات. ويُثبت المثقب الحلزوني في ظرف لُقم ثقب ثلاثي الفك مثبت على نهاية عمود الدوران.
  3. من خلال تحريك المقبض، يمكن للمشغل خفض المثقب الحلزوني الدوراني إلى قطعة عمل مثبتة على طاولة الثقب.
  4. وتُثبت الطاولة على العمود الرأسي نفسه على غرار رأس الثقب، ويمكن تعديل موضعها بحسب الحاجة لمواءمة موضع الثقب المحدد على قطعة العمل.
الشكل 41.1 مثقاب عمودي.

بكرات المحرك وعمود الدوران (الموجودة بالداخل)

أحزمة السرعة (من الداخل)

مقابض قفل توتر المحرك (واحد على كل جانب)

ذراع توتر المحرك

مقابض لرفع وخفض عمود الدوران ذراع قفل الطاولة (على الجانب الخلفي) مقبض لرفع الطاولة وخفضها مفتاح ظرف

عمود

مفتاح التشغيل/الإيقاف التوقف العمق عمود دوران ظرف برغي ودبوس لضبط زاوية الطاولة الموجودة أسفلها

طاولة

الشكل 41.1 مثقاب عمودي.

مثقاب نصف قطري الذراع (الدِف)

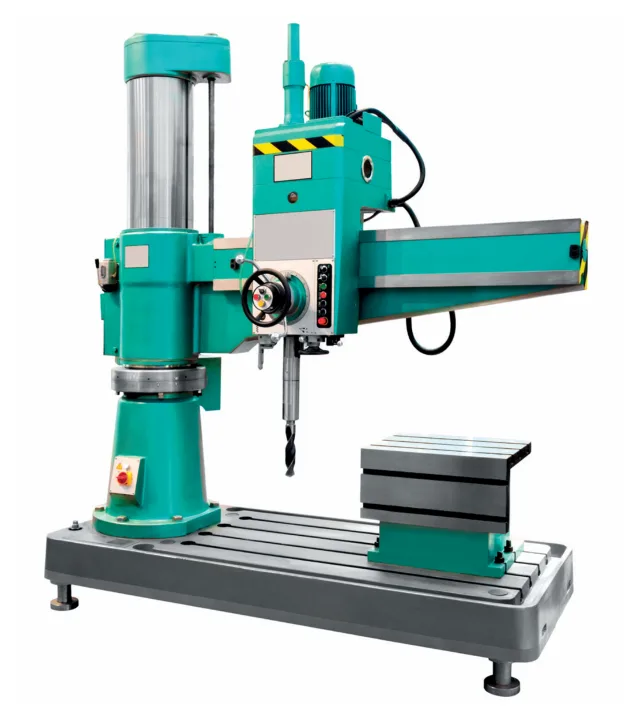
  1. يعتبر المثقاب نصف قطري الذراع (انظر الشكل 41.2) أكثر تعقيدًا وأكبر حجمًا بشكل عام، ما يتيح استيعاب قطع العمل الكبيرة.
  2. في المثقاب نصف قطري الذراع، يكون رأس الثقب قادرًا على التحرك على طول عارضة أفقية ويمكن أن يدور أيضًا حول عمود مركزي.
  3. وهذا يعطي نطاقًا من الحركة عند وضع رأس الثقب أكبر بكثير مما هو ممكن مع المثقاب العمودي.
الشكل 41.2 مثقاب نصف قطري الذراع

الشكل 41.2 مثقاب نصف قطري الذراع

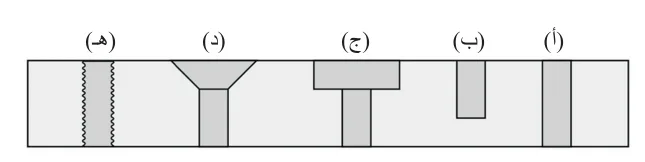
الشكل 41.3 ميزات الثقب: (أ) ثقب تمرير، (ب) ثقب أعمى، (ج) ثقوب ذو تجويف عكسي (د) ثقب غاطس (هـ) ثقب مسنن.

ميزات المكونات

يمكن تشكيل ميزات المكونات الآتية على مثقاب عمودي باستخدام إما مثقب حلزوني وإما أداة من مجموعة من الأدوات المتخصصة التي يمكن تركيبها أيضًا في ظرف لُقم ثقب ثلاثي الفك وإما مباشرةً بعمود الدوران:

  • ثقب تمرير - ثقب يمر عبر السماكة الكاملة لقطعة العمل؛ تتميز ثقوب التمرير بأنها مفتوحة من كلا النهايتين.
  • ثقب أعمى - ثقب لا يخترق السماكة الكاملة لقطعة العمل؛ الثقوب العمياء مفتوحة فقط من طرف واحد.
  • الثقوب ذات التجويف المعاكس - تعمل أداة التجويف المعاكس على توسيع جزء من ثقب موجود لاستيعاب رأس أداة تثبيت؛ مثل برغي غطاء المقبس؛ وهذا يسمح لأداة التثبيت بالاستقرار بشكل متساوٍ مع سطح المكون.
  • الثقوب الغاطسة - تعمل أداة الثقوب الغاطسة على شطف حواف ثقب موجود لاستيعاب رأس أداة التثبيت الغاطسة، مثل برغي ماكينة غاطس؛ وهذا يسمح لأداة التثبيت بالاستقرار بشكل متساوٍ مع سطح المكون.
  • ثقب موسّع - ثقب تم حفره أولًا ثم توسيعه بطوله بالكامل باستخدام موسّع؛ يتميز الثقب الموسّع بتشطيب سطحي داخلي مُحسّن ودقة أبعاد أكبر مما هو ممكن باستخدام المثقب الحلزوني.
  • ثقب مسنن - ثُقب تنفذ فيه سنون لولبية داخلية لتتوافق مع أداة تثبيت مسننة مثل برغي ماكينة.
  • الثقوب ذات الوجه الموضعي - ثقب ذو تجويف عكسي ضحل يوفر سطحًا مستويًا لأداة تثبيت لتوضع بزاوية قائمة على سطح غير منتظم.
  • أ. (ب) (ج) (د) (ه)

الشكل 41.3 ميزات الثقب:

  • أ. ثقب تمرير،
  • ب. ثقب أعمى،
  • ج. ثقوب ذو تجويف عكسي (د) ثقب غاطس (ه) ثقب مسنن.

حجم الدفعة والدقة

الجدول 41.1 الخصائص النموذجية لعمليات الثقب

نوع العمليةحجم الدفعةتفاوت الأبعادملمس التشطيب السطحي
آلات الثقب ذات عمود الدوران الأحادي
مثقاب عمودي (الشجرة)عنصر أحادي - صغير+/- 0.3 مم إلى +/- 0.05 مم6.3 ميكرومتر إلى 1.6 ميكرومتر
مثقاب نصف قطري الذراع (الدِف)صغير - متوسط

الخراطة

نوع الآلة (الماكينة)

الخراطة هي معالجة آلية تُنفذ على مخرطة، حيث تزيل المخرطة المواد عن طريق تحريك أداة أحادية النقطة لتلامس قطعة عمل دوارة.

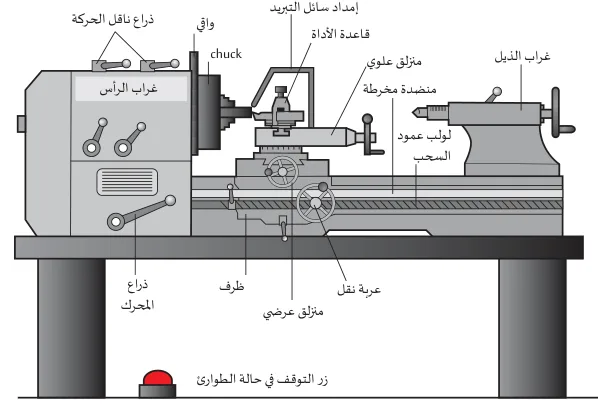
الشكل 41.4 مخرطة مركزية.

المخرطة المركزية

المخرطة المركزية هي الآلة الأكثر شيوعًا في إجراء عمليات الخراطة، حيث تُثبت قطع العمل الأسطوانية في ظرف مخرطة كبير ثلاثي الفك وتدور حول المحور الأفقي.

  1. يحتوي غراب الرأس (حاضن الجزء الدوار) (انظر الشكل 41.4) على محرك كهربائي قوي وعلبة تروس لتدوير الظرف الدوار.
  2. تُدفع بعد ذلك أداة ثابتة أحادية الرأس مثبتة في مربط العدة لتلامس قطعة العمل الدوارة عن طريق تعديل مقابض النقل والانزلاق المتقاطع.

ذراع ناقل الحركة

واقي

⁦chuck⁩ إمداد سائل التبريد قاعدة الأداة غراب الذيل غراب الرأس

منزلق علوي

منضدة مخرطة لولب عمود السحب ذراع المحرك ظرف

عربة نقل

منزلق عرضي

زر التوقف في حالة الطوارئ

الشكل 41.4 مخرطة مركزية.

يمكن استخدام نقطة ارتكاز دوارة مثبتة في غراب الذيل لتوفير دعم إضافي لقطع العمل الطويلة. بدلًا من ذلك، يمكن تركيب ظرف لُقم ثقب ثلاثي الفك في غراب الذيل واستخدامه لعمل ثقوب في وجه قطعة العمل الدوارة.

قابل للتقسيم - يمكن تدويره بين موضعين مقفلين (أو مؤشرين). التنعيم - عملية خراطة لجعل الوجه مسطحًا عموديًا (بزوايا قائمة) على محور الدوران.

المخرطة البرجية

  1. تعمل المخرطة البرجية على تقليل وقت الإعداد الذي يستغرقه تغيير أدوات التشكيل في المخرطة عند تنفيذ سلسلة من العمليات لتصنيع دفعات من مكونات متطابقة.
  2. وتشبه المخرطة المركزية ولكن مع إضافة برج قابل للتقسيم بدلًا من غراب الذيل.
  3. ويمكن تركيب العديد من الأدوات المختلفة في المواضع حول البرج.
  4. يتم التغيير بين الأدوات بسرعة وسهولة عن طريق تدوير البرج أو تقسيمه بين المواضع، ما يؤدي إلى نقل الأداة المطلوبة إلى الاستخدام.

ميزات المكونات

يمكن إنتاج ميزات المكونات الآتية على مخرطة باستخدام أدوات التشكيل بالمخرطة المناسبة المثبتة في مربط العدة أو غراب الذيل أو البرج:

  • وجه مسطح - يُنتَج بتنعيم طرف قطعة العمل لجعلها مسطحة وقائمة الزاوية (عموديًا على محور الدوران).
  • القطر الموازي - مقطع أسطواني بقطر خارجي ثابت على طوله.
  • الأقطار المتدرجة - مقطع أسطواني بأكثر من قطر حول المحور نفسه.
  • القطر المستدق - مقطع مستدق حيث يكون هناك انخفاض تدريجي في القطر بطوله.
  • ثقب محفور - ثقب في وجه قطعة العمل على طول مركز الدوران.
  • ثقب موسَّع - ثقب محفور، يوسَّع لتحسين تشطيب السطح الداخلي ودقة الأبعاد.
  • ثقب مجوف - ثقب كبير بقطر داخلي ثابت بطوله، ويتم إنتاجه باستخدام أداة تجويف داخلية أحادية الرأس بدلًا من المثقب الحلزوني.
  • شكل المقطع - أي مقطع مشكل، خاصة عندما يتم إنشاؤه باستخدام أداة مقطع مشكل.
  • لولبة/تسنين - لولبة داخلية أو خارجية باستخدام ذكر لولبة وقوالب أو أدوات اللولبة أحادية الرأس.
  • الحواف المشطوفة - الحواف المشطوفة المستخدمة للتخلص من الزوايا الحادة.
  • تفريز - تطبيق نمط بملمس محدد على سطح قطعة العمل.
  • حزوز - غالبًا ما يُستخدم الأخدود أو التجويف بين الدرجات بأقطار متدرجة أو عند نقاط الانتقال بين الميزات المسطحة والملولبة.

حجم الدفعة والدقة

الجدول 41.2 الخصائص النموذجية لعمليات الخراطة

نوع العمليةحجم الدفعةتفاوت الأبعادملمس التشطيب السطحي
المخارط
المخرطة المركزيةمنتج واحد إلى حجم صغير+/- 0.05 مم إلى +/- 0.0125 مم3.2 ميكرومتر إلى 0.8 ميكرومتر
المخرطة البرجيةحجم صغير إلى كبير

وقفة للتفكير

حدد ميزات المكوّن التي يمكن إنتاجها باستخدام مكبس الثقب أو المخرطة المركزية.

تلميح قارن بين ميزات أجزاء المكونات لعمليات الثقب والخراطة

توسيع الأفق صِف الاختلافات الرئيسة بين العمليات عند تنفيذها عن طريق الثقب أو عن طريق الخراطة.

التفريز

التفريز هو معالجة آلية تُنفذ باستخدام ماكينة تفريز، حيث يؤدي التفريز إلى إزالة المواد عن طريق تحريك قطعة العمل بملامسة أداة قطع دوارة متعددة الرؤوس.

تُثبّت قطعة العمل، في كل من التفريز الأفقي والعمودي، على طاولة الماكينة المتحركة، وتُدفع لتلامس أداة دوارة عن طريق تدوير مقبض الرفع بالركبة (التحكم في الحركة لأعلى ولأسفل)، ومقبض الطاولة المستعرض المتقاطع (التحكم في الحركة للأمام والخلف) ومقبض الطاولة المستعرض (التحكم في الحركة من اليسار إلى اليمين).

نوع الآلة (الماكينة)

أفقي

  1. في التفريز الأفقي، تُثبت أداة التشكيل على شياق أفقي مع محور دوران مواز لطاولة الماكينة. ويُحرك الشياق عمود دوران.
  2. تشبه أدوات التفريز الأفقية شفرة المنشار الدائرية ولكنها عمومًا أكثر سمكًا وأصغر في القطر.
  3. ويُدعم الشياق في موضع واحد أو أكثر بطوله بواسطة دعامات الشياق المتدلية من الذراع العلوية.
  4. ويعني طول الشياق أنه يمكن تركيب عدد من الأدوات بجانب بعضها، ما يسمح بتفريز المقاطع المعقدة في عملية واحدة (وهي عملية تعرف باسم التفريز الجماعي).
  1. تكاليف الآلات وأدوات التشكيل في التفريز الأفقي أعلى من التفريز العمودي.
  2. ومع ذلك، فإن البلى المنخفض للأدوات ومعدلات إزالة المواد العالية والتشطيب الجيد للسطح (بسبب الإزالة الفعالة للرقائق من منطقة القطع) تجعل التفريز الأفقي خيارًا جذابًا لمجموعة كبيرة من التطبيقات والاستخدامات الصناعية.
  3. تشمل الميزات النموذجية الحزوز الضيقة والفتحات المتعددة والمقاطع المعقدة ومجاري الخوابير والأسطح المسطحة الكبيرة.

شياق - قضيب أو عمود تثبت عليه أدوات القطع في التفريز الأفقي. طوق - جلبة مدببة تُستخدم لحمل أدوات القطع.

عمودي

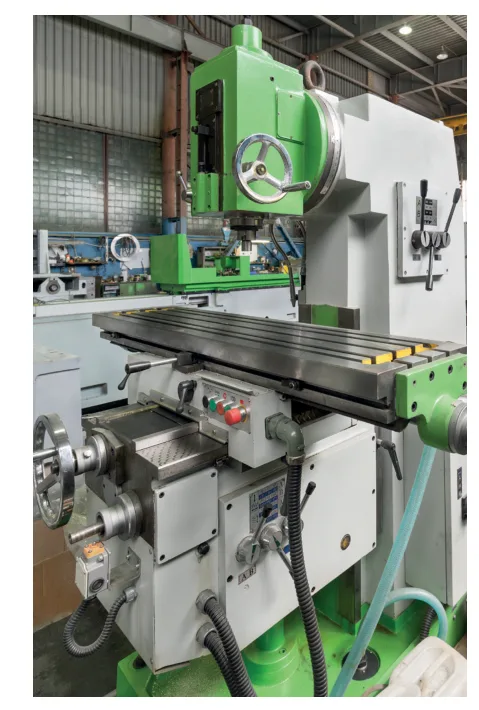
  1. في التفريز العمودي، تُركب أداة التشكيل في طوق، حيث تُثبت في ظرف طوق، مع محور دوران عمودي على طاولة الماكينة.
  2. ويُثبت الطوق في عمود دوران بطريقة مشابهة لكيفية استخدام ظرف لُقم الثقب ثلاثي الفك.
  3. يوفر الطوق مساحة تلامس أكبر بكثير مع الأداة مقارنة بظرف اللُقم ثلاثي الفك ويزيد من قوة التثبيت بشكل كبير.
  4. وهذا ضروري لتحمل القوى العالية الناتجة في التفريز مقارنةً بالثقب.

يمكن أن تحتوي أدوات التفريز العمودية على حواف قطع في نهاية القاطع أو على طوله، أو كليهما، ما يتيح تشكيل كل من التقطيعات والفتحات الغاطسة.

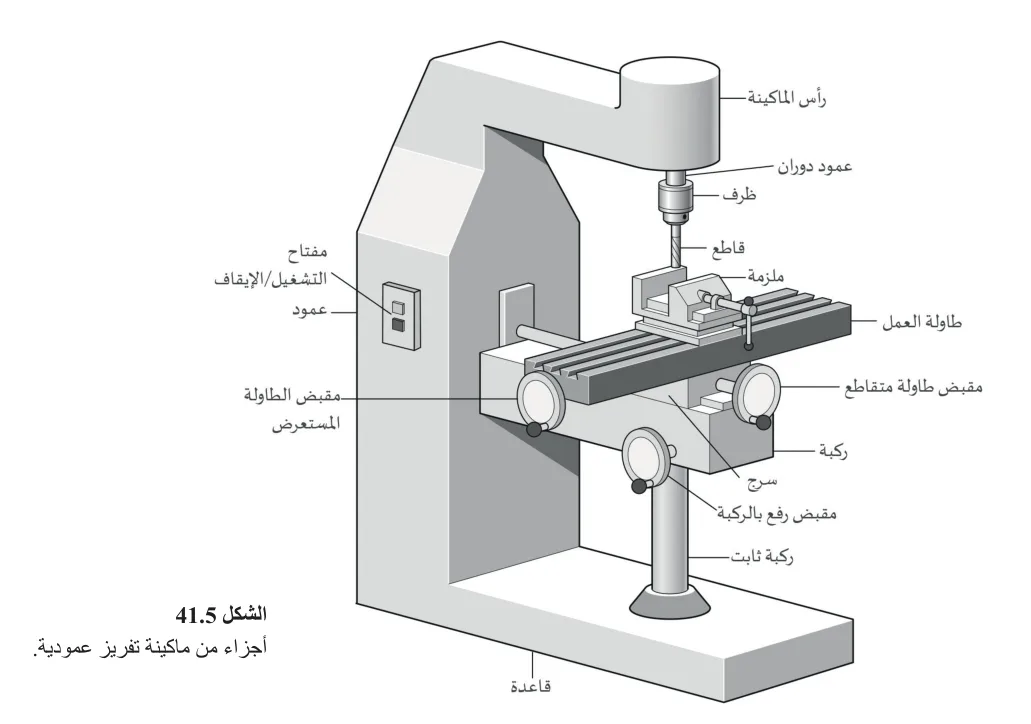
الشكل 41.5 أجزاء من ماكينة تفريز عمودية.

رأس الماكينة عمود دوران ظرف

الشكل 41.7 ماكينة التفريز العمودية

قاطع

ملزمة

طاولة العمل

مقبض طاولة متقاطع ركبة سرج مقبض رفع بالركبة

ركبة ثابت

مفتاح التشغيل/الإيقاف

عمود

مقبض الطاولة المستعرض

قاعدة

الشكل 41.5 أجزاء من ماكينة تفريز عمودية.

  1. عادةً ما تكون ماكينات التفريز العمودية أصغر حجمًا وأقل تكلفة من الماكينات الأفقية، ما يجعلها مناسبة بشكل أفضل لورش الأعمال الهندسية العامة الأصغر.
  2. وتُعرف بزيادة بلى الأدوات ومعدلات إزالة المواد المنخفضة وتوفير تشطيب سطحي أسوأ من التفريز الأفقي، ولكنها توفر مرونة جيدة وقيمة مقابل المال.

متعددة الاستخدامات

يمكن تهيئة ماكينات التفريز متعددة الاستخدامات إما عموديًا وإما أفقيًا، اعتمادًا على متطلبات استخدام معين. وهذا مناسب لورش عمل الأصغر، حيث تكون المساحة محدودة، مع توفير مرونة وجود خيارات عمودية وأفقية في ماكينة واحدة.

الشكل 41.7 ماكينة التفريز العمودية

ذراع علوية عمود دوران

شياق

دعم شياق

قاطع

طاولة سرج

ركبة

برغي رفع

عمود

قاعدة

الشكل 41.6 ماكينة التفريز الأفقية

ميزات المكونات

يمكن إنتاج ميزات المكونات الآتية على ماكينة تفريز باستخدام أدوات التفريز العمودية أو الأفقية المناسبة:

  • الوجوه - وجوه مسطحة ومربعة ومتوازية.
  • الدرجات أو الأكتاف - قطوع بزاوية قائمة تمتد بطول أحد جانبي مكوّن أو كلاهما.
  • الحزوز - تشمل الحزوز المفتوحة أو الحزوز المغلقة (ذات الأطراف نصف القطرية) أو مقاطع حزوز على شكل تي.
  • الثقوب - ثقوب مستديرة وقطوع مشكلة.
  • أشكال المقاطع - الأشكال التي تتبع تصميم أداة القطع، مثل الفتحات البسيطة ذات القاع المستدير، ومقاطع السطح المعقدة.
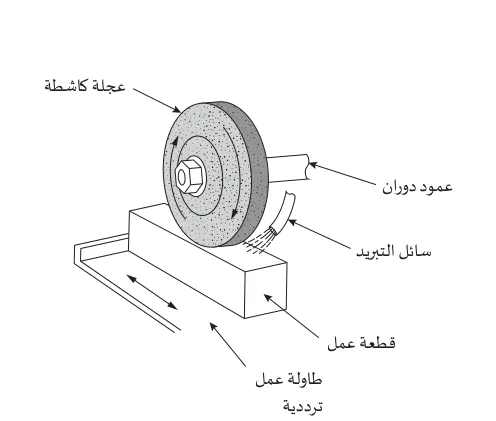
الشكل 41.8 تجليخ السطح.

حجم الدفعة والدقة

الجدول 41.3 الخصائص النموذجية لعمليات التفريز

نوع العمليةحجم الدفعةتفاوت الأبعادملمس التشطيب السطحي
ماكينات التفريز
أفقيمنتج واحد إلى حجم صغير+/- 0.10 مم إلى +/- 0.025 مم3.2 ميكرومتر إلى 0.8 ميكرومتر
عمودي
متعدد الاستخدامات

التجليخ

  1. يزيل التجليخ المواد من سطح قطعة العمل باستخدام عجلة كاشطة دوارة.
  2. ويمكن أن يحقق تشطيبًا أفضل للسطح ودقة أبعاد أكبر ما هو ممكن مع التفريز أو الخراطة.
  3. يمكن استخدامه أيضًا على مواد شديدة الصلابة حيث لا يمكن المعالجة الآلية التقليدية.

نوع الآلة (الماكينة)

جلاخة الأسطح

يُستخدم التجليخ السطحي بشكل أساسي لإنتاج أسطح مستوية على قطعة عمل باستخدام عجلة تجليخ مثبتة على عمود دوران أفقي.

  1. تُثبت قطعة العمل على طاولة ماكينة متحركة، غالبًا باستخدام ظرف مغناطيسي.
  2. ويعمل مقبض التلقيم الداخلي لرأس العجلة (التحكم في الحركة لأعلى ولأسفل) على خفض عجلة التجليخ الدوارة حتى تلامس قطعة العمل.
  3. ويعمل المقبض المستعرض الطولي للطاولة (الذي يتحكم في الحركة يسارًا ويمينًا) على

مناقشة

ابحث عن مكون ميكانيكي مصنّع وناقش العمليات التي ربما استُخدمت لصنعه.

عجلة كاشطة

عمود دوران

سائل التبريد

قطعة عمل

طاولة عمل

ترددية

الشكل 41.8 تجليخ السطح. تحريك الطاولة بحيث يتم المرور على الطول الكامل للمادة. في نهاية كل عملية، يحرك مقبض التغذية المتقاطع لرأس العجلة (الذي يتحكم في الحركة للأمام وللخلف) عجلة التجليخ لمسافة محددة مسبقًا عبر عرض قطعة العمل.

وتُكرر هذه الحركة الترددية حتى تتحقق أبعاد المكونات المطلوبة وتشطيب السطح.

المصطلح الرئيس

الترددية - حركة خطية متكررة ذهابًا وإيابًا.

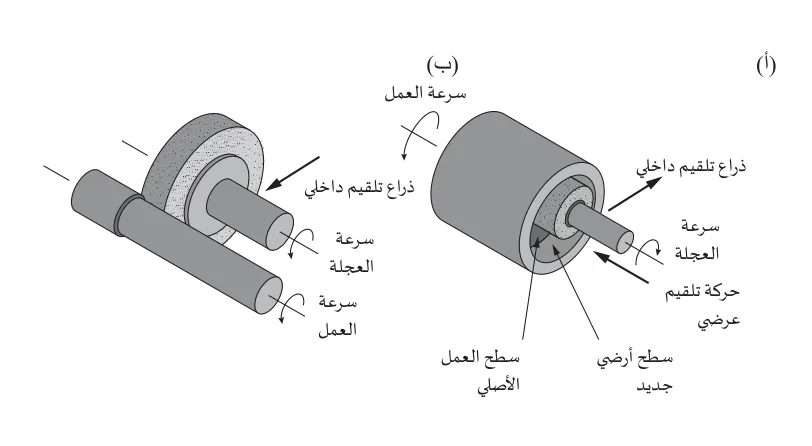
الشكل 41.9 التجليخ الأسطواني: (أ) خارجي و(ب) داخلي.
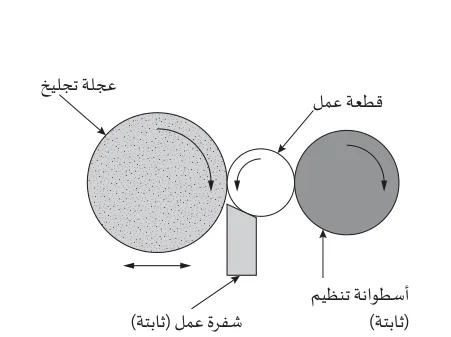
الشكل 41.10 التجليخ غير المركزي.

التجليخ الأسطواني

يُستخدم التجليخ الأسطواني بشكل شائع لإنتاج قطر متوازي على قطعة عمل دوارة باستخدام عجلة تجليخ مثبتة على عمود دوران أفقي.

  1. وعلى غرار المخرطة، تُثبت قطعة العمل في ظرف دوار أو بين المراكز.
  2. يمكن بعد ذلك تقريب عجلة التجليخ الدوارة من قطعة العمل عن طريق ضبط التلقيم الداخلي لرأس العجلة.
  3. وتُنفذ الحركة على طول قطعة العمل عن طريق ضبط الوضع الطولي لرأس العجلة.

ومن الممكن تجليخ كل من الميزات الأسطوانية الداخلية والخارجية على النحو الموضح في الشكل 41.9.

(أ) (ب)

سرعة العمل

ذراع تلقيم داخلي

سرعة العجلة

حركة تلقيم عرضي سطح العمل الأصلي سطح أرضي جديد

سرعة العمل

ذراع تلقيم داخلي سرعة العجلة

سرعة العمل

الشكل 41.9 التجليخ الأسطواني: (أ) خارجي و(ب) داخلي.

التجليخ غير المركزي

  1. تُنتج عملية التجليخ غير المركزي ذات التلقيم الكامل قُطرًا متوازيًا لقطعة العمل غير المثبتة في ظرف أو بين المراكز كما هو الحال في التجليخ الأسطواني.
  2. وعلى الجانب الآخر، تُثبت بين عجلة التجليخ وأسطوانة التنظيم، وتُدعم بشفرة عمل ثابتة.

يُنفذ التلقيم من خلال الجلاخة عن طريق تركيب أسطوانة التنظيم بزاوية طفيفة تمارس قوة محورية على قطعة العمل في أثناء دورانها.

وتساعد عملية التجليخ غير المركزي على التخلص من عمليات التبديل التي تستغرق وقتًا طويلًا بين قطع العمل، وبالتالي فهي عملية سريعة ومستمرة تقريبًا.

عجلة تجليخ

قطعة عمل

أسطوانة تنظيم (ثابتة)

شفرة عمل (ثابتة)

الشكل 41.10 التجليخ غير المركزي.

ماكينة التجليخ متعددة الاستخدامات

يمكن استخدام ماكينة تجليخ متعددة الاستخدامات لجميع عمليات التجليخ. حيث تتيح تعددية استخداماتها للماكينة تبديل المهام بعدد قليل جدًا من عمليات الإعداد، ما قد يوفر الكثير من الوقت. ومع ذلك، فإن هذه الماكينات مكلفة للغاية.

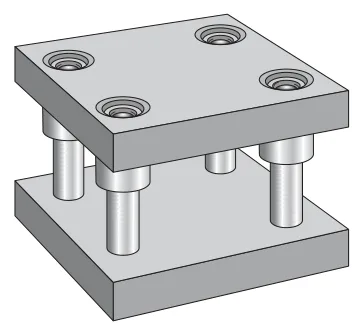
الشكل 41.11 مجموعة قوالب موحدة يمكن تزويدها بتشكيلات من الخرامات والقوالب.

ميزات المكونات

يمكن إنتاج ميزات المكونات الآتية باستخدام ماكينة التجليخ:

  • الوجوه - وجوه مسطحة ومربعة ومتوازية.
  • الحزوز - حزوز مفتوحة الطرف.
  • الأقطار - ميزات أسطوانية بأقطار متوازية خارجية.
  • التجويفات - ثقوب بأقطار داخلية متوازية.

حجم الدفعة والدقة

الجدول 41.4 الخصائص النموذجية لعمليات التجليخ

نوع العمليةحجم الدفعةتفاوت الأبعادملمس التشطيب السطحي
ماكينات التجليخ
جلاخة الأسطحمنتج واحد إلى حجم صغير+/- 0.0125 مم إلى +/- 0.002 مم0.8 ميكرومتر إلى 0.2 ميكرومتر
جلاخة أسطوانيةمنتج واحد إلى حجم صغير
جلاخة غير مركزيةحجم متوسط إلى كبير
جلاخة متعددة الاستخداماتمنتج واحد إلى حجم صغير

اشرح أسباب استخدام التجليخ السطحي بدلًا من التفريز لتشكيل وجه مسطح.

تلميح ادرس مواد قطعة العمل ومتطلبات تشطيبات الأسطح.

توسيع الأفق اشرح كيفية عمل جلاخة الأسطح.

  • التعاون
  • العمل الجماعي

يعد التعاون والعمل الجماعي ضروريين عند العمل مع المتعلمين والموظفين الآخرين وهما مهمان بالقدر نفسه في مكان العمل.

عمليات المعالجة الآلية الثانوية المتخصصة

أعمال الكبس

تتضمن أعمال الكبس ثقب أو ثني أو تشكيل مادة الألواح باستخدام أداة التشكيل بالكبس. وتختلف أدوات التشكيل المطلوبة بحسب كل استخدام أو مكوّن يجري إنتاجه.

  1. تتكون أدوات التشكيل بالكبس عمومًا من منظومة من الخرامات والقوالب، مثبتة في ماسكات قوالب عمودية موحدة قابلة للتبديل يتم تشغيلها بواسطة مكبس.
  2. تتراوح أحجام المكابس من مكبس صغير يعمل بالتشغيل اليدوي للتخريم أو تشكيل ميزات بسيطة، إلى المكابس الكهربائية القادرة على تشغيل أدوات تشكيل كبيرة متعددة الإجراءات تتطلب عدة أطنان من قوة الكبس.

نوع الآلة (الماكينة)

أحادي الإجراء

  1. أداة الكبس أحادية الإجراء هي التي تنشئ ميزة واحدة (أو مجموعة من الميزات المشابهة) مع كل عملية للأداة. وقد تكون ثقبًا أو ثنيًا.
  2. يمكن استخدام أداة الكبس أحادية الإجراء لمجموعة من المكونات كلما كانت الميزة التي تنتجها مطلوبة.
  3. قد يتطلب الحصول على مكوّن نهائي عدة عمليات تُنفذ باستخدام سلسلة من أدوات الكبس أحادية الإجراء.

الشكل 41.11 مجموعة قوالب موحدة يمكن تزويدها بتشكيلات من الخرامات والقوالب.

متعدد الإجراء

  1. أداة الكبس متعددة الإجراءات هي تلك التي تنشئ سلسلة كاملة من الميزات مع كل عملية للأداة.
  2. وقد تكون هذه ميزات القص والثقب والثني المطلوبة للكتيفة (الدعامة) المعدنية النهائية.
  3. وتخصص الأدوات متعددة الإجراء لإنتاج مكون واحد.
  4. إنها أكبر حجمًا وأكثر تعقيدًا وأكثر تكلفة في الإنتاج من الأدوات أحادية الإجراء، وبالتالي لا تُستخدم إلا عند الحاجة إلى دفعة كبيرة أو إنتاج كميات كبيرة من المكون.
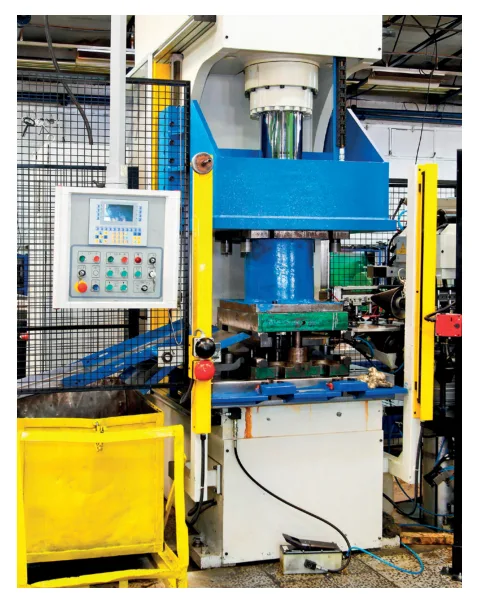
الشكل 41.12 مكبس كهربائي مزود بأدوات التشكيل بالكبس.

الشكل 41.12 مكبس كهربائي مزود بأدوات التشكيل بالكبس.

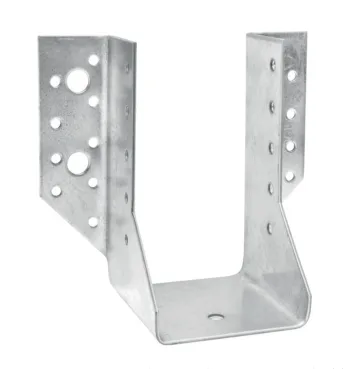
الشكل 41.13 كتيفة مصنعة بكميات كبيرة باستخدام أدوات تشكيل بالكبس مخصصة.

ميزات المكونات

باستخدام أداة التشكيل المناسبة، يمكن أن تنتج أعمال الكبس مجموعة كبيرة من الميزات في مواد الألواح:

  • التقطيع - تقطيع قطعة معدنية مسطحة لبدء تصنيع مكون أكثر تعقيدًا.
  • الثقب (التقوير) - عمل فتحة دائرية مغلقة أو شق أو شكل أكثر تعقيدًا.
  • التحزيز - عمل فتحة شق في الزاوية أو على طول الحافة.
  • الاقتصاص/القص - قطع مادة بحسب الطول المطلوب.
  • الثني - تشكيل إنحناء حاد.
  • التشكيل - يشبه الثني ولكنه يشكل شكلًا أكثر تعقيدًا ثلاثي الأبعاد.

حجم الدفعة والدقة

الجدول 41.5 الخصائص النموذجية لعمليات أعمال الكبس

نوع العمليةحجم الدفعةتفاوت الأبعاد
أعمال الكبس
أحادي الإجراءصغير إلى متوسط+/- 0.3 مم إلى +/- 0.05 مم
متعدد الإجراءإنتاج متوسط إلى كمي

الشكل 41.13 كتيفة مصنعة بكميات كبيرة باستخدام أدوات تشكيل بالكبس مخصصة.

عازل - عازل كهربائي يمكن تقسيمه بجهد عالي (جهد الانهيار) ويعمل مؤقتًا كموصل.

المعالجة الآلية بالتفريغ الكهربائي

  1. تستخدم المعالجة الآلية بالتفريغ الكهربائي ⁦(EDM)⁩ تفريغات كهربائية صغيرة أو شرارات لتبخير مساحات صغيرة من المواد على سطح قطعة العمل.
  2. إن التأثير المجمع للشرر المتعدد قادر على اختراق المقاطع السميكة أو إنشاء مقاطع وميزات معقدة.
  1. يمكن استخدام المعالجة الآلية بالتفريغ الكهربائي للمعالجة الآلية لأي مادة موصلة كهربائيًا، وهو مفيد بشكل خاص لمعالجة المعادن شديدة الصلابة حيث لن تكون المعالجة التقليدية ممكنة.
  2. يعني معدل إزالة المواد المنخفض أن المعالجة الآلية بالتفريغ الكهربائي بطيئة ولكنه يتيح تشطيب السطح بشكل ممتاز ودقة الأبعاد.
  1. المفهوم الأساسي للمعالجة الآلية بالتفريغ الكهربائي بسيط وموثوق. حيث يُطبق جهد بين الكترود وقطعة العمل المغمورة في سائل عازل. وعندما يزداد الجهد المطبق إلى جهد انهيار العازل الكهربائي، تتولد شرارة بين الاثنين ما يؤدي إلى تبخير كمية صغيرة من المواد من قطعة العمل.
  2. تُكرَّر الدورة حتى اكتمال الميزة المطلوبة.

نوع الآلة (الماكينة)

التآكل بواسطة الشرر

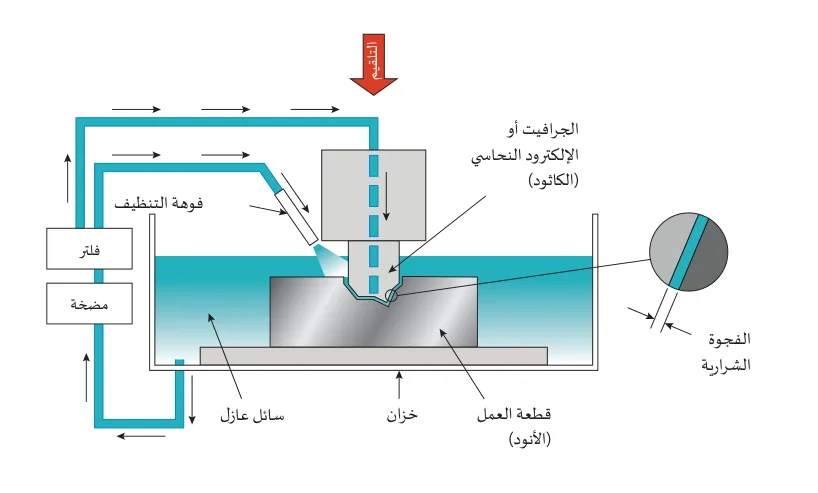
عند استخدام المعالجة الآلية بالتفريغ الكهربائي لحفر الكترود على سطح قطعة العمل لإنشاء تجويف، يُشار إليه باسم التآكل بواسطة الشرر أو قالب الثقب الغاطس.

الشكل 41.14 التآكل بواسطة الشرر.

التلقيم

الجرافيت أو الإلكترود النحاسي (الكاثود) فوهة التنظيف فلتر

هذه معاينة من الموضوع. أكمل القراءة في التطبيق

كمّل قراءة الموضوع

سجّل مجاناً وكمّل الموضوع من الكتاب، ومنرجّعك لنفس المكان.

  • نتاجات التعلم
  • أ دراسة تقنية وخصائص عمليات المعالجة الآلية الثانوية المستخدمة في نطاق واسع في القطاع
يلّا نبدأتسجيل الدخول

آخر تحديث:

معاينة موضوع «نتاج التعلم أ: دراسة تقنية وخصائص عمليات المعالجة الآلية الثانوية المستخدمة في نطاق واسع في القطاع» من وحدة «عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع» في مادة الهندسة الميكانيكية – المستوى 3. أقسام الشرح: ٦٠، التعريفات: ٧، الأسئلة المحلولة: ٨.

المصدر: بيرسون BTEC، نتاج التعلم أ: دراسة تقنية وخصائص عمليات المعالجة الآلية الثانوية المستخدمة في نطاق واسع في القطاع (ص ٣–١٨)

موضوعات أخرى في الوحدة

تابع الدراسة