تجاوز إلى المحتوى الرئيسي
TawjihiAI: دراسة التوجيهيادرس وتدرّب من هاتفكحمّل التطبيق
المواضيع

⁦٦.٢⁩ نتاج التعلم ب: إعداد آلات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان

الكتاب

من كتاب الهندسة الميكانيكية – المستوى 3 المقرّر

محتويات الموضوع (٣٨)

يتحمل أصحاب العمل وموظفيهم مسؤولية قانونية وأخلاقية، على حد سواء، تتمثل في مراعاة جوانب الصحة والسلامة في مكان العمل. وتطبق معظم البلدان إطارًا تنظيميًا يساعد على ضمان سلامة العمال.

ب إعداد آلات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان

متطلبات الصحة والسلامة عند إعداد آلات المعالجة الآلية الثانوية

  1. يتحمل أصحاب العمل وموظفيهم مسؤولية قانونية وأخلاقية، على حد سواء، تتمثل في مراعاة جوانب الصحة والسلامة في مكان العمل.
  2. وتطبق معظم البلدان إطارًا تنظيميًا يساعد على ضمان سلامة العمال. تعتبر المملكة المتحدة رائدة على مستوى العالم في حماية صحة وسلامة القوى العاملة لديها.
  3. في ما يأتي مجموعة مختارة من بعض اللوائح المهمة التي تنطبق على شركات الهندسة والتصنيع في المملكة المتحدة ويتم تضمينها كأمثلة للممارسات الجيدة.
  4. ستحتاج إلى التحقق من اللوائح والتشريعات المعمول بها في المنطقة التي تعيش فيها.

بحث

أجرِ بحثًا لمعرفة المزيد من التفاصيل حول مسؤوليات صاحب العمل والموظف وفق متطلبات الصحة والسلامة في بلدك أو منطقتك.
لوائح معدات الحماية الشخصية في العمل

للمساعدة على ضمان السلامة الشخصية في العمل، من المهم استخدام ملابس ومعدات الحماية الشخصية المناسبة؛ مثل القفازات أو واقيات العين أو أقنعة الوجه.

ويلتزم أصحاب العمل بتوفير معدات الحماية الشخصية المناسبة عندما يبيّن تقييم المخاطر أن استخدامها ضروري.

  1. ويجب أن تكون معدات الحماية الشخصية مناسبة للغرض من الاستخدام من أجل توفير المستوى المطلوب من الحماية.
  2. على سبيل المثال، يجب تصنيع بدلة المِرْجَل التي يرتديها فني اللحام من مادة مثبطة للهب، ويجب أن تكون أقنعة الغبار من نوع مناسب وجودة كافية لتوفير حماية فعالة ضد استنشاق الغبار أو الجسيمات.

يجب توفير جميع معدات الحماية الشخصية وتنظيفها وصيانتها من قِبل صاحب العمل. ويجب استبدال المعدات البالية أو التالفة التي لم تعد مناسبة للغرض.

لوائح عمليات المناولة اليدوية

  1. تحدث الكثير من الإصابات المبلغ عنها في العمل نتيجة استخدام الأشخاص لطرق المناولة اليدوية غير الصحيحة عند رفع الأشياء الثقيلة أو نقلها.
  2. وغالبًا ما تطرأ حاجة في مجال المعالجة الآلية الثانوية إلى نقل أدوات التشكيل أو المعدات أو المكونات أو المواد الخام الثقيلة، لذلك يجب أن تكون على دراية بالطرق الآمنة لإجراء ذلك.
  1. يجب على أصحاب العمل التأكد من عدم نقل الموظفين أي عناصر في مكان العمل بطريقة قد تسبب لهم إصابة.
  2. وعندما يستلزم الأمر حركة متكررة للأشياء الثقيلة، يجب استخدام بعض أدوات المساعدة الميكانيكية لتقليل الاعتماد على المناولة اليدوية.
  3. على سبيل المثال، عند تجليخ قطع العمل الثقيلة، مثل صب كتلة المحرك، ستكون هناك حاجة إلى رافعة ميكانيكية لنقل المكون المصبوب بأمان إلى مكانه على الجلاخة السطحية.
  1. من الضروري أيضًا تركيب حواجز مناسبة لمنع دفع قطع العمل أو المعدات بعيدًا عن نهاية مسارات الانزلاق، على سبيل المثال تثبيت حاجز على مسار انزلاق غراب الذيل على مخرطة.
  2. وعلى شاكلة مماثلة، يجب أن تحتوي أرفف التخزين على حواجز أو درابزينات للمساعدة على منع دفع الأشياء الثقيلة عن طريق الخطأ.

موضوعات ذات صلة

الوحدة 2: تقديم العمليات الهندسية بأمان كفريق توفر المزيد من المعلومات حول متطلبات الصحة والسلامة وتقييمات المخاطر.

  1. تُستخدم عربات الباليتات وعربات الترولي وسيور النقل في نطاق واسع لرفع وتحريك الأشياء الثقيلة بأرجاء ورش المعالجة الآلية.
  2. وإذا لم يكن بالإمكان تجنب المناولة اليدوية، فمن المهم تدريب الموظفين على أكثر الطرق والتقنيات أمانًا لتقليل أي خطر للتعرض للإصابة.

تعتبر النتوءات والحواف الحادة شائعة في قضبان المواد الخام الفولاذية والمكونات المعالجة آليًا. وتشكل أيضًا خطرًا كبيرًا في أثناء المناولة.

لوائح مراقبة تأثير المواد الخطرة على الصحة

  1. صُممت لوائح مراقبة تأثير المواد الخطرة في الصحة ⁦(COSHH)⁩ لضمان الاستخدام والتعامل الآمن مع المواد الخطرة المحتملة التي غالبًا ما تتعرض لها في الورشة الهندسية.
  2. فعلى سبيل المثال، يمكن أن تسبب ملامسة الجلد المتكررة والمطولة لبعض السوائل الشائعة، مثل سوائل القطع الزيتية أو السوائل العازلة، مشكلات جلدية طويلة الأمد.
  3. وعندما لا يمكن تجنب ملامسة هذه السوائل، يجب عليك استخدام الكريمات الواقية أو قفازات النتريل لتقليل تعرضك لتلك السوائل.

يمكن أن تدخل الأدخنة والغبار والأبخرة الكيميائية الضارة المحتملة إلى جسمك بعدة طرق، منها استنشاقها في الرئتين، ومن ثم يجب استخدام قناع الوجه المناسب وتنفيذ التهوية العامة الجيدة عند وجود تلك الأدخنة والأبخرة في بيئة العمل.

  1. يتسبب عدد قليل من المواد الشائعة في الورشة الهندسية في ظهور أعراض حادة فورية، ويشكل عدد أقل من المواد تهديد مباشر للحياة في الظروف العادية.
  2. ومع ذلك، فقد ثبُت أن التعرّض لفترات طويلة لمجموعة من المواد يسبب مشكلات صحية على المدى الطويل.
  3. على سبيل المثال، من المعروف أن التعرض المطول والمتكرر للغبار المتطاير على مدى الحياة العملية للميكانيكي يسبب مرضًا رئويًا مزمنًا.

عند استخدام مواد كيميائية يحتمل أن تكون خطرة أو التعامل معها، يجب عليك:

  • التأكد من تخزينها بشكل آمن في حاويات مناسبة وموسومة بملصقات
  • قراءة وفهم الملصقات وأوراق بيانات سلامة المواد من الشركة المصنعة حول الاستخدام الآمن للمواد، واتباع التوصيات
  • استخدام دائمًا النوع الصحيح من معدات الحماية الشخصية لحمايتك من ملامسة المواد الخطرة
  • التأكد من توفير التهوية الكافية
  • التحقق من توافر بدائل أكثر أمانًا
  • التأكد من الحفاظ على النظافة الجيدة بتوفير مرافق الغسيل المناسبة.

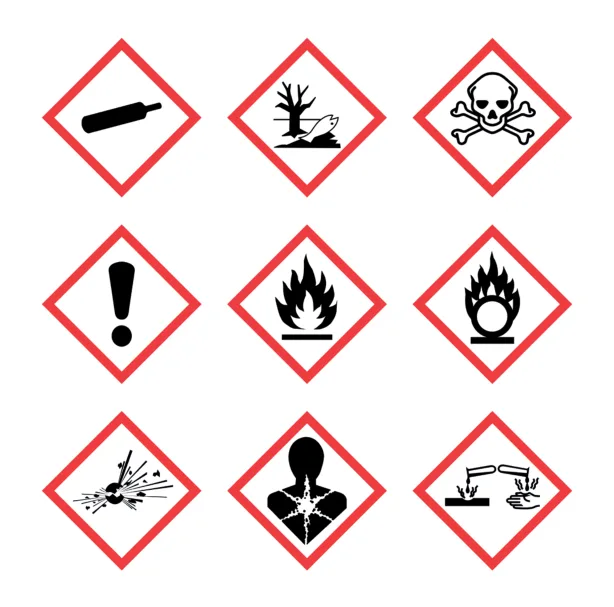
يجب عرض وتعليق التحذيرات والملصقات المناسبة في حالة وجود مواد خطرة، ويعرض الشكل 41.20 أمثلة للعلامات المعترف بها دوليًا.

المصطلح الرئيس

ورقة بيانات سلامة المواد ⁦(MSDS)⁩ - وثيقة سلامة توفرها الشركة المصنعة لمادة كيميائية أو منتج يحتمل أن يكون خطيرًا. وتحتوي الورقة على معلومات مفصلة حول التخزين والمناولة والاستخدام الآمن للمادة الكيميائية أو المنتج.

الشكل 41.20 أمثلة على رموز تحذير لوائح مراقبة تأثير المواد الخطرة في الصحة (COSHH) (من أعلى اليسار إلى أسفل اليمين): غاز مضغوط، خطر بيئي، مادة سامة، خطر صحي، مادة قابلة للاشتعال، مادة مؤكسدة، مادة متفجرة، خطر صحي خطير، مادة مسببة للتآكل.
الشكل 41.20 أمثلة على رموز تحذير لوائح مراقبة تأثير المواد الخطرة في الصحة ⁦(COSHH)⁩ (من أعلى اليسار إلى أسفل اليمين): غاز مضغوط، خطر بيئي، مادة سامة، خطر صحي، مادة قابلة للاشتعال، مادة مؤكسدة، مادة متفجرة، خطر صحي خطير، مادة مسببة للتآكل.

الشكل 41.20 أمثلة على رموز تحذير لوائح مراقبة تأثير المواد الخطرة في الصحة ⁦(COSHH)⁩ (من أعلى اليسار إلى أسفل اليمين): غاز مضغوط، خطر بيئي، مادة سامة، خطر صحي، مادة قابلة للاشتعال، مادة مؤكسدة، مادة متفجرة، خطر صحي خطير، مادة مسببة للتآكل. الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

نتاج التعلم ب

وقفة للتفكير

التشريعات واللوائح المدرجة هنا أمثلة من المملكة المتحدة. وضعت معظم الدول طرقًا مماثلة لحماية صحة وسلامة القوى العاملة لديها. تحقق من الطرق المطبقة محليًا لديك. تلميح تحقق من التشريعات واللوائح التي تنطبق على شركة محلية. توسيع الأفق تحقق من الاختلافات بين تشريعات ولوائح المملكة المتحدة وتلك المطبقة في منطقتك.

المهارات

  • المسؤولية

من المهم أن تتحمل المسؤولية عن صحة وسلامة نفسك والآخرين في مكان العمل الهندسي.

تقييم المخاطر

  1. تمثل عملية تقييم المخاطر أساس إدارة الصحة والسلامة في مكان العمل.
  2. ويتناول تقييم المخاطر الأشياء أو الأنشطة التي قد تسبب الضرر، واحتمالية تعرض الموظفين أو العملاء أو الزوار للأذى، والأهم من ذلك، الطرق التي يمكن بها تقليل هذا الضرر أو إزالته.

تحديد مصادر الأخطار

مصدر الخطر هو أي غرض أو عملية من المحتمل أن تسبب ضررًا. ومن الطرق الجيدة لتحديد مصادر الأخطار المحتملة في الورشة الهندسية التجول في بيئة العمل وفحصها، مع إيلاء اهتمام خاص للآلات وعمليات التصنيع المستخدمة.

تشمل مصادر الأخطار الشائعة الموجودة في الورش الهندسية ما يأتي:

  • انحباس أو تشابك في الأجزاء المتحركة من الآلات
  • ملامسة الحواف الحادة لأدوات التشكيل أو المواد الخام أو قطع العمل
  • الصعق الكهربائي من المعدات والآلات الكهربائية المعيبة
  • الانزلاقات والتعثر والسقوط بسبب الأدوات أو المعدات المهملة على الأرض
  • استنشاق الغبار والأبخرة
  • المناولة اليدوية لأدوات التشكيل والمواد الكبيرة أو صعبة التعامل معها أو الثقيلة
  • ملامسة الجلد للزيت أو الشحوم أو سائل التبريد أو السائل العازل أو أي مادة أخرى قد تكون ضارة
  • التعرض للأشعة فوق البنفسجية الضارة من اللحام بالقوس الكهربائي غير المحجوب.

تقييم المخاطر

بالنسبة لكل من مصادر الأخطار المحددة، تحتاج إلى تحديد كيفية حدوث الإصابة ومدى شدتها ومن قد يُصاب.

  1. فعلى سبيل المثال، يمكن أن يتسبب الانزلاق والتعثر والسقوط الناتجة عن ترك الأدوات على الأرض في إصابة أي شخص يمشي في ورشة العمل.
  2. وقد يشمل ذلك الفنيين والمشرفين وأفراد الإدارة أو الزوار.
  3. احتمالية التعثر في هذه الظروف كبيرة ويمكن أن تكون عواقب السقوط خطيرة ويمكن أن تؤدي إلى إصابة في الرأس أو إصابة في الظهر أو جروح أو كسر في العظام.
  4. هنا تعتبر المخاطر غير تافهة، وبالتالي يجب تقليلها باستخدام تدابير الرقابة والسيطرة المناسبة.

وضع تدابير الرقابة والسيطرة

استمرارًا للمثال أعلاه، قد تشمل تدابير الرقابة والسيطرة إدخال أو تحسين إجراءات التنظيم والتنظيف لضمان تشجيع الموظفين على الحفاظ على ورشة العمل مرتبة. حيث سيساعد ذلك على ضمان وضع الأدوات بعيدًا فور الانتهاء من الاستخدام.

فكّر مليًا

فكر مليًا في أهمية الصحة والسلامة في مكان العمل، والعواقب التي قد تقع على الأفراد والشركات عند تجاهل اللوائح.

الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

نتاج التعلم ب

ومع ذلك، فإن تدابير الرقابة والسيطرة التي تعتمد على تدريب الموظفين أو الانضباط أو اتباع إجراءات العمل الآمنة تميل إلى أن تكون الأقل فعالية حيث يمكن نسيانها أو حتى تجاهلها.

  1. يتمثل أحد تدابير الرقابة والسيطرة الإضافية لزيادة السيطرة الفعالة على المخاطر في إجراء تغييرات مادية على تخطيط ورشة العمل.
  2. فعند توفير ممرات مخصصة باستخدام شريط علامات أرضية وربما حتى درابزينات حماية، سينعزل أي شخص يمشي في ورشة العمل فعليًا عن أي مصدر خطر محتمل.

يوضح الجدول 41.8 التسلسل الهرمي لفعالية تدابير الرقابة والسيطرة التي يجب مراعاتها عند إجراء تقييمات المخاطر.

الجدول 41.8 التسلسل الهرمي لفعالية تدابير الرقابة والسيطرة

تدابير الرقابة والسيطرة (مرتبة بحسب انخفاض الفعالية)أمثلة وتعليقات
التخلص من مصدر الخطرقد يعني هذا التوقف عن استخدام عملية أو مادة أو قطعة من المعدات لأنها خطيرة بشكل غير مقبول. فعلى سبيل المثال، كان من الصعب للغاية التحكم بفعالية في التعرض لأبخرة الرصاص في أثناء عمليات اللحام بالقصدير في صناعة الإلكترونيات. ونتيجةً لذلك، عمِد المصنعون إلى تغيير نوع اللحام المستخدم إلى نوع لم يعد يحتوي على الرصاص، ومن ثم القضاء على المشكلة.
التقليل من شدة مصدر الخطرعندما يكون جهد مصدر الكهرباء القياسي 240 فولت، تستخدم مواقع البناء محولات لتشغيل الأدوات عند 110 فولت لأن الجهد المنخفض يكون أكثر أمانًا.
عزل الموظفين عن مصدر الخطرتُغطَّى الأدوات الآلية التي تعمل بالتحكم الرقمي الحاسوبي ⁦(CNC)⁩، مثل المخارط وماكينات التفريز، تمامًا في أثناء التشغيل.
التقليل من مدى التعرض أو ملامسة مصدر الخطرسيحد جهاز التيار المتبقي ⁦(RCD)⁩ من التعرض للتيار الكهربائي في حالة حدوث عطل في الجهاز الكهربائي. تُستخدم ستائر اللحام للحد من تعرض العمال القريبين من مكان إجراء عمليات اللحام للأشعة فوق البنفسجية.
معدات الوقاية الشخصيةتوفر النظارات الواقية حماية للعين من الحطام المتطاير الذي قد يتسبب في تلف العين.
الانضباط وممارسات العمل الآمنمن المهم الحصول على تعليمات وتدريب على ممارسات العمل الآمن، ولكنها تعتمد على الانضباط الجيد والتركيز والسلوك المسؤول، وهو أمر لا يمكن ضمانه دائمًا.

خمس خطوات لتقييم المخاطر

  1. تمثل الهيئة التنفيذية للصحة والسلامة في المملكة المتحدة مثالًا جيدًا لمؤسسة وطنية تعمل على تعزيز وتنظيم الصحة والسلامة في مكان العمل.
  2. فهي تقدم نصائح جيدة حول كيفية إجراء تقييمات المخاطر الفعالة ذات الصلة أينما كنت تعيش وتعمل.

وفي ما يأتي عمليتها المكونة من خمس خطوات لتقييم المخاطر: 1 تحديد مصادر الأخطار 2 تقييم المخاطر 3 السيطرة على المخاطر 4 سجّل نتائجك 5 مراجعة ضوابط التحكم

نوقش الخطوات 1 و 2 و 3 بالفعل. الخطوات 4 و 5 مهمة بالقدر نفسه ولكن غالبًا ما تُتجاهل.

سجّل نتائجك

إن إجراء تقييم المخاطر ووضع تدابير الرقابة والسيطرة اللازمة غير كافيين بمفردهما. ويعد الاحتفاظ بالسجلات المناسبة أمرًا مهمًا للغاية أيضًا لأنها تُثبت أنك قد نفذت التزاماتك القانونية بتوفير مكان عمل آمن.

مناقشة

في مجموعة، ناقش سبب ضرورة أن يفكر كل فرد في الفريق دائمًا في صحة وسلامة باقي أعضاء الفريق.

نتاج التعلم ب

مراجعة ضوابط التحكم

تميل أساليب العمل والأدوات والآلات إلى التغيُّر بمرور الوقت، لذلك من المهم جدًا مراجعة تقييمات المخاطر دوريًّا للتأكد من أنها ما تزال ذات صلة وفعالة.

توفر الهيئة التنفيذية للصحة والسلامة وثائق أولية لتمكين حفظ السجلات بشكل فعال. وتُقدم الرسائل التوجيهية لضمان عدم تفويت الخطوات المهمة. يوجد مثال لجزء من نموذج تقييم المخاطر في الجدول 41.9.

الجدول 41.9 مثال عن جزء من تقييم المخاطر

ما مصادر الأخطار؟من قد يتعرض للأذى وكيف ذلك؟ما الإجراءات التي تتخذها بالفعل؟ما الإجراءات الإضافية اللازمة؟من المسؤول عن الإجراء؟متى سيُتخذ الإجراء؟تاريخ الإنجاز
حالات الانزلاق والتعثر التي تسببها الأدوات والمعداتيمكن أن يتعثر الموظفين والزوار فوق الأغراض. وقد يترتب على ذلك عواقب خطيرة، حيث قد يؤدي إلى إصابة في الرأس أو إصابة الظهر أو كسر العظام.التنظيف والتنظيم العام الجيد.يجب إجراء تنظيم وتنظيف أفضل في ورشة العمل. يجب وضع الأدوات بعيدًا فور الانتهاء من استخدامها.يجب على جميع الموظفين والمشرف المراقبةمن الآن فصاعدًا20/10/01
إضاءة جميع المناطق جيدًا، بما فيها السلالم.اعمل على توفير علامات أرضية وحواجز لإنشاء ممرات مخصصة عبر ورشة العمل.مدير المرافق20/12/0101/12/20
تُستخدم أسلاك التمديد العلوية القابلة للسحب للمساعدة على تنظيم أسلاك التوصيل الخلفية في الأدوات المحمولة.تحقق من استخدام المثاقب اللاسلكية لاستبدال بعض الأدوات المحمولة التي تعمل بالتيار الكهربائي للتخلص من الأسلاك الزائدة تمامًا.مشرف الإنتاج21/01/01قيد التنفيذ

في المثال المعروض لتقييم المخاطر في الجدول 41.9، أي تدابير الرقابة والسيطرة قد يكون له التأثير الأكبر في تقليل المخاطر؟ تلميح ابحث التسلسل الهرمي لفعالية تدابير الرقابة والسيطرة. توسيع الأفق يجب ارتداء النظارات الواقية عند تنفيذ عمليات المعالجة الآلية. ومع ذلك، اشرح لما لا تعد هذه الطريقة الأكثر فعالية للسيطرة على مخاطر إصابات العين.

  • المبادرة

إذا لاحظت خطرًا في مكان العمل أو كانت لديك مخاوف أخرى تتعلق بالسلامة، فمن الضروري أن تأخذ زمام المبادرة للإبلاغ عن ذلك إلى الشخص المسؤول.

نتاج التعلم ب

إعداد عمليات المعالجة الآلية الثانوية التقليدية

تعتبر سرعات قطع مواد أدوات التشكيل ومواد قطع العمل من المعلمات الرئيسة التي تؤثر بشكل كبير في السرعات والتلقيم والإعدادات الأخرى المستخدمة في عمليات المعالجة الآلية الثانوية.

مواد وشكل أدوات التشكيل

الفولاذ عالي السرعة

  1. الفولاذ عالي السرعة ⁦(HSS)⁩ عبارة عن خلائط فولاذية مصممة للاستخدام في التشكيل.
  2. ويحتفظ الفولاذ عالي السرعة بقدرته على الثبات والقطع في درجات حرارة عمل أعلى من الفولاذ الكربوني التقليدي، وبالتالي يمكن استخدامه بسرعات ومعدلات إزالة مواد عالية نسبيًا.

يُستخدم الفولاذ عالي السرعة في نطاق واسع في أدوات التشكيل ذات الأغراض العامة المستخدمة في الثقب والتفريز والخراطة.

كربيد التنجستن

  1. كربيد التنجستن عبارة عن مادة أدوات تشكيل متخصصة ذات صلابة عالية للغاية ومقاومة للتآكل وأداء فائق في درجات الحرارة العالية مقارنةً بالفولاذ عالي السرعة.
  2. ويمكن استخدامه عندما تحتاج المواد الصلبة بشكل خاص إلى المعالجة الآلية، ويمكن أن يعمل بفعالية في درجات حرارة عالية مع الحد الأدنى من التآكل، ما يتيح تحقيق سرعات عالية جدًا ومعدلات إزالة عالية جدًا للمواد.

ولتقليل التكاليف، غالبًا ما تُصنع حواف القطع بأدوات التشكيل من كربيد التنجستن. تعتبر رؤوس كربيد التنجستن المشكلة مسبقًا والقابلة للتبديل شائعة الاستخدام في أدوات التشكيل بالمخرطة.

الحجر الكاشط والعجلات المركبة

تتوافر عجلات التجليخ بمجموعة كبيرة من الخصائص المختارة للاستخدام وفقًا للتطبيق المطلوب. وتتلخص الخصائص الرئيسة أدناه:

  • نوع الكاشط - عادةً أكسيد الألومنيوم أو كربيد السيليكون.
  • حجم الحبيبات الكاشطة - يتراوح من الدرجات الخشنة (مثل 4 حبيبات) لإزالة المواد بسرعة والتشطيب السطحي الضعيف إلى الدرجات الدقيقة جدًا (مثل 1200 حصى) لمعدلات إزالة المواد المنخفضة جدًا والتشطيبات السطحية الدقيقة.
  • صلابة العجلة - تشير إلى معدل تآكل مادة العجلة للكشف عن حبيبات كاشطة جديدة. وتُستخدم الدرجات اللينة عند تجليخ المواد الصلبة، حيث تتقشر الحبوب الكاشطة بسرعة وتتطلب تجديدها باستمرار. وتُستخدم الدرجات الصلبة عند تجليخ المواد اللينة حيث تستغرق الحبوب وقتًا أطول للتفتيت وبالتالي يمكن أن تظل قيد الاستخدام لمدة أطول.
  • نوع الرابطة - يشير إلى كيفية ارتباط الجسيمات الكاشطة معًا لتشكيل عجلة التجليخ. تستخدم العجلات المصنوعة من الحجر المزجج أو السيراميك في معظم التطبيقات الدقيقة. وتُستخدم عجلات الراتنج المركب أو الراتنج المقوى بشكل عام حيث يكون معدل إزالة المواد ومتانة العجلة أكثر أهمية من الدقة والتشطيب السطحي.

سرعة قطع المواد

تعتبر سرعة القطع المستقيمة وسرعة القطع الخطية المعلمة الرئيسة للمعالجة الآلية وتُستخدم لحساب سرعات القطع الدورانية المستخدمة في الثقب والتفريز والخراطة. سرعات القطع الموضحة في الجدول 41.10 قيم تقريبية معروضة لتوفر تكوينًا جيدًا للرقائق ومعدلات إزالة عالية للمواد وتشطيبًا جيدًا للسطح عند المعالجة الآلية لمجموعة من المواد باستخدام أدوات التشكيل المصنوعة من الفولاذ عالي السرعة أو كربيد التنجستن. يجب استخدام هذه القيم بوصفها قيمًا أولية ويجب تعديلها من قِبل الميكانيكي في أثناء العمل من أجل الحصول على خصائص القطع المطلوبة. الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

الشكل 41.21 ميزات مثقب حلزوني قياسي.
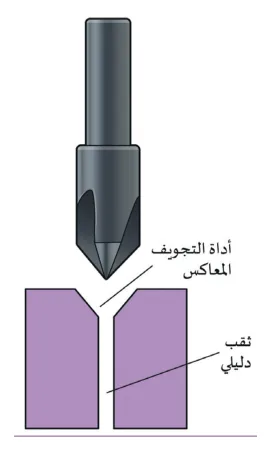
الشكل 41.22 ميزات التجويف المعاكس.
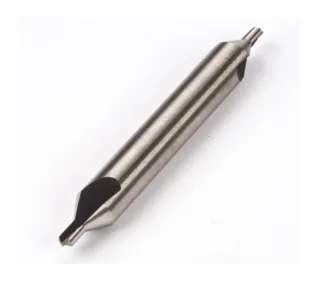
الشكل 41.23 مثقب مركزي.
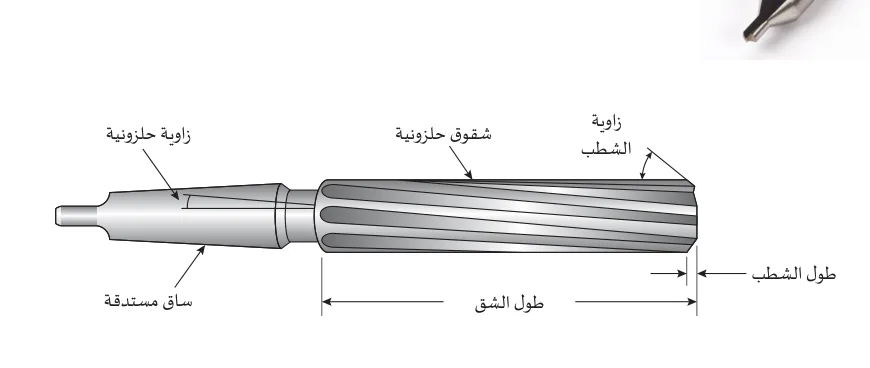
الشكل 41.24 ميزات موسّع الثقوب.

نتاج التعلم ب

الجدول 41.10 سرعات قطع المواد

مادة قطعة العملسرعة قطع الفولاذ عالي السرعة (م/دقيقة)سرعة قطع كربيد التنجستن (م/دقيقة)
الألومنيوم60–90>350
النحاس الأصفر45–70350–500
حديد الزهر25–5090–120
البرونز40–70150–250
الفولاذ المطاوع25–35100–190
الفولاذ المقاوم للصدأ10–1550–100
الفولاذ عالي الكربون15–2060–120

الثقب

أدوات التشكيل

في الثقب، عادةً ما تحتوي أدوات التشكيل ذات القطر الصغير (≤16 مم) على ساق متوازي يُثبت في ظرف لُقم ثقب ثلاثي الفك.

وعادةً ما تحتوي أدوات التشكيل ذات القطر الكبير (> 16 مم) على ساق مدبب. ولاستخدامها، يُزال ظرف لُقمة الثقب من عمود الدوران ويتم إدخال الساق المدببة للأداة في مكانها.

تشمل الأدوات المستخدمة بشكل شائع في الثقب أو الحفر ما يأتي:

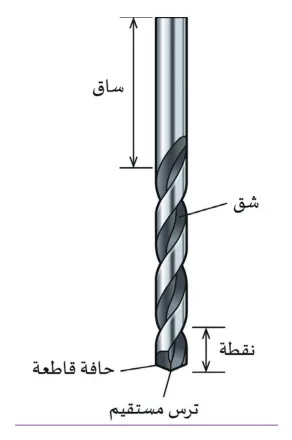
  • المثقب الحلزوني أو لُقمة الثقب - الأداة الأكثر شيوعًا في الثقب، وتُستخدم لحفر الثقوب المستديرة (الشكل 41.21).
  • أداة التجويف المعاكس - يحتوي التجويف المعاكس على أداة دليلية تدخل في ثقب محفور مسبقًا، ما يضمن محاذاة التجويف المعاكس ذو القطر الأكبر بشكل صحيح (الشكل 41.22).
  • لُقم الثقب المركزي - يمنع الطول القصير وقطر الجسم الكبير للقم الثقب المركزي الثني ويسمح بحفر ثقب دليلي غاطس أو ثقب بدء دقيق. وهذا يضمن ضبط موضع المثقب الحلزوني بدقة عند استخدامه لإكمال الثقب (الشكل 41.23).
  • موسّع الثقب - يُستخدم التوسيع لعمل ثقوب بدرجة أعلى من الدقة وبتشطيب سطحي داخلي أفضل مما هو ممكن عند استخدام المثقب الحلزوني. يحتوي موسّع الثقب على سلسلة من حواف القطع الأخدودية (الشكل 41.24) المحززة بدقة والتي تمتد بطول الأداة. ولعمل ثقب موسّع، يجب أولًا حفر ثقب صغير الحجم قليلًا باستخدام مثقب حلزوني، ثم يتم تكبير هذا الثقب إلى الحجم النهائي عن طريق تمرير الموسّع عبر الثقب. على سبيل المثال، لتشكيل ثقب موسّع بقطر 6.0 مم، نحفر ثقبًا بحجم 5.8 مم أولًا ثم نوسّع لقُطر يصل إلى 6.0 مم باستخدام الموسّع.

ساق، شق، نقطة، حافة قاطعة، ترس مستقيم

الشكل 41.21 ميزات مثقب حلزوني قياسي.

أداة التجويف المعاكس، ثقب دليلي

الشكل 41.22 التجويف المعاكس.

الشكل 41.23 مثقب مركزي.

زاوية حلزونية، شقوق حلزونية، زاوية الشطب، ساق مستدقة، طول الشق، طول الشطب الشكل 41.24 ميزات موسّع الثقوب. الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

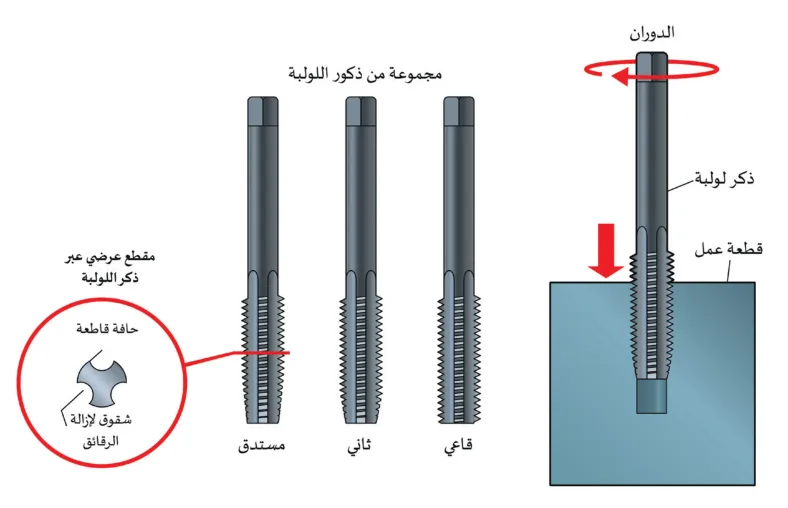
الشكل 41.25 مجموعة قياسية من ذكور اللولبة.
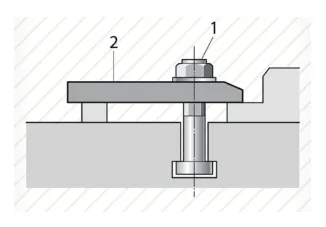
الشكل 41.26 تثبيت قطعة العمل باستخدام (1) صمولة ومسمار للتثبيت، و(2) لوحة تثبيت.
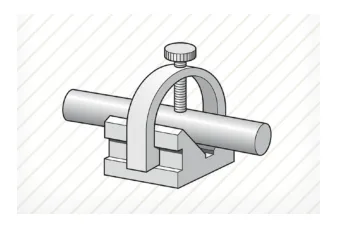
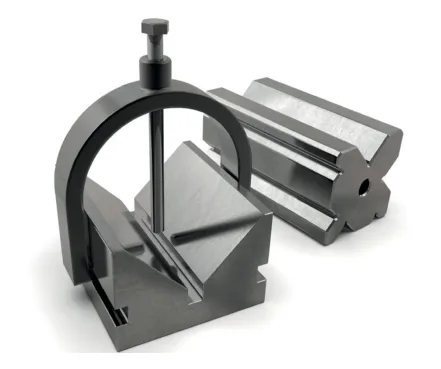
الشكل 41.27 كتلة فائية (V) مع مشبك لتثبيت قطعة عمل أسطوانية.
الشكل 41.27 كتلة فائية ⁦(V)⁩ مع مشبك لتثبيت قطعة عمل أسطوانية.
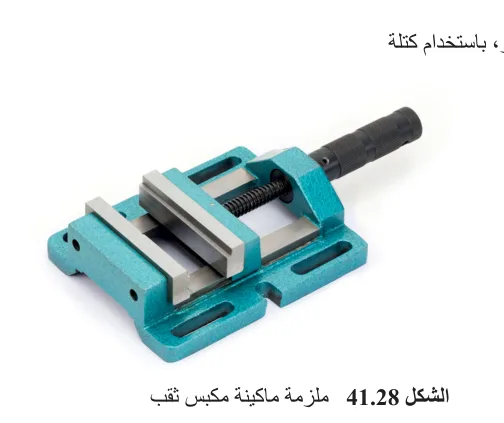
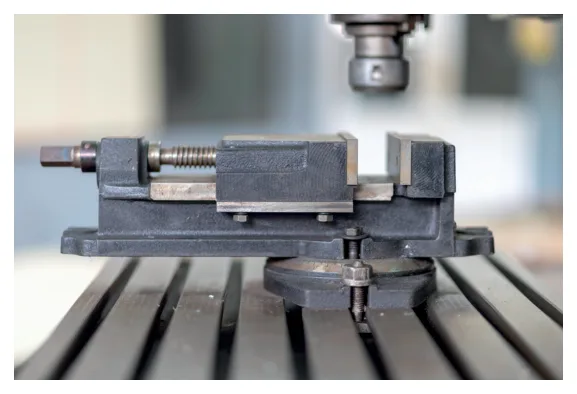
الشكل 41.28 ملزمة ماكينة مكبس ثقب

نتاج التعلم ب

  • ذكر اللولبة - اللولبة هي عملية إنشاء تسنين لولبي داخلي في ثقب. وتُنفذ باستخدام ذكر لولبة يُدخل في ثقب محفور مسبقًا وفق القُطر الصحيح. ويمكن بعد ذلك استخدام هذا الثقب المسنن مع أداة تثبيت متوافقة، مثل مسمار ماكينة أو برغي، لربط الأجزاء أو المكونات الأخرى بقطعة العمل. يتطلب تسنين ثقب ذكر لولبة مستدق، وذكر لولبة ثاني، وذكر لولبة قاعي، لاستخدامها بالتسلسل، على النحو الموضح في الشكل 41.25.
  • ذكر اللولبة المستدق - يحتوي على رأس طويل مدبب للمساعدة على توسيط ذَكَر اللولبة والبدء في التسنين.
  • ذكر اللولبة الثاني - يحتوي على رأس قصير مدبب ويُستخدم لتشطيب التسنين جزئيًا.
  • ذكر اللولبة القاعي - يحتوي على رأس صغير أو لا يحتوي على أي رأس ويُستخدم لتشطيب التسنين بالكامل حتى الجزء السفلي من الثقب الأعمى.

مجموعة من ذكور اللولبة، الدوران، ذكر لولبة، قطعة عمل، مقطع عرضي عبر ذكر اللولبة، حافة قاطعة، شقوق لإزالة الرقائق، مستدق، ثاني، قاع الشكل 41.25 مجموعة قياسية من ذكر اللولبة.

تثبيت قطعة العمل

على غرار جميع عمليات المعالجة الآلية، يعد توفير آليات تثبيت قطع العمل ضروريًا. ويمكن تحقيق ذلك في عمليات الثقب بالطرق الآتية:

  • القمط/الربط على الطاولة - يمكن استخدام مجموعات القمط لتثبيت قطعة العمل بأمان من خلال فتحات في الطاولة.
  • ملزمة الماكينة - يمكن استخدام ملزمة ماكينة أساسية لتثبيت معظم الأشكال المربعة والمستطيلة لإجراء الثقب. ويمكن ربط الملزمة نفسها على الطاولة لمزيد من السلامة والأمان.
  • الكتلة الفائية ⁦(V)⁩ - يمكن تثبيت المكونات الأسطوانية، مثل أنبوب أو قضيب مستدير، باستخدام كتلة فائية ومشبك.

1، 2 الشكل 41.26 تثبيت قطعة العمل باستخدام (1) صمولة ومسمار للتثبيت، و(2) لوحة تثبيت.

الشكل 41.27 كتلة فائية ⁦(V)⁩ مع مشبك لتثبيت قطعة عمل أسطوانية.

الشكل 41.28 ملزمة ماكينة مكبس ثقب الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

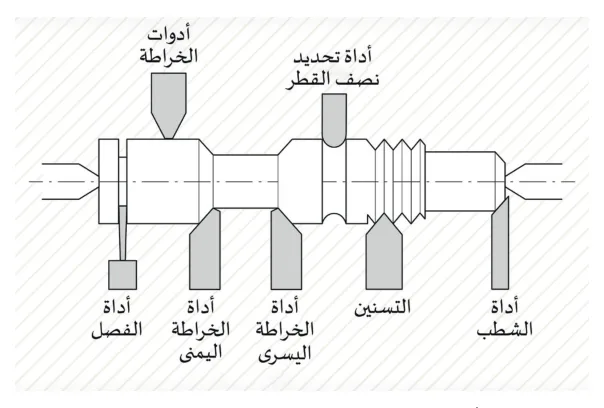
الشكل 41.29 أدوات القطع القياسية للمخرطة.

نتاج التعلم ب

السرعات والتلقيم

تُقاس سرعة دوران المثقاب، NN، بعدد دورات الأداة في الدقيقة (دورة/الدقية) ويمكن التحكم فيها بواسطة علبة التروس أو موضع سيور التحريك والبكرات الموجودة في رأس الثقب:

N=1000SπDN = \frac{1000S}{\pi D}

حيث إن

NN = سرعة دوران المثقاب (دورة/الدقيقة) SS = سرعة قطع المواد (م/دقيقة) DD = قطر المثقب الحلزوني أو لقمة الثقب (مم).

يُقاس معدل التلقيم الخطي، FF، بالميليمترات لكل دورة للأداة (مم/دورة) وعادةً ما يتحكم فيه مشغل مكبس الثقب ويعدله يدويًا بحسب الحاجة لتوفير تكوين جيد للرقائق ومعدل إزالة المواد دون ارتفاع درجة الحرارة.

احسب السرعة الدورانية الموصى بها للعمود الدوار عند استخدام مثقاب مصنوع من الفولاذ عالي السرعة لحفر ثقب بقطر 8 ملم في الفولاذ المطاوع بسرعة قطع تبلغ 30 ملم/دقيقة. تلميح استخدم صيغة حساب سرعة العمود الدوار الخاصة بعملية الثقب: توسيع الأفق ماذا قد يحدث إذا كانت سرعة عمود الدوران عالية للغاية في أثناء الثقب؟

الخراطة

تتضمن أدوات التشكيل المستخدمة بشكل شائع في الخراطة ما يأتي:

  • أدوات الخراطة - يمكن استخدام مجموعة كبيرة من أدوات المخرطة اعتمادًا على الميزة التي تُشكل (راجع الشكل 41.29).
  • لُقم الثقب المركزية - تُثبت في ظرف لُقم ثلاثي الفك في غراب الذيل وتُستخدم لعمل ثقوب غاطسة ضحلة دقيقة في وجه قطعة العمل. ويمكن استخدامها بعد ذلك كدليل للمثقب الحلزوني أو لتحديد موقع نقطة الارتكاز الدوارة لغراب الذيل من أجل توفير دعم إضافي عند تشغيل قطع العمل الطويلة.
  • المثقب الحلزوني - يُثبت في ظرف لُقم ثلاثي الفك في غراب الذيل ويُستخدم لحفر ثقوب في وجه قطعة عمل.
  • ذكر اللولبة - يمكن استخدامه في التسنين اليدوي غير الآلي للثقوب، حيث تجري محاذاة ذكر اللولبة بدقة مع الثقب في قطعة العمل عن طريق وضعه في ظرف لُقم ثلاثي الفك في غراب الذيل. ويجب تدوير ظرف المخرطة يدويًا عند التسنين بهذه الطريقة.

أدوات الخراطة، أداة تحديد نصف القطر، أداة الفصل، الخراطة اليمنى، الخراطة اليسرى، التسنين، أداة الشطب الشكل 41.29 أدوات القطع القياسية للمخرطة. الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

نتاج التعلم ب

تثبيت قطعة العمل

يمكن تحقيق التثبيت الآمن لقطعة العمل في أثناء الخراطة باستخدام ما يأتي:

  • ظرف ثلاثي الفك - ظرف ذاتي التمركز يمكن استخدامه لقطع العمل الأسطوانية. حيث تزود الأظرف بمجموعات قابلة للتبديل من الفكوك الخارجية والداخلية. تُمسك الفكوك الخارجية بالجزء الخارجي من قطعة العمل وتتدرج لاستيعاب الأحجام المختلفة بسهولة أكبر. تتدرج الفكوك الداخلية أيضًا، ولكن في هذه الحالة لتمكينها من الإمساك بالجزء الداخلي من الثقوب أو التجاويف (بالإضافة إلى الأقطار الخارجية الصغيرة).
  • لوحة التدوير والمراكز - يمكن استخدام مراكز المخرطة لخراطة قطع العمل الطويلة وتسهيل عكس قطعة العمل مع الحفاظ على الدقة. بدلًا من الظرف، يُركب مركز مباشر في عمود دوران بغراب الرأس. وتُثبت نقطة ارتكاز في غراب الذيل وتُدعم قطعة العمل بين الاثنين. تستخدم لوحة تدوير، المرفقة أيضًا بعمود الدوران، مسمارًا يدخل في مشبك (يُعرف باسم كلابة المخرطة) على قطعة العمل، ما يؤدي إلى تدويرها.
  • ألواح الوجه - عبارة عن ألواح متصلة بعمود دوران غراب الرأس بدلًا من الظرف. وتحتوي على ثقوب وفتحات تتيح تثبيت قطع العمل بأمان في مكانها. وتُستخدم لخراطة قطع العمل ذات الأشكال غير المنتظمة التي لا يمكن وضعها في ظرف أو بين المراكز.
  • الدعامات الثابتة - تُستخدم لتوفير دعم إضافي لقطع العمل الطويلة والرقيقة التي قد تنحرف في أثناء الخراطة. يمكن وضع دعامة واحدة أو أكثر مثبتة على مسار انزلاق منضدة المخرطة على طول المكون.

السرعات والتلقيم

تُقاس سرعة عمود الدوران، NN، بالمخرطة بعدد دورات قطعة العمل في الدقيقة (دوَر/الدقيقة) ويُتحكم فيها بواسطة علبة تروس في غراب الرأس.

حيث إن: NN = سرعة عمود الدوران بالمخرطة (دورة/الدقيقة) SS = سرعة قطع المواد (م/دقيقة) DD = قطر قطعة العمل (مم).

  1. يُقاس معدل التلقيم الخطي، FF، بالميليمترات لكل دورة للأداة (مم/دورة) وعادةً ما يتحكم فيه مشغل المخرطة ويعدله بحسب الحاجة لتوفير تكوين جيد للرقائق ومعدل إزالة المواد مع توفير التشطيب السطحي المطلوب.
  2. وتتراوح القيم النموذجية بين 0.2 و0.8 مم/دورة.
  1. يُقاس عمق القطع بالميليمترات.
  2. وبالنسبة لعمليات القطع الخشن حيث تكون معدلات الإزالة السريعة للمواد مطلوبة، سيكون عمق القطع النموذجي 2.0-5.0 مم.
  3. وبالنسبة لعمليات القطع التشطيبي الذي يتطلب الدقة والسطح الجيد، سيكون عمق القطع النموذجي 0.5-1.0 مم.

التفريز

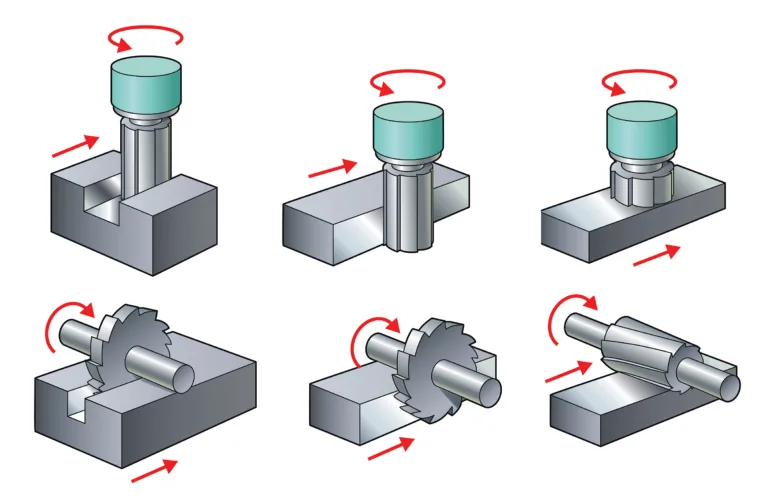
تتضمن أدوات التشكيل المستخدمة بشكل شائع في التفريز الأفقي ما يأتي:

  • قاطع الحز - ذو حواف حول محيط الأداة (مثل شفرة المنشار الدائرية) ويُستخدم لقطع شق أو فتحة بنفس عرض أداة القطع.
  • القاطع الجانبي والوجهي - ذو حواف قطع حول محيط الأداة وعلى جوانبها. وتتميز هذه القواطع بأنها أكثر سمكًا وصلابة من قواطع الحز وبالتالي يمكن استخدامها لقطع الأكتاف أو لتوسيع الفتحات.

    الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

الشكل 41.30 أدوات ماكينة التفريز، التفريز العمودي للصف العلوي، التفريز الأفقي للصف السفلي.
الشكل 41.31 أداة تثبيت قطعة لماكينات التفريز: الكتلة الفانية (V).
الشكل 41.31 أداة تثبيت قطعة لماكينات التفريز: الكتلة الفانية ⁦(V)⁩.

نتاج التعلم ب

تتضمن الأدوات المستخدمة بشكل شائع في التفريز العمودي ما يأتي:

  • أداة التفريز الطرفي - ذات حواف قطع في الطرف والجوانب للقطع الجانبي لإنشاء فتحات وأكتاف ودرجات.
  • مثقب الفتحات - له حواف للقطع مثل أداة التفريز الطرفي للقطع الجانبي للأكتاف والدرجات، ولكن يمكن استخدامه أيضًا في عمليات القطع الغاطس، ما يتيح تشكيل الفتحات المغلقة باستخدام أداة واحدة.
  • أداة التفريز الوجهي - قاطع ذو قطر كبير مزود بروؤس قطع متعددة مصممة لمعالجة الأسطح المنبسطة الأكبر حجمًا بسرعة أكبر من أداة التفريز الطرفية.

الشكل 41.30 أدوات ماكينة التفريز، التفريز العمودي للصف العلوي، التفريز الأفقي للصف السفلي.

تثبيت قطعة العمل

  1. تشابه طرق تثبيت قطع العمل في التفريز مع تلك المستخدمة في مكبس الثقب.
  2. ومع ذلك، بالإضافة إلى قوى الهبوط الموجودة في الثقب، يمكن للتفريز أن يشكل قوى جانبية كبيرة وحتى تصاعدية، وبالتالي يجب أن تكون أدوات تثبيت العمل أكثر صلابة وأمانًا.

لضمان الدقة ومواءمة الميزات المفرزة، يجب محاذاة أدوات تثبيت العمل وقطع العمل نفسها بعناية ودقة مع المحور الطولي لماكينة التفريز باستخدام مؤشر الاختبار القرصي ⁦(DTI)⁩.

تشمل أدوات تثبيت العمل المستخدمة بشكل شائع في التفريز ما يأتي:

  • الظرف المغناطيسي - يمكن استخدام مغناطيس دائم قوي داخل ظرف مغناطيسي لتثبيت قطعة عمل مغناطيسية بإحكام ثم فكها لإخراجها بعد المعالجة. تتميز الأظرف المغناطيسية بميزة أنه يمكن تشكيل السطح العلوي للمكون بالكامل دون الحاجة إلى إعادة وضع أدوات التثبيت.

الشكل 41.31 أداة تثبيت قطعة العمل لماكينات التفريز: الكتلة الفائية ⁦(V)⁩. الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع

الشكل 41.32 أداة تثبيت قطعة العمل لماكينات التفريز: ملزمة الماكينة.

نتاج التعلم ب

  • المشابك - يمكن تثبيتها في فتحات تي الموجودة على طول طاولة المعالجة بالكامل.
  • ملزمة الماكينة - ملازم أكثر قوة وصلابة من تلك المستخدمة في عمليات الثقب لتحمُل القوى الأكبر في التفريز. كما أنها مزودة بمجاري انزلاقية وفكوك مسطحة ومتوازية بدقة لتمكين تموضع قطعة العمل بدقة أكبر.
  • لوحة الزاوية - لوحة تركيب ثقيلة من الحديد المصبوب ومسطحة بدقة بزاوية قائمة لتثبيت قطعة العمل بشكل عمودي على طاولة التفريز.
  • الكتلة الفائية ⁦(V)⁩ والمشبك - تستخدم لتأمين قطع العمل أسطوانية الشكل.

الشكل 41.32 أداة تثبيت قطعة العمل لماكينات التفريز: ملزمة الماكينة.

السرعات والتلقيم

تُقاس سرعة عمود الدوران، NN، في ماكينة التفريز بعدد دورات الأداة في الدقيقة (دورة/الدقيقة) ويمكن التحكم فيها بواسطة علبة التروس أو سيور التحريك والبكرات في رأس التفريز.

حيث إن: NN = سرعة عمود دوران ماكينة التفريز (دورة/الدقيقة) SS = سرعة قطع المواد (م/دقيقة) DD = قُطر قاطع التفريز (مم).

يُقاس معدل التلقيم الخطي النضدي، FF، بالميليمترات في الدقيقة (مم/دقيقة) ويعتمد على الحد الأقصى لحمل الرقاقة أو التلقيم لكل سن (الموصى به من قبل الشركة المصنعة للأداة) وإجمالي عدد الأسنان على الأداة.

F=NfzF = N f z

حيث إن: NN = سرعة عمود دوران ماكينة التفريز (دورة-الدقيقة) ff = حمل الرقاقة أو التلقيم لكل سن (مم/سن) zz = عدد الأسنان الموجودة على أداة قطع التفريز.

يُقاس عمق القطع بالميليمترات. بالنسبة لعمليات القطع الخشن التي تتطلب معدلات إزالة سريعة للمواد، يجب ألا يتجاوز عمق القطع نصف قطر الأداة. وبالنسبة لعمليات القطع التشطيبي التي تتطلب الدقة والسطح الجيد، سيكون العمق النموذجي للقطع 0.5-1.0 ملم. الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع نتاج التعلم ب

التجليخ

تشمل أنواع عجلات التجليخ المستخدمة بشكل شائع في عمليات التجليخ ما يأتي:

  • عجلة ذات جوانب مستقيمة (النوع 1) - النوع الأكثر شيوعًا لعجلة التجليخ ومألوف لأي شخص لديه خبرة في استخدام جلاخة يدوية للأغراض العامة. تُستخدم العجلات ذات الجوانب المستقيمة الأكبر في التجليخ السطحي والأسطواني وغير المركزي. وقد صُممت العجلات ذات الجوانب المستقيمة للقطع حول محيط العجلة وليس على الجانبين.
  • العجلات المجوفة (النوع 5) والعجلات مزدوجة التجويف (النوع 7) - تشبه في الاستخدام والتطبيق العجلة ذات الجوانب المستقيمة ولكنها مثبتة على أحد الجانبين أو كلاهما لاستيعاب حواف التركيب.

جلاخة يدوية - ماكينة تجليخ تُوجّه قطعة العمل فيها يدويًا.

تسوية أو تهذيب عجلات التجليخ

  1. لتمكين ماكينات التجليخ من إنتاج تشطيبات سطحية عالية الجودة، من المهم جدًا أن تكون عجلة التجليخ متوازنة، وأن يكون وجه القطع مسطحًا ودقيقًا.
  2. ويمكن أن يكون التآكل على عجلة التجليخ غير متساوٍ، خاصة في التطبيقات التي لا يكون فيها العرض الكامل للعجلة ملامسًا لقطعة العمل.
  3. تُستخدم أداة تسوية مصنوعة من كربيد التنجستن أو الماس لإزالة المواد من سطح العجلة حتى تعمل بشكل مسطح ودقيق.

يمكن إجراء عملية التسوية عدة مرات حتى يقل قُطر العجلة إلى الحد الأدنى لحجم التشغيل الآمن، وعند هذه النقطة يجب استبدالها.

تثبيت قطعة العمل

  1. تشابه طرق تثبيت قطع العمل المستخدمة في التجليخ السطحي مع تلك المستخدمة في التفريز.
  2. وتتشابه طرق التثبيت/الإمساك المستخدمة في التجليخ الأسطواني مع تلك المستخدمة في الخراطة.
  3. ولا توجد حاجة إلى أدوات تثبيت العمل التقليدية في التجليخ غير المركزي.

تشمل أدوات تثبيت العمل المستخدمة بشكل شائع في التجليخ السطحي ما يأتي:

  • ظرف مغناطيسي - راجع الوصف تحت التفريز، صفحة 258.
  • ملزمة الماكينة - راجع الوصف تحت التفريز، صفحة 259.

تشمل أدوات تثبيت العمل المستخدمة بشكل شائع في التجليخ الأسطواني ما يأتي:

  • المراكز - راجع الوصف تحت الخراطة، صفحة 257.
  • لوحة الوجه - راجع الوصف تحت الخراطة، صفحة 257.
  • الشياق - قضيب أو عمود يمكن تركيب قطع العمل ذات الفتحة المركزية عليه.

السرعات والتلقيم

يُقاس معدل التلقيم الخطي النضدي في التجليخ بالمتر في الدقيقة (م/دقيقة) وعادةً ما يتراوح بين 15 و30 م/دقيقة.

يُقاس عمق القطع بالميليمترات. بالنسبة للقطع الخشن، يبلغ عمق القطع النموذجي 0.025 مم. وبالنسبة للقطع التشطيبي، يبلغ عمق القطع النموذجي 0.01 مم.

يُقاس التلقيم العرضي بالميليمترات لكل تمريرة وتتراوح عادةً بين 1/12 و 1/4 من عرض عجلة التجليخ.

اشرح أهمية تسوية عجلة التجليخ بانتظام. تلميح يُرجى مراعاة تأثيرات التسوية على الدقة وتشطيب السطح. توسيع الأفق اشرح لماذا يجب استخدام عجلة التجليخ الناعمة لمعالجة مادة صلبة آليًا.

تمرين تقييمي

يُدمج بين تقييم نتاج التعلم ب ونتاج التعلم ج حيث يشتركان في معايير التقييم ذاتها. يُعرض التمرين التقييمي المشترك لنتاجي التعلم هذين في نهاية نتاج التعلم ج.

كمّل قراءة الموضوع

سجّل مجاناً وكمّل الموضوع من الكتاب، ومنرجّعك لنفس المكان.

  • لوائح معدات الحماية الشخصية في العمل
  • لوائح عمليات المناولة اليدوية
يلّا نبدأتسجيل الدخول

آخر تحديث:

معاينة موضوع «نتاج التعلم ب: إعداد آلات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان» من وحدة «عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع» في مادة الهندسة الميكانيكية – المستوى 3. أقسام الشرح: ٣٨، التعريفات: ٦، الأسئلة المحلولة: ٧.

المصدر: بيرسون BTEC، نتاج التعلم ب: إعداد آلات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان (ص ١٩–٣١)

موضوعات أخرى في الوحدة

تابع الدراسة