تجاوز إلى المحتوى الرئيسي
TawjihiAI: دراسة التوجيهيادرس وتدرّب من هاتفكحمّل التطبيق
المواضيع

⁦٨.١⁩ نتاج التعلم أ: فحص العمليات والتكنولوجيا المستخدمة في تجميع الصفائح المعدنية المستخدمة في نطاق واسع في المجال

الكتاب

من كتاب الهندسة الميكانيكية – المستوى 3 المقرّر

محتويات الموضوع (٦٠)

د مراجعة العمليات المستخدمة لتصنيع منتج مجمّع وتقييم الأداء الشخصي.

عمليات التصنيع والتجميع

الوحدة 44 عمليات التصنيع والتجميع

نتاج التعلم أ

بدء النشاط

في مجموعة صغيرة، فكر مليًا في استخدامات مختلفة للصفائح المعدنية.

ما أنواع المنتجات التي يتم إنشاؤها باستخدام عمليات تصنيع الصفائح المعدنية؟

نتاجات التعلم

ستتعلم في هذه الوحدة:

أ فحص العمليات والتكنولوجيا المستخدمة في تجميع الصفائح المستخدمة في نطاق واسع في القطاع

ب الإعداد اللازم لتصنيع منتج مجمّع بأمان

ج تنفيذ عمليات التجميع لتصنيع منتج مجمّع بأمان

د مراجعة العمليات المستخدمة لتصنيع منتج مجمّع وتقييم الأداء الشخصي.

أ فحص العمليات والتكنولوجيا المستخدمة في تجميع الصفائح المعدنية المستخدمة في نطاق واسع في المجال

المنتجات المصنعة

تصنيع الصفائح المعدنية هو العملية المستخدمة في إنشاء أجزاء أو منتجات من الصفائح المعدنية المسطحة.

تُستخدم عدة عمليات عند إنشاء الأجزاء أو الهياكل الفردية من الصفائح المعدنية، ويمكن استخدام مجموعة واسعة من المعادن، مثل:

  • الألومنيوم
  • الفولاذ المقاوم للصدأ
  • النحاس الأصفر
  • النحاس الأحمر
  • الفولاذ.

يمكن استخدام طرق تصنيع مختلفة عند إنتاج الأجزاء والهياكل المعدنية. ويُمكن ترتيب هذه الطرق تسلسليًا (أي طريقة تلو الأخرى) وتطبيق ضوابط لمراقبة الجودة في نقاط مختلفة.

تُنفَّذ العمليات الأساسية بترتيب محدد لتساعد في إنتاج كل جزء بجودة عالية.

العمليات الأساسية هي:

  • القطع
  • الثقب
  • اللحام
  • الكبس
  • اللّيّ
  • التشطيب

نتاج التعلم أ

موضوعات ذات صلة

ستتعلم المزيد عن هذا لاحقًا في هذا الفصل في أ: عمليات القطع وعمليات التشكيل وعمليات الوصل.

المصطلحات الرئيسة

القطع - استخدام أدوات خاصة لتشكيل أجزاء من المعدن أو إزالتها. الثني - استخدام القوة لتشويه المعدن لصنع شكل مختلف. اللحام الموضعي (النقطي) - طريقة لحام سطحين معدنيين معًا باستخدام الحرارة الناتجة عن مقاومة التيار الكهربائي. المتانة - مقاومة المادة للإخفاق أو التآكل أو الكسر، غالبًا عند درجات حرارة مختلفة.

مناقشة

ابحث عن جزء أو مكون مصنوع من الصفائح المعدنية وناقش نوع العمليات التي قد تكون استخدمت لتصنيعه.
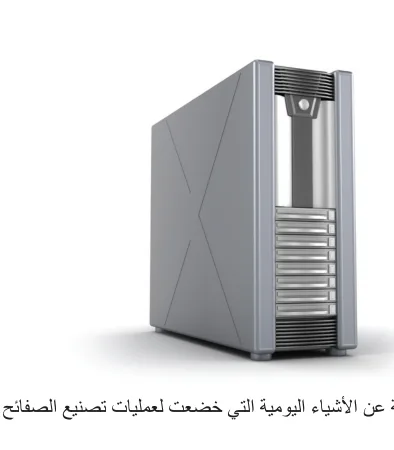
  1. تؤدّي هذه التقنيات دورًا حيويًا في إنشاء كل جزء من الأجزاء التي تسهم في إنشاء منتج نهائي عالي الجودة. ومن غير المحتمل أن يمضي يومك العادي دون استخدام أو رؤية منتج مصنوع من صفائح معدنية. فالمنتجات المصنّعة تحيط بنا، بدءًا من الأدوات المنزلية اليومية وصولًا إلى المعدات الصناعية المتخصصة.
  2. فعلى سبيل المثال، عادةً ما يُصنَّع صندوق تجميع الحاسوب المكتبي من صفائح معدنية، وغالبًا ما تكون من الألمنيوم أو الفولاذ، نظرًا لما تحظى به هذه المواد من خصائص الخفة والمتانة.
  3. وتشمل عملية تصنيع صندوق تجميع الحاسوب قطْع الصفائح المعدنية بالحجم المطلوب، ويكون هذا القطع عادةً باستخدام آلات القطع بالليزر أو الثقب لتحقيق الدقة.
  4. وبعد ذلك، تُثنى الصفائح وتُشكّل بالشكل المطلوب باستخدام مكابس الثني. وأخيرًا، يجري تجميع الأجزاء ولحامها معًا أو تثبيتها بالمسامير أو البراغي لإنشاء المنتج النهائي. تضمن هذه العملية متانة صندوق تجميع الحاسوب وقدرته على توفير الحماية اللازمة وفعاليته في تبديد الحرارة.
  1. وكذلك الأمر مع الغسالة التي تتطلب عمليات تصنيع متعددة.
  2. وغالبًا ما يكون هيكلها الخارجي وحوضها مصنوعين من الفولاذ المقاوم للصدأ لتميّزه بمقاومة الصدأ والتآكل.
  3. وتشمل عمليات تصنيع هذه الأجزاء القطع والثني والسحب العميق واللحام الموضعي. تُستخدم عملية السحب العميق لتشكيل الحوض، وذلك بسحب الصفيحة المعدنية شعاعيًا وتحويلها إلى قالب تشكيل باستخدام مثقب آلي، فينتج شكل أسطواني متماسك.
  4. وتضمن عمليات القطع واللحام أن يكون الحوض قويًا بما يكفي لتحمل قوى الدوران السريع والخضخضة في أثناء دورات الغسيل.
  1. صندوق الأدوات مثالٌ آخر شائع عن المنتج المصنّع، وغالبًا ما يجري تصنيعه من الفولاذ أو الألمنيوم لضمان المتانة وسهولة النقل.
  2. تبدأ عملية تصنيعه بقطع الصفائح المعدنية وثنيها على شكل الصندوق.
  3. و قد يجري كبس أو ضغط أجزاء مختلفة من صندوق الأدوات لإنشاء المقصورات والمقابض، وذلك بحسب التصميم.
  4. وبمجرد تشكيل الأجزاء، يجري تجميعها باستخدام تقنية اللحام الموضعي أو المسامير لضمان القوة والمتانة، وهي خطوة بالغة الأهمية لأن صناديق الأدوات تُنقَل بكثرة وتتعرض لأحمال ثقيلة.
  1. أما في الإضاءة الصناعية، لا سيما هياكل المصابيح الخارجية، فتُستخدم مواد مثل الألمنيوم أو الفولاذ المجلفن بسبب مقاومتها للتآكل ومتانتها.
  2. وعادةً ما تتضمن عملية التصنيع قطع المعدن بأبعاد دقيقة باستخدام قواطع الليزر أو البلازما (ستتعرف هذه الأدوات لاحقًا في هذا الفصل في جزء عمليات القطع)، ثمّ تشكيله باستخدام آلات الثني لإنشاء شكل الهيكل.
  3. وبعد الانتهاء من التشكيل، تُلحَم الأجزاء معًا وتُطلى بطبقة حماية، مثل الطلاء المسحوق، وذلك لتتحمل الظروف البيئية القاسية ويطول عمر المنتج.
  4. ويضمن الاختيار الدقيق للمواد و عمليات التصنيع أن تكون تجهيزات الإضاءة عملية ومتينة.

نتاج التعلم أ

المواد الصفائحية

توجد مجموعة كبيرة جدًا من المواد المعدنية التي تُستخدم في عمليات تصنيع مختلف الصفائح المعدنية. ومن أمثلة ذلك الفولاذ المطاوع والفولاذ المطاوع المجلفن والزينتك والألمنيوم والفولاذ المقاوم للصدأ.
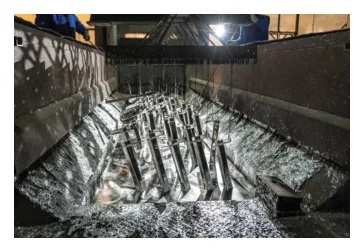
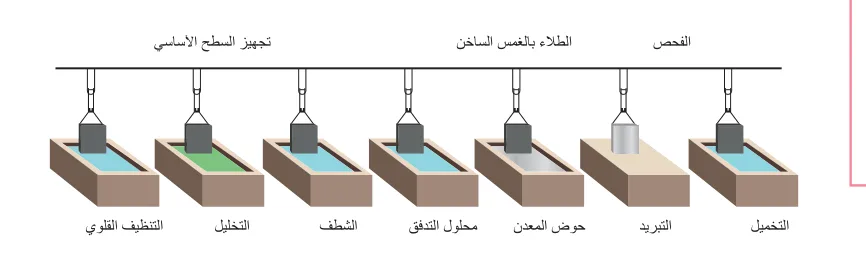
الشكل 44.1 مثال عن مراحل عملية الغمس الساخن للمعادن.

الفولاذ المطاوع

  1. الفولاذ المطاوع نوع شائع من المعادن يُستخدم في جميع أنواع عمليات التصنيع.
  2. وقد يُستخدم في صناعة أجزاء السيارات أو بناء الجسور أو السفن.
  3. ويحظى الفولاذ المطاوع بشعبية كبيرة بوصفه مادة تصنيع لسهولة العمل عليه وإمكانية تشكيله على البارد لأنه يتمتع بدرجة جيدة من قابلية الطرق والمطيلية.
  4. فعند تسخينه إلى اللون الأحمر الساطع يصبح أكثر قابلية للطرق والمطيلية ويمكن ضغطه أو درفلته بسهولة إلى أي شكل.

الفولاذ المطاوع المجلفن بالغمس الساخن

  1. الفولاذ المطاوع المجلفن بالغمس الساخن فولاذٌ مغلف بطبقة معدنية من خلال غمسه في حوض منصهر من مادة الطلاء.
  2. وغالبًا ما تكون هذه المادة هي الزنك، وهو معدن يتميز بقدرته على تكوين طبقة أكسيد على سطحه.
  3. وتعمل طبقة الأكسيد المستقرة على سطح طلاء الزنك على منع الرطوبة والأكسجين من الوصول إلى الفولاذ أسفل منها، فتمنع بذلك التآكل.

التخميل | التبريد | حوض المعدن | محلول التدفق | الشطف | التخليل | التنظيف القلوي الفحص | الطلاء بالغمس الساخن | تجهيز السطح الأساسي

  1. يشيع استخدام الفولاذ المجلفن بالغمس الساخن في تصنيع المنتجات الخارجية مثل الأسوار والبوابات والسياجات، نظرًا لمقاومته الممتازة للتآكل.
  2. ويُستخدم أيضًا في تصنيع أجزاء السيارات مثل أنظمة العادم ومكونات الشاسيه، حيث تكون الحماية من الصدأ أمرًا بالغ الأهمية.
  3. إضافة إلى ذلك، يُستخدم هذا النوع من الفولاذ لإنتاج عدةٍ من الأجهزة مثل أحواض الغسالات ووحدات تكييف الهواء، ما يجعلها متينة ويُطيل عمرها في ظروف بيئية مختلفة.

الزينتك

  1. الزينتك هو نوع من الفولاذ المطاوع المغلف بطبقة رقيقة من الزنك باستخدام عملية الطلاء الكهربائي.
  2. فعند إجراء الطلاء الكهربائي، يُغمر الجسم المراد طلاؤه في محلول إلكتروليتي يحتوي على أيونات الزنك.
  3. ويكون الجسم كاثودًا، وتكون قطعة مادة الطلاء الأنود. وعند استخدام التيار الكهربائي، تنجذب أيونات المعادن في المحلول إلى الكاثود وتُختزل، وتشكل طبقة صلبة من الزنك على سطح الجسم.
  4. تُسفر هذه العملية عن طلاء أملس ومتجانس يعزز متانة الفولاذ ويطيل عمره الافتراضي، ما يجعله مادة مثالية لاستخدامات متنوعة تتطلب مقاومة للتآكل دون الحاجة إلى عملية الجلفنة بالغمس الساخن المعقدة.
  1. يُستخدم الزينتك عادةً في المنتجات التي تتطلب حماية إضافية ضد الصدأ والتآكل، ولكنها لن تتعرض لبيئات خارجية قاسية لفترات طويلة.
  2. ويُستخدم غالبًا في تصنيع الحاويات الداخلية، مثل الخزانات الكهربائية وصناديق التحكم، نظرًا لخصائصه الجيدة في قابلية السحب والتشكيل والميزات الوقائية.
  3. كما يُستخدم الزينتك في نطاق واسع في صناعة السيارات، لا سيما في صنع المكونات الداخلية للمركبات مثل ألواح الهيكل وإطارات المقاعد، لأنه يتميز بالجمع بين القوة ومقاومة التآكل وسهولة التصنيع.
  4. ويُستخدم الزينتك أيضًا لإنتاج الأجهزة المنزلية المختلفة والمعدات المكتبية.

قابلية الطرق - مدى قابلية المعدن للتغير لشكل آخر. الشاسيه - الإطار الذي يدعم هيكل المركبة والمحرك والمكونات الأساسية الأخرى، موفرًا القوة والثبات الهيكلي. الكاثود: جزء من البطارية أو الخلية الكهروكيميائية وفيه يحدث تفاعل كيميائي يستقبل الإلكترونات. الأنود: جزء من البطارية أو الخلية الكهروكيميائية وفيه يحدث تفاعل كيميائي يُطلق الإلكترونات. الخلية الكهروكيميائية: جهاز يستخدم التفاعلات الكيميائية لإنتاج الكهرباء أو يستخدم الكهرباء لإحداث تفاعلات كيميائية. قابلية السحب التشكيل: مدى قابلية المادة للتغير في الشكل أو السمك.

هل تعلم؟

غالبًا ما يُشار إلى الفولاذ الطري بالفولاذ منخفض الكربون لأنه يحتوي على كمية منخفضة نسبيًا من الكربون تتراوح بين 0.1% و0.3%.

نتاج التعلم أ

الألومنيوم

  1. الألومنيوم معدن يُستخدم في نطاق واسع في عمليات التصنيع. ويتميز بخفة وزنه ونسبة القوة إلى الوزن العالية، كما أنه لا يصدأ، ويتمتع بمقاومة عالية للأشعة فوق البنفسجية ⁦(UV)⁩ الصادرة عن الشمس، وهو شديد القابلية للطرق.
  2. إضافة إلى ذلك، يتمتع الألومنيوم بموصلية كهربائية عالية، ما يجعله مناسبًا لكابلات نقل الطاقة.
  3. ومن بين الاستخدامات الأخرى للألومنيوم إطارات النوافذ وأجزاء أو مكونات المركبات وأجزاء الطائرات مثل أجسام الطائرات وهياكل الأجنحة.
  4. ويشيع استخدامه في تصنيع المنتجات الاستهلاكية مثل علب المشروبات، وأواني المطبخ، وأغلفة الأجهزة الإلكترونية.

الفولاذ المقاوم للصدأ

  1. يأتي الفولاذ المقاوم للصدأ في شكل خلائط، ما يعني أنه معدن يُصنَّع عن طريق دمج عنصرين معدنيين أو أكثر.
  2. ويحتوي على الكروم والنيكل إضافة إلى الحديد والكربون، وبالتالي فهو يتميز بمتانته العالية. وبإضافة عنصر الكروم، الذي يمثل عادةً ما لا يقل عن 10.5% من المادة، يصبح مقاومًا للتآكل والبقع.
  3. عادةً ما يُستخدم الفولاذ المقاوم للصدأ في تطبيقات التصنيع التي تتطلب متانة عالية ومقاومة للتآكل ومظهرًا نظيفًا ومصقولًا، ومثال ذلك الأجهزة المنزلية والأحواض وأواني الطهي.
  4. ويكثر استخدامه أيضًا في تصنيع الأدوات الطبية والمعدات الصيدلانية وآلات معالجة الأغذية، حيث تمثل النظافة ومقاومة البقع والصدأ عاملًا بالغ الأهمية.

الدرجات الشائعة لسمك الألواح والفولاذ المطاوع

  1. تُورَّد المواد المستخدمة في عملية التصنيع غالبًا في صورة ألواح، سواءً على شكل لفائف أو ألواح مسطحة. ويمكن أن يتراوح سمك المادة أو مقياس سماكتها من رقيق جدًا إلى سميك جدًا.
  2. وتتمثل سماكات الفولاذ الشائعة في عملية التصنيع، الموضحة في الجدول 44.1 في الآتي : 0.5 مم، و0.7 مم، و0.9 مم، و1.2 مم، و1.5 مم، و2.0 مم، و3.0 مم، و5.0 مم، و6.0 مم.
  3. عندما يصل سمك الصفيحة إلى 6 مم أو أكثر ، تُسمَّى عندئذٍ لوحًا. وعند هذه السماكة، تُورَّد المواد عمومًا في شكل صفائح أو ألواح مسطحة لأنها تكون صلبة جدًا فلا يمكن لفها.
  4. تُستخدم المقاييس الأكثر سمكًا عادةً في التطبيقات الثقيلة، أما السماكات الأقل فتوفر ميزة أكبر في ما يتعلق بقابلية تشكيلها وإمكانية تحويلها إلى أشكال دقيقة ومعقدة.

الجدول 44.1 أمثلة عن استخدام السماكات الشائعة للفولاذ في عملية التصنيع

السُمك (مم)الاستخدامات الشائعة
0.5ألواح الأسقف المعدنية المموجة
0.7الألواح الموجودة في السيارات
0.9الألواح الموجودة في الأجهزة المنزلية مثل الغسالات
1.2الحاويات الكهربائية
1.5الخزانات المعدنية المستخدمة في حفظ الملفات
2.0القضبان الأفقية التي تدعم تثبيت الكسوة في مبنى ذي هيكل فولاذي
3.0قطع غيار الآلات
5.0أرفف ذات قوة تحمل عالية
6.0العوارض الفولاذية الإنشائية
  1. تُورَّد المعادن بدرجات مختلفة تحدد خصائص المادة مثل القوة والصلابة ومقاومة التآكل.
  2. وتُحدِّد الدرجة مدى ملاءمة المعدن في الاستخدامات المختلفة، ما يضمن أن يؤدي المعدن المختار وظيفته بفعالية تحت ظروف محددة ويلبي المعايير المطلوبة للاستخدام المقصود.
  3. ومن الدرجات الشائعة للفولاذ المطاوع درجة ⁦CR4⁩، حيث تشير الأحرف ⁦CR⁩ إلى خضوع الفولاذ لعملية "الدرفلة على البارد ⁦(Cold Rolled)⁩". و هذا

بحث

أعد قائمة بالمعادن التي تعرفها، ماذا تعرف عن خصائصها؟ هل هي قابلة للطرق أو السحب؟ هل يمكنها مقاومة التآكل؟

متين - قدرة المادة على امتصاص الطاقة وتحمل التشوه دون أن تنكسر. مقياس السماكة - سمك المعدن معبرًا عنه برقم. الصلابة - مقياس مقاومة المادة للانبعاج السطحي أو الخدش أو التآكل.

نتاج التعلم أ

  1. يعني أن الفولاذ قد عُولج باستخدام درافيل عند درجة حرارة الغرفة للوصول إلى السُمك النهائي للوح.
  2. وتتراوح مقاومة الشد للفولاذ المطاوع من الدرجة ⁦CR4⁩ عادةً بين 270 و410 نيوتن لكل مليمتر مربع (ن/مم²).
  3. ويتميز الفولاذ من الدرجة ⁦CR4⁩ بسهولة التشكيل واللحام، ويكثر استخدامه في ألواح هياكل السيارات والأعمال العامة التي تنطوي على الصفائح المعدنية.
  1. يُورَّد الفولاذ المقاوم للصدأ أيضًا بالدرجات مثل الدرجة 304 والدرجة 316. وتُعد الدرجة 304 الأكثر شيوعًا، وتتمتع بمقاومة شد تتراوح بين 500 إلى 700 (ن/مم²)، كما تتميز بمطيلية ومتانة كبيرة، ما يسمح بسهولة تشكيلها دون حدوث تشققات.
  2. وتُعد المقاومة العالية التي تحظى بها المادة ضد التآكل مثالية للاستخدام في البيئات المعرضة للرطوبة والمواد الكيميائية المختلفة. وتُستخدم الدرجة 304 في مجموعة واسعة من التطبيقات، مثل الأجهزة المنزلية، والحاويات الكيميائية، والألواح المعمارية.
  3. أما الدرجة 316 فتقدم مقاومة أعلى ضد التآكل، لا سيما ضد الكلوريدات والأحماض، ما يجعلها مثالية للبيئات البحرية ومعدات المعالجة الكيميائية والأجهزة الطبية.
  4. ويجري اختيار كل من درجات الفولاذ المطاوع والفولاذ المقاوم للصدأ بناءً على المتطلبات المحددة للتطبيق، مثل المتانة ومقاومة التآكل وسهولة التصنيع.

العوامل المؤثرة على اختيار المادة

  1. عند اختيار مادة معينة، لا بد أن تلبي خصائصها متطلبات الاستخدام النهائي.
  2. ويضمن ذلك أن يؤدي المنتج النهائي وظيفته على النحو المخطط له.
  3. تُعد عوامل مثل الكثافة مهمة في الاستخدامات التي يكون الوزن فيها عاملًا أساسيًا، مثل صناعات الفضاء والسيارات، حيث يُفضل استخدام المعادن الخفيفة مثل الألومنيوم بهدف تحسين كفاءة استهلاك الوقود.
  4. كما تُعد المطيلية عنصرًا مهمًا في العمليات التي تتطلب تشكيلًا أو تمديدًا مكثفًا، مثل إنتاج الأسلاك المعدنية، حيث يقع الاختيار على معادن مثل القصدير أو النحاس بسبب قدرتها على التمدد دون أن تنكسر.
  1. أما الصلابة فذات أهمية في الاستخدامات التي يلزم أن يحتفظ فيها المعدن بشكله تحت الإجهاد دون انحناء أو التواء، مثل المكونات الهيكلية والآلات.
  2. كما أن التكلفة تعتبر هي الأخرى من العوامل الأساسية الأخرى التي يجب مراعاتها، إذ قد تكون المواد الأكثر تكلفة مثل الفولاذ المقاوم للصدأ أو الألومنيوم مبررة للتطبيقات عالية الأداء، ولكن في عمليات التصنيع العام يمكن استخدام مواد أكثر فعالية من حيث التكلفة مثل الفولاذ المطاوع.
  3. وقد أصبحت الاعتبارات البيئية ذات أهمية متزايدة في اختيار المواد، مثل استدامة المادة وقابليتها لإعادة التدوير والأثر البيئي لإنتاجها والتخلص منها.
  4. ويتطلب اختيار المعدن المناسب تحقيق توازن بين هذه العوامل من أجل تلبية متطلبات الأداء والأهداف الاقتصادية والبيئية.

وقفة للتفكير

اشرح خصائص واستخدامات نوعين مختلفين من مواد الصفائح المعدنية، مثل الفولاذ المطاوع أو الفولاذ المطاوع المجلفن بالغمس الساخن أو الزينتك أو الألمنيوم أو الفولاذ المقاوم للصدأ.

تلميح

لماذا تعتبر درجات هذه المعادن وسمكها من العوامل المهمة؟ وما احتياجات التطبيقات المختلفة التي تُستخدم فيها؟

توسيع الأفق

كيف تؤثر عوامل مثل مقاومة التآكل والتكلفة والأثر البيئي على اختيار المادة الصفائحية لاستخدامات محددة؟

عمليات القطع

  1. تُستخدم تقنيات القطع لفصل مواد الصفائح المعدنية من خلال تطبيق قوة عالية تتسبب في تلف حواف القطع.
  2. ويمكن تطبيق قوة قص على المادة فتؤدي إلى كسرها على طول مستوى محدد.
  3. وتُطبق هذه القوة بطريقة تقطع المادة، مثلما تقطع المقصات الورق لإحداث عملية قطع دقيقة.
  4. ويمكن تصنيف عمليات القطع إلى مجموعتين: قطع مع القص وقطع دون القص.

مقاومة الشد: أقصى إجهاد شد (أو قوة لكل وحدة مساحة) يمكن أن تتحمله المادة قبل أن تنكسر، ويقاس أحيانًا بالنيوتن لكل مليمتر مربع. المطيلية: قدرة المادة على أن تُسحب أو تُمدد إلى سلك رفيع دون أن تنكسر. الكثافة: الكتلة لكل وحدة حجم من المادة. الصلابة: مدى مقاومة المادة للثني أو الالتواء عند تطبيق قوة عليها.

نتاج التعلم أ

ستتعلم المزيد عن عمليات القطع في أ: عمليات القطع غير التقليدية.

الجدول 44.2 أنواع عمليات القطع

المجموعةأمثلة
القطع مع القصباستخدام المقصلة أو قواطع يدوية أو من خلال عملية التقطيع أو الثقب
القطع دون القصالقطع بالليزر، أو القص بالبلازما أو القطع بنفث الماء أو النشر

القضم

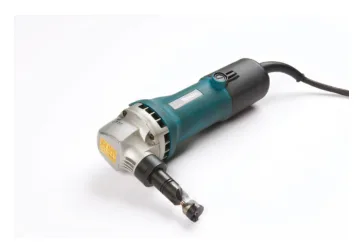
  1. تجري عملية القضم باستخدام مثقب صغير يتحرك لأعلى وأسفل حركةً متكررة ليقص قطعة صغيرة من المادة.
  2. وتعمل غالبية أدوات القضم اليوم إما بالكهرباء وإما بالهواء المضغوط، ولكن بعض الأدوات القديمة قد تعمل يدويًا.
  3. عليك وضع رأس القطع في أداة القضم على المادة المراد قطعها، ثم تشغيل الأداة وتحريكها على طول الخط المراد قطعه.
  4. يمكن استخدام أداة القضم لقص أنماط معقدة ومنحنيات بدقة في صفيحة معدنية واحدة يدويًا.

القص

  1. القص عملية لتشكيل المعادن تُستخدم لقص خطوط مستقيمة على مواد الصفائح المعدنية من خلال تطبيق قوة قص تؤدي إلى فصل المواد عند نقطة القطع. وتعتبر هذه العملية مثالية في العمليات كبيرة الحجم وفي قص المواد الليّنة مثل الألومنيوم والفولاذ المطاوع والنحاس الأصفر.
  2. تتميز هذه المعادن بالليونة والمطيلية، وهذا يجعلها تتحمل القص دون أن تتشقق عند تعرضها لقوة القص. ونتيجةً لذلك، لا تظهر في هذه المواد عادةً حواف أو شقوق حادة وهشة. وبدلًا من ذلك، تميل إلى إنتاج حواف ناعمة وقابلة للعمل عليها دون الحاجة إلى أي تحسين إضافي في العديد من التطبيقات.
  3. إذا اقتضت الحاجة الحصول على حواف مستقيمة على صفائح معدنية ذات حواف خشنة أو غير متساوية، يُعد القص أحد أفضل الخيارات المتاحة لتحقيق ذلك. وهو أيضًا اقتصادي في العمليات ذات الإنتاجية العالية عند الحاجة إلى إنتاج آلاف الأجزاء في وقت قصير.
  4. ومع ذلك، يمكن أن يؤدي القص إلى ظهور نتوءات وتشوهات على المواد الأكثر صلابة، لذلك قد لا يكون الخيار الأفضل في الاستخدامات التي تتطلب تشطيبًا نهائيًا دقيقًا.
  1. تُستخدم أدوات متنوعة لتنفيذ عملية القص، كل منها يناسب تطبيقات ومواد مختلفة.
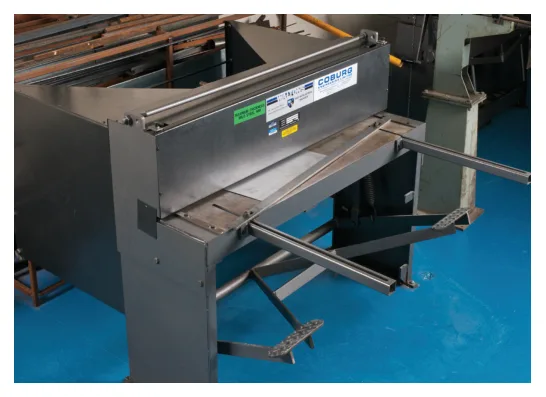
  2. وتعد المقصلة المثبتة على الأرض أحد أقوى الأدوات المستخدمة في عملية القص، وتُستخدم غالبًا في البيئات الصناعية لقص الصفائح المعدنية الكبيرة بدقة عالية.
  3. تستخدم هذه الآلات شفرة ثقيلة تنزل على الصفيحة المعدنية بقوة كبيرة، ما يوفر قطعًا دقيقًا ومستقيمًا.
  4. وتُعد المقصلة المثبتة على الأرض مثاليةً للعمل على الكميات الكبيرة ويمكنها التعامل مع المواد السميكة.
  1. في المشاريع الصغيرة، تكون أدوات القص اليدوية أكثر عملية. وتشبه أدوات القص اليدوية المقصات الكبيرة وتعمل يدويًا لقص الصفائح المعدنية الرقيقة.
  2. وفي الوقت نفسه، تُعد أدوات القص اليدوية بديلًا عند الحاجة إلى قص مواد أكثر سمكًا في المشاريع الأصغر. وغالبًا ما تحتوي هذه الأدوات اليدوية على آلية رافعة لتعزيز قوة القطع التي يطبقها المستخدم.
  3. وتُوفر المقصات المثبتة على الطاولة حلًا وسطًا بين قابلية النقل في الأدوات اليدوية والقوة التي تتميز بها المقصات المثبتة على الأرض. ويجري تثبيت هذه المقصات على طاولة العمل لتوفير الثبات والقوة اللازمة لأداء مهام القطع.
  4. وغالبًا ما تُستخدم هذه الأدوات في الورش لقطع المواد متوسطة الحجم لأنها توفر توازنًا جيدًا بين الدقة والقوة دون الحاجة إلى استخدام آلات كبيرة مخصصة.

أعمال الكبس

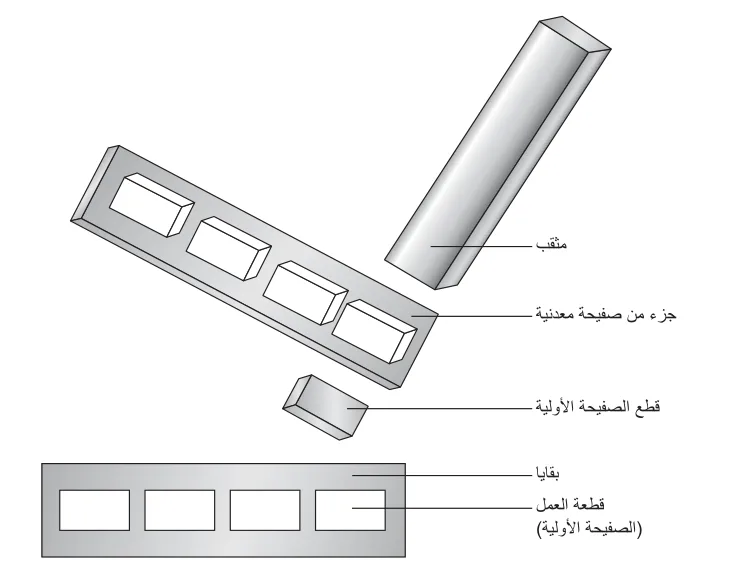
الشكل 44.2 التقطيع لإنتاج أجزاء من الصفائح المعدنية متطابقة في الحجم والشكل.
  1. أعمال الكبس هي عملية تشكيل الصفائح المعدنية عن طريق قصها أو تشكيلها باستخدام مكبس مزود بأدوات مصممة خصيصًا مثل المثاقب والقوالب وأدوات الفصل.
  2. فعملية التقطيع تُستخدم لفصل قطعة من الصفيحة المعدنية من قطعة أكبر من المادة الخام باستخدام عدة القطع والقالب. حيث يُثبّت القالب الصفيحة المعدنية في أثناء العملية، بينما يقوم المثقب بتطبيق قوة القص اللازمة لفصل القطعة المطلوبة.
  3. وتُمثِّل المادة المُزالة المُكوّن المراد إنتاجه، بينما تُمثِّل المادة المتبقية على القالب الجزء المتبقي من الصفيحة بعد التقطيع.

التقطيع

  1. تتميز عملية التقطيع بإنتاج مُكوّنات مُخصصة بتكلفة اقتصادية، إضافة إلى دقتها العالية، وضبط أبعادها، وقدرتها على التكرار.
  2. ومع ذلك، فهي أبطأ نسبيًا وتتطلب أدواتها تكاليف أعلى مقارنةً بعملية الثقب التقليدية التي تُحدِث ثقوبًا في الصفيحة المعدنية.

مثقب | جزء من صفيحة معدنية | قطع الصفيحة الأولية | بقايا | قطعة العمل (الصفيحة الأولية)

نتاج التعلم أ

المنزعة - مكون في أدوات الكبس يُثبت الصفائح المعدنية في مكانها بإحكام في أثناء عملية الثقب والتشكيل ويساعد على إزالة القطعة المعدنية من الثقب بعد قطعها أو تشكيلها. الشق - عرض القطع أو الأخدود الذي تُحدثه أداة القطع، مثل شفرة المنشار، عند مرورها عبر المادة.
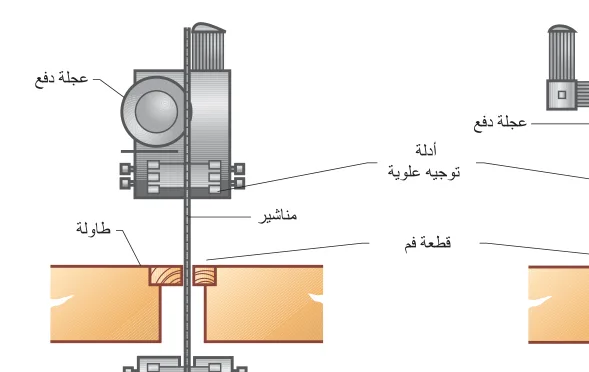
الشكل 44.3 موجهات تساعد على محاذاة شفرة المنشار الشريطي في أثناء التشغيل.

الثقب

  1. تُستخدم عملية الثقب، وهي أحد عمليات تشكيل المعادن بالضغط، لإنشاء ثقوب في الصفائح المعدنية باستخدام قوة دفع المثقب.
  2. وفي هذه الحالة، تُمثل المادة المزالة من الثقب الخردة، بينما تُمثل المادة المتبقية على القالب المُكوّن النهائي. يمكن استخدام الثقب لإنشاء فتحات وثقوب بأحجام وأشكال مُتنوعة.
  3. وتُعد هذه العملية أسرع من التقطيع لإنتاج أجزاء دقيقة في وقت قصير، ولا تنطوي على مخاطر حدوث تغيرات حرارية في قطعة العمل نظرًا لعدم استخدام الحرارة. ومع ذلك، قد يستغرق تجهيز عملية الثقب وقتًا طويلًا، إذ يجب أن تتطابق سكاكين التثقيب والقوالب بدقة.
  4. ويُعد تصميم الأدوات، لا سيما الضبط الدقيق للمثقب والقالب والمنزعة، أمرًا بالغ الأهمية لتحقيق قطوع وأشكال دقيقة، وضمان كفاءة الإنتاج مع الحد الأدنى من هدر المواد.

النشر

تعمل المناشير على قطع المواد المعدنية تدريجيًا باستخدام أداة مسننة تُحدِث سلسلة من القطع الصغيرة في المعدن. ويستخدم كل سن من أسنان المنشار قوى الاحتكاك والقص لفصل رقائق صغيرة من المادة.

المناشير الشريطية

  1. تُستخدم المناشير الشريطية في أعمال تشكيل المعادن، وتتميز بأسنانها المُتقاربة والمنحنية قليلًا، وهي مثالية لقطع الألومنيوم والنحاس الأصفر والنحاس والمعادن غير الحديدية الأخرى.
  2. يحتوي المنشار الشريطي الرأسي على شفرة تتحرك رأسيًا في حلقة مُستمرة فيسمح بقطوع مُعقدة ومنحنية، وأعمال دقيقة، وهذا يجعله أداة مثالية لقص الأشكال المُعقدة والخطوط الخارجية.
  3. وفي المقابل، يحتوي المنشار الشريطي الأفقي على شفرة تتحرك أفقيًا، ما يجعله أكثر ملاءمةً للقطوع المستقيمة وتقطيع قطع أكبر من المواد مثل القضبان المعدنية أو الأنابيب، وغالبًا ما يستخدم للقطع الخشن ومعالجة المواد بكميات كبيرة.
  1. تعتبر المناشير الشريطية ممتازة لإجراء قطوع مستقيمة دقيقة، فهي تتميز بخصائص مثل تعديلات تتبع الشفرة ثنائية المحامل، وبكرات توجّه الشفرة، ما يساعد على ضمان الدقة.
  2. يدعم زوج من المحامل المتحركة القابلة للتعديل الشفرةَ وتوجهها لضمان ثبات مسارها ومنع انحرافها في أثناء عملية القطع.
  3. وعلاوةً على ذلك، توضع بكرات صغيرة مُجاورة لحافة القطع لدعم الشفرة ومنع التوائها أو انثنائها في أثناء عملية قطع المادة.
  4. تُسهم بكرات توجيه الشفرة في الحفاظ على دقةِ القطوع، وتَحدُّ من انحراف الشفرة، وتقلل خطر كسرها.
  1. تنتج المناشير الشريطية شقوقًا أرفع مقارنةً بالعديد من الطرق الأخرى، ما يقلل هدر المواد ويخفض تكاليف التصنيع.
  2. ومع ذلك، يمكن أن يكون الحفاظ على تلامس مستمر بين المواد المسطحة والشفرة صعبًا ويؤدي فقدانه إلى تذبذب في القطوع ونتائج غير متماثلة.

عجلة دفع | أداة توجيه علوية | مناشير | طاولة | قطعة فم | أداة توجيه سفلية
المقاريض

  1. يتكون المقراض من إطار مزود بشفرة معدنية قابلة للاستبدال مشدودة بإحكام بين طرفي الإطار.
  2. ويوجد في أحد طرفي الإطار مقبض لتوفير قبضة مناسبة للقطع.
  3. وتُصنع شفرات المقراض من قطعة رقيقة من الفولاذ عالي الكربون مع أسنان دقيقة على طول إحدى حوافها.
  4. وتُستخدم المقاريض لقطع أنواع مختلفة من المواد، خاصةً عندما تتطلب العملية دقة عالية، وتتوافر بأحجام مختلفة.
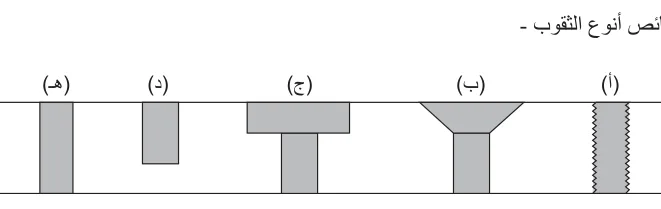
الشكل 44.4 أمثلة عن ثقوب محفورة باستخدام المثقاب العمودي: (أ) ثقب لولبي (ب) ثقب غاطس (ج) ثقب ذو تجويف معاكس (د) ثقب أعمى (هـ) ثقب تمرير.

منشار ترددي

  1. المنشار الترددي هو أداة كهربائية محمولة باليد ذات شفرة مستقيمة وضيقة تمتد من مقدمة جسم الأداة. يعمل المنشار الترددي بمبدأ حركة الشفرة الترددية (ذهابًا وإيابًا)، ما يسمح له بقطع الصفائح المعدنية بسلسلة من الضربات السريعة والقصيرة.
  2. ونظرًا لطبيعته اليدوية، وسرعته الأبطأ نسبيًا، يُعتبر المنشار الترددي مناسبًا أكثر للمهام الفردية بدلًا من الإنتاج الضخم.
  3. إضافة إلى ذلك، يُنتج المنشار الترددي شقًّا أوسع ودرجة حرارة أعلى، ما قد يؤدي إلى زيادة في فقدان المواد واحتمالية انحناء الصفائح المعدنية.
  4. من عيوبه ضعف دقته مقارنةً بأدوات القطع الأخرى مثل المقصات أو المفاصل، حيث يصعب الحفاظ على قطع مستقيم تمامًا باليد.

نصائح للسلامة

من الضروري ألا تستخدم أي أدوات أو معدات قبل أن تتدرَّب على كيفية استخدامها. ويجب دائمًا ارتداء معدات الحماية الشخصية المناسبة عند استخدام أي أداة، وإعادتها إلى مكانها المخصص بعد الانتهاء منها. عند اكتشاف أو حدوث أي عيب أو تلف في أي أداة، يجب الإبلاغ عنه فورًا.

إزالة المواد

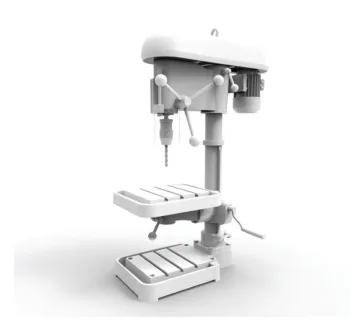
الثقب

المثاقب العمودية مفيدة لحفر القطع، وتحتوي على أنظمة تثبيت لضمان السلامة.

وقد اشتق اسمها من العمود الداعم الذي يُثبّت عليه رأس الحفر. ويحتوي رأس الحفر على محرك كهربائي يحرك عمود دوران رأسي من خلال سلسلة من التروس أو السيور والبكرات.

يُثبّت المثقب الحلزوني في ظرف لُقَم ثقب ثلاثي الفك مثبت على نهاية عمود الدوران. وبتحريك المقبض، يمكن للمُشغل خفض المثقب الحلزوني الدوراني إلى قطعة عمل المثبتة على طاولة الثقب.

تُثبّت الطاولة على العمود الرأسي نفسه لرأس الثقب، ويمكن تعديل موضعها بحسب الحاجة لمواءمة موضع الثقب المحدد على قطعة العمل.

  • خصائص أنوع الثقوب

(أ) | (ب) | (ج) | (د) | (ه)

  1. يُظهر الشكل 44.4 أنواع الثقوب التي يُمكن حفرها باستخدام المثقب العمودي وخصائصها.
  2. ويعتمد نوع الثقب المحفور على الأداة المُستخدمة، سواء كانت مثقبًا حلزونيًا أو إحدى الأدوات المتخصصة التي يمكن تركيبها إما في ظرف لُقَم ثقب ثلاثي الفك وإما مباشرةً على عمود الدوران:

نتاج التعلم أ

  • ثقب تمرير: ثقب يمر عبر السماكة الكاملة لقطعة العمل، ويكون مفتوحًا من كلا الطرفين.
  • ثقب أعمى: ثقب لا يخترق السماكة الكاملة لقطعة العمل، ويكون مفتوحًا من طرف واحد فقط.
  • الثقوب ذات التجويف المعاكس: تعمل أداة التجويف المعاكس على توسيع جزء من ثقب موجود لاستيعاب رأس أداة تثبيت، مثل برغي غطاء المقبس، ما يسمح لأداة التثبيت بالاستقرار متجانسةً مع سطح المُكوّن.
  • الثقوب الغاطسة: تعمل أداة الثقوب الغاطسة على شطف حواف ثقب موجود لاستيعاب رأس أداة التثبيت الغاطسة، مثل برغي ماكينة غاطس، ما يسمح لأداة التثبيت بالاستقرار متجانسةً مع سطح المُكوّن.
  • الثقوب الموسعة: ثقب حُفر أولًا ثم جرى توسيعه بطوله بالكامل باستخدام موسّع، ويتميز بتشطيب سطحي داخلي مُحسّن ودقة أبعاد أكبر من تلك التي يُمكن تحقيقها باستخدام المثقب الحلزوني.
  • الثقوب الملولبة: ثُقب تنفذ فيه سنون لولبية داخلية لتتوافق مع أداة تثبيت مسننة مثل برغي ماكينة.
  • الثقوب ذات الوجه الموضعي: ثقب ذو تجويف عكسي ضحل يوفر سطحًا مستويًا لأداة تثبيت لتوضع بزاوية قائمة على سطح غير منتظم.

التنعيم

  1. تُستخدم المبارد في التصنيع لإزالة النتوءات والحواف الحادة وتنعيم الأسطح وتشكيل قطعة العمل بعد تقطيعها.
  2. وتتوافر المبارد بأحجام وأشكال مُختلفة، وتحتوي جميعها على مقبض ونصل مُسنن بأخاديد حادة متعددة.
  3. تشكّل هذه الأخاديد حافة قاطعة تُستخدم لإزالة المواد عند سحب المبرد أو دفعه على قطعة العمل.
  1. يختلف نمط الأخاديد على نصل المبرد لتوفير عمليات قطع مُختلفة.
  2. فبعض المبارد لها نصل ذو قطع أحادي (مجموعة واحدة من الأخاديد المحفورة في النصل)، فيُنتج لمسة نهائية أكثر نعومة مُقارنةً بالمبرد ذي الأخاديد المحفورة قطريًا في اتجاهين الذي يُوفر لمسة نهائية أكثر خشونة ولكنه يَبرُد المادة أسرع.

تطبيق النظرية

لا تقطع المبارد المواد إلا عند دفعها على سطحها، وسحب المبرد للخلف على قطعة العمل يُلحق الضرر بالمبرد ويُضعف حدته.

التجليخ

  1. التجليخ هو عملية إزالة للمواد باستخدام عجلة أو حزام جلخ لإزالة كميات صغيرة من المادة من قطعة العمل. وتكون حبيبات الجلخ على العجلة حافة قاطعة، تقص شظايا صغيرة من المادة لجعل السطح المتبقي أكثر نعومة. يُستخدم التجليخ عادةً في التطبيقات التي تتطلب تفاوتات دقيقة ولمسات نهائية ناعمة، كما هو الحال في قطاعي المركبات والفضاء.
  2. ومع أن التجليخ يُوفر دقة ممتازة ولمسة سطحية رائعة، إلا أن عيوبه تشمل معدلات أبطأ في إزالة المواد مُقارنةً بعمليات القطع الأخرى، واحتمالية حدوث تلف حراري أو إجهاد مُتبقي في قطعة العمل إذا لم تُدار العملية إدارةً صحيحة.
  3. ونتيجةً لذلك، يُعد التجليخ عادةً أنسب لأحجام الدُفعات الصغيرة أو عمليات التشطيب بدلًا من إزالة كميات كبيرة من المواد، وذلك لارتفاع تكلفته في الإنتاج واسع النطاق.
  4. إضافة إلى أن مستوى الدقة يتطلب اختيارًا دقيقًا لمعلمات التخليج، مثل نوع العجلة والسرعة ومعدل التلقيم، ما يجعلها عمليةً تتطلب مستويات عالية من المهارة والتحكم.

عمليات القطع غير التقليدية

توجد تطورات جديدة في طُرق قطع المعادن، غالبًا باستخدام أجهزة الحاسوب للتحكم في الدقة والكفاءة.
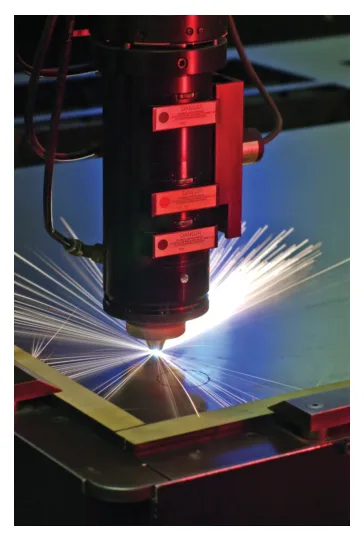
القص بالليزر

  1. القص بالليزر هو عملية حرارية تُذيب المعادن في مناطق مُحددة باستخدام أشعة ليزر مُركزة. ويتضمن ذلك إجراءين مُتزامنين: شعاع ليزر عالي الطاقة يُبخّر المعدن، وفوهة قص تنفث غازًا، مثل النيتروجين أو الأكسجين، لإزالة المواد المنصهرة وحماية رأس الليزر.
  2. يمكن أن تُؤدي زاوية شعاع الليزر إلى إنشاء ميل طفيف في القطع، لذا فإن الحفاظ على جودة الشعاع أمر بالغ الأهمية لتحقيق الدقة.
  3. ويمكن لأجهزة القص بالليزر التعامل مع مختلف المعادن، بما في ذلك الفولاذ المقاوم للصدأ والفولاذ الطري وبعض المعادن غير الحديدية، على الرغم من أن المواد ذات الانعكاسية العالية مثل الألومنيوم تُمثل تحديًا أكبر وقد تتطلب ليزر ألياف.
  4. يتراوح سُمك المعدن الذي يُمكن قطعه عادةً من 20 مم إلى 40 مم، وذلك بحسب قوة الليزر. ومع أن القص بالليزر دقيق للغاية ومرن وفعال للاستخدام الصناعي، إلا أنه يتطلب استهلاكًا عاليًا للطاقة والغاز، ما يُؤدي إلى ارتفاع التكاليف وفرض معايير سلامة صارمة.

القص بالبلازما

  1. القص بالبلازما هي عملية حرارية لقطع المعادن باستخدام غاز مُؤيَّن، فتتولَّد حرارة شديدة تُذيب المادة.
  2. وتُنتج هذه الطريقة قطعًا خشنًا ذي نتوءات كبيرة وحافة مُؤكسدة، وهي فعّالة فقط في المعادن المُوصِّلة للكهرباء.
  3. ويُعد القص بالبلازما مثاليًا لقطع معادن مثل الألومنيوم والفولاذ المقاوم للصدأ والنحاس والنحاس الأصفر، إضافة إلى الصفائح السميكة التي يصل سُمكها إلى 50 مم عندما لا تكون هناك حاجة إلى لمسة نهائية ناعمة.
  4. ويتميز القص بالبلازما بالسرعة والدقة وإمكانية تكرار القطع مع مُدخلات حرارية أقل وإمكانات التشغيل الآلي، ولكنه يستهلك طاقة كبيرة ويُمكن أن يُولّد ضوضاء في أثناء القطع الجاف.

المُؤيَّن – ذرات أو جزيئات اكتسبت إلكترونات أو فقدتها، ما يؤدي إلى نشوء شحنة كهربائية موجبة أو سالبة. النتوءات – حواف خشنة أو بروزات صغيرة تبقى على المادة، مثل المعادن، بعد إجراء عمليات القطع أو المعالجة الآلية. مُؤكسَد – مادة، غالبًا ما تكون معدنًا، تفاعلت كيميائيًا مع الأكسجين ما أدى إلى تشكيل طبقة من الصدأ أو التآكل.

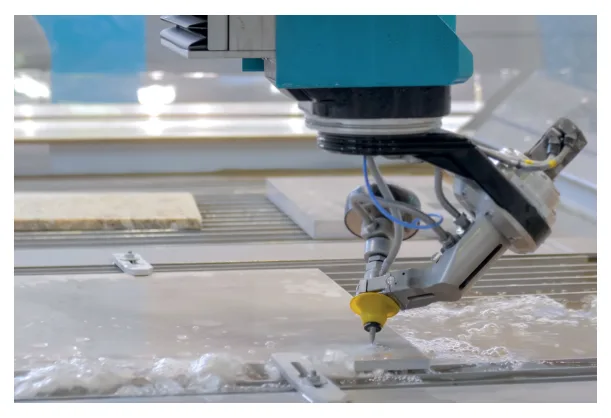
القص بنفث الماء

  1. تجري عملية القص بنفث الماء باستخدام تيار مائي عالي الضغط لقطع الصفائح المعدنية. ويصل الضغط عادةً إلى حوالي 400 ميجا باسكال (60,000 رطل لكل بوصة مربعة) ما يُوفر سرعة تبلغ حوالي 610 م/ث لقص أغلب أنواع الصفائح المعدنية بسرعة ودقة.
  2. ويتميز القص بنفث الماء بتعدد استخداماته، ويُمكنه قطع المواد الصلبة والليّنة باستخدام مواد كاشطة وماء مضغوط. وعلى وجه التحديد، يُعد القص بنفث الماء النقي أفضل لقطع المواد الليّنة مثل الأقمشة أو المطاط أو الرقائق المعدنية.
  3. أما القص بنفث الماء الكاشط، فهو الأنسب للمواد الصلبة مثل الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم والنحاس.
  4. القص بنفث الماء بديلٌ ممتازٌ لعملية القص بالليزر. فهو يُعطي لمسات سطحية جيّدة جدًا دون نتوءات أو تشوهات حرارية.

ومع ذلك، يُمكن أن تُسبب الضغوط العالية بعض الانثناء بالقرب من منطقة القطع، لذا من الضروري توفير الدعم المناسب للمكون.

نتاج التعلم أ

اشرح مختلف الطرق المستخدمة في قطع الصفائح المعدنية، وتناول تطبيقاتها المحددة ومزاياها ومستويات دقتها وأحجام الدفعات المثالية لعمليتين.

كيف يختلف التشغيل بين عمليات القطع هذه، وما الأدوات أو المعدات المستخدمة عادةً في كل طريقة؟

ما العوامل التي تؤثر في اختيار عملية قص محددة لتطبيق مُعين، مثل نوع المادة، أو الدقة المطلوبة، أو حجم الإنتاج؟
عمليات التشكيل

مبادئ تشكيل الصفائح المعدنية

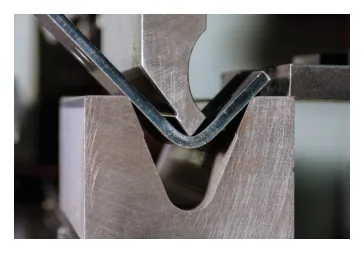
  1. التشكيل مصطلح عام يطلق على نشاط ثني المواد الصفائحية وطيها ولفها لتصنيعها بأشكال مختلفة.
  2. ويُقصد بالطي إنشاء زاوية حادة جدًا في قطعة العمل، أما الثني فيكون بتشكيل المواد على نصف قطر أكبر.
  3. وأما اللف فيكون بتقويس قطعة من المادة حتى تشكل أنبوبًا.
  1. ثمة تقنيات متنوعة لتشكيل الصفائح المعدنية ومعالجتها.
  2. وبعض هذه العمليات أكثر ملاءمة لتطبيقات معينة من غيرها.
  3. لذلك، يُعد الفهم الدقيق للعمليات المختلفة المتاحة أمرًا بالغ الأهمية لعمل تصميمات أكثر كفاءة.
  4. وسيساعدك هذا الفهم على تحديد أفضل التقنيات التي يجب استخدامها لإنشاء الجزء المطلوب لمشاريعك.

مسموح الثني

  1. عند التحضير لعملية التشكيل، ستحتاج إلى تضمين مسموح الانحناء، الموضح في الشكل 44.5. وهو مقدار إضافي للطول أو العرض يعوِّض عن انحناء المادة.
  2. وتختلف كمية مسموح الانحناء المطلوبة بناءً على سمك المعدن، ونصف قطر الانحناء، وزاوية الانحناء.
  3. ويمكن إيجاد قيم مسموحات الانحناء في جداول منشورة على الإنترنت، أو يمكنك استخدام حزمة حاسبة الانحناء على الإنترنت.
  4. وقبل ثني أي جزء من الصفيحة، يجب أن تكون قادرًا على حساب أبعاد الصفيحة المراد ثنيها مع مراعاة مسموحات الانحناء.

باستخدام الشكل 44.5 مثالًا، يمكننا أن نرى كيف يمكننا حساب طول الصفيحة المطلوبة لصنع الشكل الموضح "⁦L⁩".

نتاج التعلم أ

⁦T⁩ | ⁦A⁩ | ⁦a⁩ | ⁦R⁩ | ⁦b⁩ | ⁦B⁩ | ⁦BA⁩ | ⁦a⁩ | ⁦b⁩ | الجزء المثني | القطعة المسطحة قبل تشكيلها بالثني

  1. أطوال ضلعي الشكل "⁦L⁩" هما AA و BB، ويجب أن يكون الطول الكلي لقطعة المعدن المسطحة المستخدمة (L)(L) أكبر من مجموع هذين الطولين.
  2. ويعتمد الطول الدقيق (L)(L) المطلوب على سمك المعدن (T)(T)، ونصف قطر انحناء الثنية (R)(R)، وزاوية الانحناء (θ)(\theta) للمادة المراد ثنيها.
  1. لحساب الطول LL، نبدأ بأطوال الضلعين على جانبي الانحناء، aa و bb. لاحظ أن هذين الطولين أقصر من AA و BB. وبين هذين الضلعين تقع منطقة الانحناء.
  2. ويُطلق على طول المعدن المطلوب لهذه المنطقة اسم مسموح الانحناء (BA)(BA).
  3. يُحسَب طول مسموح الانحناء بالمعادلة الآتية:
BA=π180×θ×(R+K×T)BA = \frac{\pi}{180} \times \theta \times (R + K \times T)
  1. يُمثل KK ثابتًا يختلف باختلاف المواد.
  2. وأما الزاوية θ\theta فهي الزاوية المراد ثني المعدن من خلالها، وبالتالي في الصفيحة غير المنحنية تكون θ=0°\theta = 0°، وفي الانحناء بزاوية قائمة تكون θ=90°\theta = 90°، وفي الصفيحة المنحنية تمامًا على نفسها تكون θ=180°\theta = 180°.

لنفترض أننا نريد عمل انحناء على شكل "⁦L⁩" (θ=90°)(\theta = 90°) بنصف قطر R=10R = 10 مم، وضلعين a=40.00a = 40.00 مم و b=90.00b = 90.00 مم. إذا كان سمك الصفيحة المعدنية 6 مم ولها K=0.3K = 0.3، فإن:

BA=π180×90×(10+0.3×6)BA = \frac{\pi}{180} \times 90 \times (10 + 0.3 \times 6)

BA=18.53BA = 18.53 مم.

يُحسَب الطول الكلي للمعدن غير المنحني المطلوب تشكيله بالمعادلة الآتية: L=a+BA+bL = a + BA + b، وبالتالي:

90.00+18.53+40.00=L90.00 + 18.53 + 40.00 = L

L=148.53L = 148.53 مم.

الشكل 44.5 مسموح الانحناء.

الانثناء العكسي واستخدام مقياس التشكيل

عند ثني قطعة من الصفائح المعدنية، قد تميل إلى "الانثناء العكسي" أو العودة إلى شكلها الأصلي بسبب المرونة. ويمكن أن يؤدي ذلك إلى زاوية انحناء أو نصف قطر انحناء أقل قليلًا من المطلوب، ما يتطلب تعديلات في عملية الثني لتحقيق الشكل النهائي المراد.

مقياس التشكيل هو أداة تُستخدم لقياس زاوية الثني ونصف القطر والمحاذاة الصحيحة وضمان دقتها عند ثني المعدن، ما يساعد على تعويض عوامل مثل الانثناء العكسي وضمان نتائج دقيقة ومتسقة في المنتج النهائي.

المصطلح الرئيس

المرونة: خاصية المادة التي تسمح لها بالعودة إلى شكلها الأصلي وحجمها بعد التمدد أو الضغط أو التشوه.

نتاج التعلم أ

غالبًا ما يُطلق على القالب المستخدم في تشكيل المعادن اسم السندان، ويتوافر بأشكال وأحجام متنوعة تتيح للعمال ثني المواد وتشكيل انحناءات مخصصة في الصفائح المعدنية.

يمكن تشكيل الطيات الفردية باستخدام أصابع قابلة للتعديل في آلة ثني المعادن، ما يتيح إنشاء انحناءات وأشكال معقدة مثل الصناديق والمقالي عن طريق ثني كل جانب بشكل فردي وفقًا لأبعاد دقيقة.

الحواشي: حواف معدنية تُطوى إلى الداخل أو الخارج. درزات: أجزاء معدنية تُربط ببعضها. الطيات: مصطلح آخر يُستخدم للإشارة إلى ثني المعادن لتشكيل أشكال معينة. المثقب: أداة تستخدم في الأشغال المعدنية لتطبيق القوة لتشكيل أو قطع المواد المعدنية. القالب: يُستخدم مع المثقب ويوفر الشكل أو المظهر المطلوب الذي يضغط المثقب المعدني عليه لتشكيل الشكل أو الثقب المطلوب.
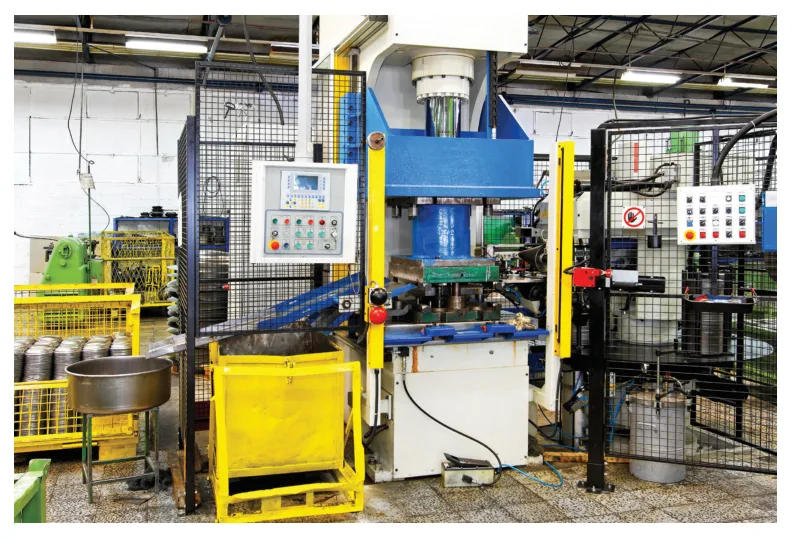
طرق التشكيل اليدوي

المطرقة وأدوات التشكيل

  1. تُستخدم المطرقة وأدوات التشكيل لتشكيل المعادن يدويًا. ويُعتبر الثني اليدوي أقل دقةً من الثني بالآلات، وهو مناسب للأشكال الأقل تعقيدًا فقط.
  2. لا يمكنك أن تثني سوى الصفائح الرقيقة يدويًا، بسمك يصل إلى 3 مم لمعظم المعادن.
  3. وتتميز هذه الطريقة بمرونتها العالية وقدرتها على إنتاج أشكال مُخصصة، ما يجعلها مناسبة للقطع الفريدة أو القطع المفردة أو الإصلاحات.
  4. ولكنها تتطلب جهدًا كبيرًا وتكون أقل دقة من عمليات التشكيل الأخرى، ما يجعلها غير مناسبة للإنتاج الكبير أو التطبيقات التي تتطلب دقة عالية.

آلة الطي

  1. آلة الطي هي آلة يدوية صغيرة تُستخدم في تشكيل الصفائح المعدنية لعمل ثنيات وطيات دقيقة على طول خطوط مستقيمة، وهي مثالية لإنشاء حواشي، ودرزات، وطيات ضيقة.
  2. وتعمل عن طريق تثبيت الصفيحة المعدنية بين شفرة الطي وقضيب التثبيت، ما يسمح بإحداث ثنيات سريعة ومتسقة بدقة عالية، خاصةً على الصفائح الرقيقة التي يصل سمكها إلى 1.5 مم.
  3. تناسب آلات الطي أحجام الإنتاج الصغيرة والمتوسطة، حيث توفر المرونة والدقة لأعمال التصنيع المخصصة ودورات الإنتاج القصيرة، خاصةً في تطبيقات مثل أعمال أنابيب التدفئة والتهوية وتكييف الهواء والحاويات الصغيرة.

مكبس التشكيل المثبت على الطاولة

  1. مكبس التشكيل المثبت على الطاولة أداة يدوية مُصممة لثني الصفائح المعدنية وتشكيلها بأشكال مُختلفة، مثل الصناديق والقنوات والزوايا.
  2. وتتميز هذه الأداة بتعدد استخداماتها، فهي تتيح عمل ثنيات دقيقة على طول خطوط مستقيمة، ما يجعلها مناسبة لأحجام الإنتاج الصغيرة والمتوسطة.
  3. يعمل مكبس التشكيل عن طريق تثبيت الصفيحة المعدنية واستخدام ورقة ثني مفصلية لطي المادة بالزاوية المطلوبة، ما يوفر دقة عالية وتحكمًا في الثني. ويمكن استخدامه لعمل:
  • طيات مستقيمة:ثنية دقيقة على طول خط واحد.
  • طيات صندوقية ثنية أكثر تعقيدًا ذات جوانب متعددة وحواف مقلوبة مثل غطاء الصندوق.
  • طيات مُتشابكة: ثنية مُعقدة ذات جوانب متعددة.

لفائف الثني المثبتة على المقعد

  1. تُستخدم لفائف الثني المثبتة على المقعد لتشكيل الصفائح المعدنية يدويًا إلى أشكال أسطوانية ومنحنية، وذلك عن طريق تمرير المادة عبر لفائف قابلة للتعديل.
  2. تُمرَّر الصفيحة المعدنية بين ثلاث لفائف تُطبّق ضغطًا لثني المعدن تدريجيًا.
  3. وهذه الطريقة مفيدة على وجه الخصوص لتصنيع أجزاء مثل الأنابيب والأسطوانات والحلقات، حيث توفر دقة وتكرارية جيدة للأشكال المنحنية.
  4. وتُعتبر هذه الأداة مثالية لإنشاء منحنيات ناعمة ومتسقة وأشكال مُستديرة في عمليات إنتاج صغيرة إلى متوسطة الحجم.

التشكيل باستخدام مكبس الكبح

  1. تعمل آلة مكبس الكبح بقوة هيدروليكية أو ميكانيكية، وهي قادرة على ثني مواد أكثر سمكًا إلى طيات أكثر تعقيدًا بدقة أكبر. تُنتج أداة الكبس أحادية الإجراء سمة واحدة (أو مجموعة من السمات المشابهة) مع كل عملية تقوم بها.
  2. ويتضمن مبدأ التشغيل وضع الصفيحة المعدنية بين المثقب والقالب، وتطبيق القوة من خلال كبش مكبس الكبح لثني المعدن إلى الزاوية المطلوبة. ويُحدد نوع الأدوات المثبتة على المكبس أنواع الثنيات المراد تحقيقها. فأدوات رقبة البجعة ذات شكل منحني، وهي مصممة لإنشاء ثنيات ومنحنيات مُعقدة.
  3. وتُستخدم الأدوات الصندوقية لعمل ثنيات عميقة وضيقة في الصفائح المعدنية من خلال السماح لجزء صغير فقط من المادة بالمرور عبر فتحة أو شق ضيق، بينما يجري ثني باقي المادة بشكل حاد حولها. ويُعدّ هذا التكوين مفيدًا لإنشاء ثنيات أو طيات دقيقة ومتقاربة، حيث يجب ثني المعدن بإحكام وبعمق دون السماح للمادة المحيطة بالتشوه أو التمدد بشكل كبير.
  4. تتيح أدوات الثني بالهواء إمكانية إنشاء زوايا ثني متنوعة دون تغيير القالب، بينما تُستخدم القوالب السفلية لتحقيق ثني أكثر حدة ودقة عن طريق ضغط المعدن حتى الجزء السفلي داخل كتلة على شكل حرف ⁦(V)⁩.

نتاج التعلم أ

  1. تنفذ أداة الكبس متعددة العمليات سلسلة كاملة من العمليات في كل دورة تشغيل، مثل القص، والثقب والثني لإنتاج الكتيفة/ الدعامة المعدنية النهائية.
  2. تُستخدم الأدوات متعددة العمليات حصريًا في إنتاج مكوّن واحد، وهي أكبر حجمًا وأكثر تعقيدًا وأعلى تكلفة في التصنيع مقارنة بالأدوات أحادية العملية.
  3. لذلك، لا تُستخدم إلا عند الحاجة إلى إنتاج دفعات كبيرة أو تصنيع مكونات بكميات ضخمة.
  4. وباستخدام أداة التشكيل المناسبة، يمكن لعمليات الكبس إنشاء مجموعة واسعة من السمات في المواد الصفائحية.

عمليات التشكيل غير تقليدية

مكبس الثني باستخدام التحكم الرقمي بالحاسوب

  1. يُعد مكبس الثني باستخدام التحكم الرقمي بالحاسوب ⁦(CNC)⁩ آلة متطورة لثني الصفائح المعدنية تستخدم أنظمة تحكم محوسبة لثني المعادن بدقة وفقًا لأشكال وزوايا مختلفة.
  2. وتعمل من خلال تحريك خرامة أو مثقب (شفرة) وقالب تحت كباس محكوم يتحرك بدقة وفقًا لتعليمات مبرمجة، ما يضمن دقة عالية وتكرارية في عمليات الثني المعقدة.
  3. تتميز مكابس الثني باستخدام التحكم الرقمي بالحاسوب بمرونتها الكبيرة وقدرتها على إنتاج مجموعة واسعة من الأجزاء، ما يجعلها مثالية للتطبيقات الصناعية مثل السيارات والطيران والتصنيع، حيث تكون الدقة والاتساق أمرين بالغَي الأهمية.
  4. ومع ذلك، فإنها محدودة بتكلفتها العالية وتعقيدها وحاجتها إلى مشغلين مهرة في البرمجة والصيانة. وهي أكثر ملاءمة للإنتاج المتوسط أو الكبير، حيث يمكن تعويض وقت الإعداد وجهود البرمجة بمعدلات إنتاج مرتفعة ونسب خطأ منخفضة.

بكرات الثني باستخدام التحكم الرقمي بالحاسوب

  1. بكرات الثني باستخدام التحكم الرقمي بالحاسوب آلة تُستخدم لتشكيل الأشكال الأسطوانية والمنحنية من الصفائح المعدنية، وتدار بواسطة أنظمة تحكم محوسبة لتحقيق الضبط الدقيق.
  2. وتعتمد هذه البكرات عادة على ثلاث بكرات تعمل على ثني المعدن في أثناء تغذيته عبر الآلة، حيث تتيح أنظمة التحكم باستخدام التحكم الرقمي بالحاسوب تحديد المواضع ومستويات الضغط بدقة لتحقيق الانحناء المطلوب.
  3. تستخدم هذه البكرات في نطاق واسع في صناعات مثل بناء السفن والإنشاءات وتصنيع المعادن، حيث تكون الحاجة إلى المكونات المنحنية أو الأسطوانية ضرورية. ومع ذلك، يقتصر عمل هذه البكرات على إنتاج الأشكال المنحنية فقط بشكل أساسي وتتطلب إعدادات مخصصة لمختلف أنصاف الأقطار أو المواد.
  4. وهي مناسبة للإنتاج بأحجام متوسطة إلى كبيرة، حيث تسهم مرونة أدوات الضبط باستخدام التحكم الرقمي بالحاسوب ودقتها في إنتاج أجزاء منحنية متسقة وعالية الجودة.

نتاج التعلم أ

تعتمد مبادئ تشغيل المكابس باستخدام التحكم الرقمي بالحاسوب وبكرات الثني باستخدام التحكم الرقمي بالحاسوب على أنظمة تحكم رقمية دقيقة لأتمتة عملية الثني، ما يضمن مستويات عالية من الدقة، وتقليل هدر المواد، وزيادة كفاءة الإنتاج.

اشرح الجوانب الرئيسة لعمليات تشكيل الصفائح المعدنية، بما في ذلك التطبيقات والقيود والدقة وأحجام الإنتاج. كيف تؤثر عوامل مثل أنصاف أقطار الثني الدنيا ومقاييس تراجع المواد ومقاييس التشكيل في هذه العمليات؟

ما الفرق بين تقنيات التشكيل اليدوي مثل آلات الطي ومكابس التشكيل المثبتة على الطاولة، وبين الطرق المتقدمة مكابس الثني باستخدام التحكم الرقمي بالحاسوب؟

كيف تؤثر أنواع الأدوات المختلفة، مثل الآلات المزودة بكتلة على شكل حرف ⁦(V)⁩ والمزودة بشفرات والقوالب المتخصصة، في دقة وكفاءة التشكيل؟ وما العوامل التي يجب أن توجه اختيار الطريقة المناسبة لكل مشروع؟

عمليات الوصل

  1. توجد العديد من الطرق لربط مختلف أجزاء قطعة العمل معًا.
  2. فعند الحاجة إلى تثبيت الأجزاء تثبيتًا دائمًا، يمكن استخدام طريقة وصل دائمة، ما يعني أن تفكيك القطعة التي تعمل عليها لن يكون ممكنًا دون إتلافها.
  3. أما إذا كان من الضروري تجميع القطعة ثم تفكيكها لاحقًا، فيمكن استخدام طريقة وصل غير دائمة، ما يسمح بتفكيك الأجزاء دون إلحاق الضرر بها.

عمليات الوصل الدائمة

اللحام الموضعي (النقطي)

  1. يستخدم اللحام الموضعي بالمقاومة الحرارة والضغط لربط قطعتين من المعدن معًا. وغالبًا ما يكون المعدن المستخدم عبارة عن صفيحة من الصلب منخفض الكربون، وتنفَّذ العملية آليًا في ورش التصنيع.
  2. يوضع قطبين نحاسيين على جانبي الصفيحة المعدنية المراد لحامها، ثم يمر تيار كهربائي بينهما عبر الصفيحة، ما يؤدي إلى توليد حرارة تذيب المعدن في نقطة تلامس الأقطاب المعدنية. بمجرد أن يصبح المعدن منصهرًا، يضغط القطبين على المادة المنصهرة، ما يؤدي إلى اندماجها في نقطة لحام صلبة.
  3. تُبرَّد الأقطاب النحاسية بالماء في أثناء عملية اللحام الموضعي لتجنب ارتفاع درجة حرارتها وتلفها. يكثر استخدام اللحام الموضعي في صناعة السيارات لتصنيع ألواح الأبواب وأنظمة العادم.
  4. ومع ذلك، تقتصر فعالية هذه الطريقة على وصل الصفائح المعدنية الرقيقة، ولكنه قد يؤدي إلى وصلات ضعيفة أو غير متسقة عند استخدامه مع مواد أكثر سماكة أو عند التحكم غير الدقيق في ظروف السطح والضغط.

اللحام بالمعدن والغاز الخامل ⁦(MIG)⁩

  1. اللحام هو عملية تهدف إلى ربط قطعتين من الصفائح المعدنية معًا باستخدام الحرارة أو الضغط أو كليهما.
  2. وتعتمد هذه العملية على درجة حرارة عالية تؤدي إلى صهر المعدن الأساسي، مع إمكانية إضافة مادة حشو.
  3. وهناك العديد من تقنيات اللحام المتاحة لتجميع الصفائح المعدنية، وتعمل جميعها على دمج المعدن بعملية الانصهار وإضافة مادة الحشو.
  1. إحدى هذه التقنيات هي اللحام بالمعدن والغاز الخامل ⁦(MIG)⁩، التي تستخدم "مسدس لحام" لتغذية سلك قطب كهربائي رفيع باستمرار إلى سطح المعدن الأساسي المراد لحامه.
  2. يُمرَّر السلك عبر فوهة المسدس، ويكون التحكم في معدل تغذيته باستخدام "الزناد". في الوقت نفسه، يوجه المسدس غازًا واقيًا إلى بركة اللحام، وفي الوقت نفسه، يوجه المسدس أيضًا غاز التدريع إلى بؤرة اللحام، ما يحمي اللحام من التلوث بالشوائب الموجودة في الهواء.
  3. يكون المسدس متصلًا بمصدر طاقة، ويُسخن القوس الكهربائي سلك القطب الكهربائي، ما يؤدي إلى ترسيب المعدن المنصهر وتكوين اللحام.

نتاج التعلم أ

بؤرة اللحام: المعدن المنصهر المتكون في أثناء عملية اللحام. الخبث: مادة صلبة غير معدنية تُنتج كمنتج جانبي في أثناء عملية اللحام. التناثر: قطرات صغيرة أو رشات من المعدن المصهور المتناثر الناتجة عن عملية اللحام، وقد تلتصق بالسطح المحيط وتتطلب التنظيف بعد أن يبرد المعدن الملحوم.
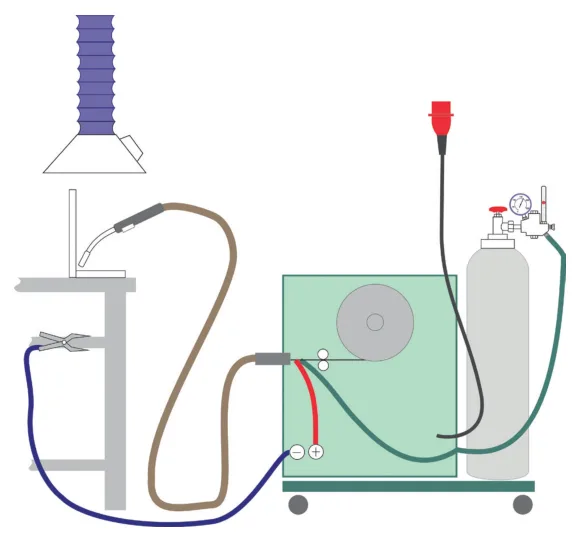
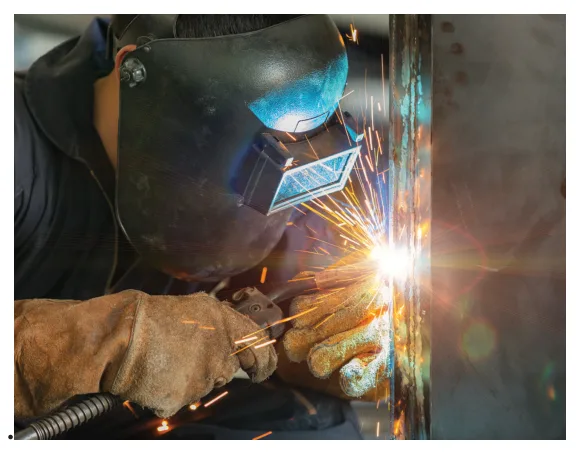
الشكل 44.6 المعدات المستخدمة في اللحام بالمعدن والغاز الخامل (MIG).
الشكل 44.6 المعدات المستخدمة في اللحام بالمعدن والغاز الخامل ⁦(MIG)⁩.
  1. تُعد تقنية اللحام باستخدام المعدن والغاز الخامل ⁦(MIG)⁩ فعالة لأنها تستهلك سلك الإلكترود كاملًا، ما يقلل الهدر.
  2. وتسمح بتشغيل مستمر لفترات طويلة بفضل تغذية السلك المتواصلة دون الحاجة إلى تغييره مرارًا. تتميز هذه الطريقة بسرعة تنفيذها، ما يقلل خطر تغير شكل المعدن الأساسي.
  3. إضافة إلى ذلك، فهي تنتج كمية أقل من الخبث والتناثر، ما يؤدي إلى لحام أنظف يتطلب حدًا أدنى من التنظيف بعد اللحام.
  4. كما أن هذه التقنية متعددة الاستخدامات، حيث يمكن استخدامها في لحام معادن مختلفة السماكات، ما يجعلها مناسبة لمجموعة واسعة من التطبيقات الصناعية.
  1. تقنية اللحام بالمعدن والغاز الخامل غير ملائمة للحمل والنقل لاعتمادها على أسطوانات غاز كبيرة لتوفير غاز التدريع، وهذه الأسطوانات قد تكون صعبة التحريك.
  2. كما أنها غير ملائمة للاستخدام في الهواء الطلق، ويمكن أن تؤثر الرياح على تدفق الغاز التدريع، ما يؤثر سلبًا في جودة اللحام.
  3. إضافة إلى أن معدات اللحام بهذه الطريقة معقدة نسبيًا وتتطلب تعاملًا دقيقًا وصيانة منتظمة.
  4. ومسدس اللحام نفسه قد يكون ضخمًا، ما يجعل من الصعب استخدامه في الأماكن الضيقة أو ذات المساحات المحدودة.

نتاج التعلم أ

عادةً ما تُزوَّد المسامير بحلقة (وردة) أسفل الرأس لحماية المواد المراد توصيلها. فدون الحلقة، يمكن لرأس المسمار أن يخترق المواد ويتسبب في تلفها بمرور الوقت.

الثقب الدليلي - ثقب صغير يُحفر في مادةٍ ما بغرض توجيه رأس لقمة ثقب أكبر.

اللحام بالنحاس

  1. غالبًا ما يُستخدم اللحام بالنحاس لربط قطعتين من أنواع مختلفة من المعدن معًا. تُذاب سبيكة معدنية مناسبة، على شكل قضيب لحام، باستخدام شعلة اللحام بالنحاس.
  2. تعتمد شعلة اللحام بالنحاس على غاز الأسيتيلين أو غاز البروبان لإنتاج شعلة يمكن التحكم فيها لصهر قضيب اللحام بالنحاس، ما يسمح للسبائك بالتدفق إلى الفجوة بين القطع المعدنية وملئها.
  3. يتم اختيار السبيكة المعدنية بحيث يكون لها نقطة انصهار أقل من نقطة انصهار القطع المعدنية المراد لحامها، وبالتالي، فإن المعدن الأساسي لا يذوب في أثناء العملية.
  4. بمجرد ملء الفجوة بالمعدن المنصهر، يُترك اللحام ليبرد بشكل طبيعي. تتمثل القيود المفروضة على اللحام بالنحاس في أن هذه العملية تتطلب تحكمًا دقيقًا في درجة الحرارة وأسطحًا نظيفة لضمان تكوين وصلة قوية.

المثبتات الميكانيكية

تعتمد أدوات التثبيت الميكانيكية على الخواص الميكانيكية مثل الاحتكاك لتثبيت عنصرين أو أكثر معًا ومنع حركتهما. يمكن أن تكون أدوات التثبيت الميكانيكية وسيلة تثبيت دائمة أو غير دائمة، وذلك بحسب النوع المستخدم.

الصواميل والمسامير

  1. تحتوي المسامير على رأس في أحد طرفيها وجسم ملولب في الطرف الآخر. وتأتي بأحجام قطرية قياسية تتراوح عادةً بين 5 و6 و8 و10 و12 و14 و16 و20 و24 مم.
  2. تكون الثقوب التي تُدخل فيها المسامير أكبر ببضعة مليمترات فقط من قطر المسمار، وتعتمد الأحجام الدقيقة على قطعة العمل التي يُراد تجميعها. تُستخدم المسامير مع الصواميل التي تُشدّ لتثبيت المواد معًا. وتوجد أنواع مختلفة من صواميل المسامير تُستخدم في تطبيقات متنوعة.
  3. ومنها صواميل العزم التي تتطلب قدرًا معينًا من القوة لإحكام ربطها، ويكون ذلك باستخدام مفتاح ربط كهربائي وتُستخدم عندما يكون من الضروري منع أي ارتخاء أو انزلاق في الوصلة المثبتة بمسامير.
  4. والعديد من أدوات التثبيت الهيكلية، المستخدمة مثلًا في بناء الجسور والمباني ذات الهياكل الفولاذية، تستعمل مسامير مثبتة بصواميل عزم.

براغي ذاتية الثقب

  1. تُستخدَم البراغي لربط مادتين معًا. وهي تشبه المسامير الملولبة ولكنها لا تتطلب صمولة.
  2. وتأتي المسامير بأطوال مختلفة ورؤوس متنوعة بحسب الحاجة.
  3. وتُثبت البراغي عمومًا باستخدام مفك البراغي، إما في الثقب الدليلي وإما مباشرة في المادة.
  4. تتميز البراغي ذاتية الثقب بقدرتها على إحداث فتحتها الخاصة في أثناء تثبيتها، ما يسمح بإدخالها مباشرة دون الحاجة إلى حفر ثقب مسبقًا.

مسامير البرشام

  1. مسامير البرشام مثبتات دائمة وتستخدم عادةً لتثبيت الصفائح المعدنية أو الألواح معًا.
  2. وتدخل هذه المسامير في بناء الجسور كما تدخل في عملية صناعة السفن وتصنيع الطائرات.
  3. يمكن تعرفها بسهولة في الهياكل المختلفة بسبب رأسها المستدير، وغالبًا ما توضع متقاربة في مجموعات، خاصةً عند استخدامها لربط الأجزاء الهيكلية معًا، مثل الوصلات في الجسور المعدنية.
  1. حين تمشي في المرة القادمة على جسر قديم، ألق نظرة لتعرف ما إذا كانت المسامير البرشامية مستخدمة، عادةً ما يكون لها رأس مستدير وجسم أسطواني أو مخروطي الشكل.
  2. وتكون عملية التثبيت بتشويه مسمار البرشام أو تسطيحه داخل حفرة مُعدة مسبقًا، فيتمدد جسمه لملء الفتحة بإحكام وربط المواد معًا.
  3. ويمكن تثبيت مسامير البرشام إما على الساخن وإما على البارد، ولكن في الوقت الحاضر، تُنفَّذ معظم عمليات التثبيت باستخدام المسامير الباردة بواسطة مسدس البرشام، أما التثبيت الساخن فقد كان أكثر شيوعًا في الماضي.
  4. وتوجد أنواع مختلفة من مسدسات البرشام، وأنواع متعددة من مسامير البرشام، لذلك من الضروري اختيار المسدس المناسب وفقًا لنوع البرشام المستخدم.

وتُستخدم مسامير البرشام الصلبة في الهياكل الفولاذية الكبيرة مثل الجسور وعادةً ما تُثبت باستخدام مسدس مسامير برشام هوائي يستخدم الهواء المضغوط لتشكيل المسمار بإحكام. أما مسامير البرشام المجوفة، التي تتميز بجسم أسطواني مجوف، فتُستخدم لتثبيت المواد الأخف وزنًا، مثل الأقمشة أو الجلود المستخدمة في المفروشات الداخلية للسيارات. من جهة أخرى، تُستخدم مسامير البرشام ذاتية الثقب في الحالات التي لا يكون فيها من الممكن تشكيل ثقب مسبق في إحدى المواد المُراد تثبيتها، حيث تأتي هذه المسامير بأشكال متنوعة، وبعضها مزود بطرف مدبب يساعد في ثقب المواد بسهولة. وتُركَّب عادةً باستخدام مكبس ميكانيكي مُصمَّم خصيصًا لهذا الغرض.
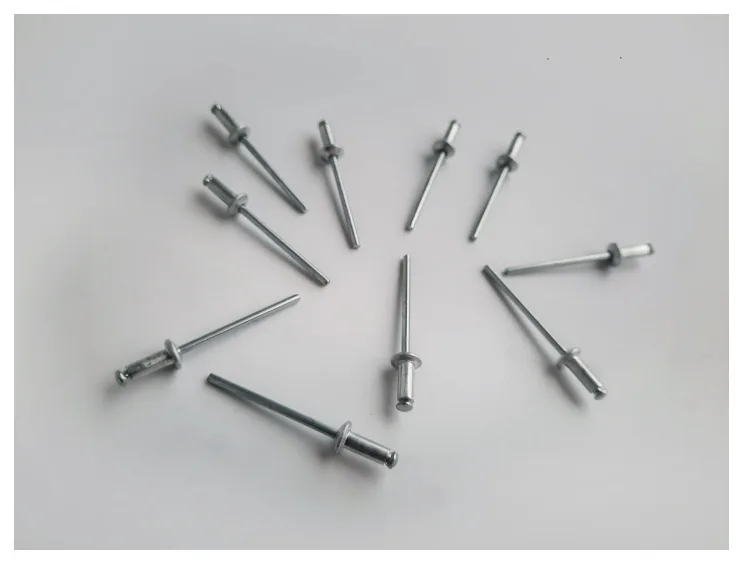
  1. مسامير البرشام المنبثقة تُعرف أيضًا باسم البراشيم العمياء، هي نوع من أدوات التثبيت المستخدمة لربط قطعتين من المواد عندما لا يمكن الوصول إلا إلى جانب واحد من المواد. وتتكون من جزأين: أنبوب مجوف (جسم البرشام) وقضيب معدني رقيق بالداخل يسمى الساق. تساعد هذه الساق في تمدد مسمار البرشام عند تركيبه.
  2. لاستخدام هذا النوع من المسامير، يُحفَر أولًا ثقب في كلتا القطعتين، ثم يُدخَل مسمار البرشام في الفتحة، وبعد ذلك تُستخدَم أداة البرشام لسحب الساق، ما يؤدي إلى تمدد نهاية جسم المسمار وضغطه بإحكام على الجزء الخلفي من المواد، فيُضفي ذلك قوة ومتانة على الوصلة.
  3. بمجرد تثبيت مسامير البرشام، تنفصل الساق وتُزال. وغالبًا ما تُستخدم مسامير البرشام المنبثقة في إصلاحات السيارات لتثبيت الصفائح، وفي البناء لتثبيت الصفائح المعدنية، وتُستخدَم أيضًا في مشاريع الأعمال اليدوية مثل تثبيت المزاريب أو الإطارات المعدنية.
  4. إضافة إلى ذلك، تستخدم هذه المسامير في الإلكترونيات والأجهزة لأنها توفر اتصالًا آمنًا وسهولة التركيب باستخدام أدوات بسيطة.

هذه معاينة من الموضوع. أكمل القراءة في التطبيق

كمّل قراءة الموضوع

سجّل مجاناً وكمّل الموضوع من الكتاب، ومنرجّعك لنفس المكان.

  • نتاج التعلم أ
  • نتاجات التعلم
يلّا نبدأتسجيل الدخول

آخر تحديث:

معاينة موضوع «نتاج التعلم أ: فحص العمليات والتكنولوجيا المستخدمة في تجميع الصفائح المعدنية المستخدمة في نطاق واسع في المجال» من وحدة «عمليات التصنيع والتجميع» في مادة الهندسة الميكانيكية – المستوى 3. أقسام الشرح: ٦٠، التعريفات: ١٠، الأسئلة المحلولة: ٨.

المصدر: بيرسون BTEC، نتاج التعلم أ: فحص العمليات والتكنولوجيا المستخدمة في تجميع الصفائح المعدنية المستخدمة في نطاق واسع في المجال (ص ٣–٢٤)

موضوعات أخرى في الوحدة

تابع الدراسة