تجاوز إلى المحتوى الرئيسي
TawjihiAI: دراسة التوجيهيادرس وتدرّب من هاتفكحمّل التطبيق
المواضيع

⁦٨.٣⁩ نتاج التعلم ج: تنفيذ عمليات التجميع لتصنيع منتج مجمّع بأمان

الكتاب

من كتاب الهندسة الميكانيكية – المستوى 3 المقرّر

محتويات الموضوع (١٦)

التمرين التقييمي

يمكن أن يكون التمرين التقييمي لنتاج التعلم ب جزءًا من التمرين التقييمي المجمع 44.2 لنتاجي التعلم ب وج.

وقفة للتفكير

عند تفسير الرسم الهندسي لإعداد الصفائح الأولية لأحد المكونات، كيف يمكنك حساب مسموح الانحناء وتحقيق الثني الدقيق؟ كيف يمكنك تقليل الهدر؟

تلميح تحقق بالنمذجة من دقة الصفائح الأولية.

توسيع الأفق كيف يمكن لمقاييس التشكيل أن تساعد على الحفاظ على الدقة في أثناء عملية التشكيل؟
ج تنفيذ عمليات التجميع لتصنيع منتج مجمّع بأمان

استخدم عمليات التصنيع والتجميع

  1. التزام ممارسات العمل الآمن أمرٌ ضروري عند استخدام المعدات في أي مكان تصنيع.
  2. ويساعد استخدام معدات الوقاية الشخصية مثل القفازات ونظارات السلامة والملابس المناسبة على الحماية من المخاطر الشائعة مثل الحواف الحادة والمواد الكيميائية والحطام المتطاير.
  3. كما أن ضمان استخدام جميع الآلات والأدوات وفقًا لإرشادات السلامة يقلل خطر الإصابة. ويُعد التدريب المناسب على استخدام المعدات والتزام بروتوكولات السلامة أمرًا بالغ الأهمية للحفاظ على بيئة عمل آمنة.
  4. ولا بد من تنفيذ أي مهمة عملية بأكثر الطرق أمانًا. ويجب أن تكون على دراية بمواقع مخارج الحريق ومخارج الإخلاء، التي يجب أن تكون محددة بلافتات إرشادية واضحة. ويجب أن تعرف مواقع معدات الإطفاء، وصناديق الإسعافات الأولية، وصناديق إنذار الحريق.
  1. وعند بدء نشاط التصنيع، يجب اتباع جميع الإجراءات، بما في ذلك الإجراءات المطبقة في حالات الطوارئ.
  2. وسيكون لكل مهمة تنجزها في منطقة التصنيع إجراء صحيح، مثل إجراءات بدء تشغيل الآلات والمعاينة المسبقة للأدوات والتخلص من النفايات.
  3. وينبغي أن تكون على دراية بجميع الإجراءات وأن تنجز فقط الأنشطة التي تدربت على إنجازها ولديك خبرة فيها.
  4. ويجب عليك الحصول على نسخ من جميع تقييمات المخاطر وأنظمة العمل الآمن وتفاصيل المواد. فذلك سيضمن اطلاعك على جميع المخاطر وإجراءات التحكم المرتبطة بها.

عمليات السلامة

للحفاظ على سلامتك في جميع الأوقات خلال العمل في منطقة عمل التصنيع، تذكر هذه النقاط العامة.

  • إذا كان شعرك طويلًا، فأبقِه دائمًا مربوطًا.
  • ضع كريم واقي لحماية يديك.
  • لا تتكئ على أي آلة أو تضع الأدوات عليها.
  • لا تستخدم الآلات والأدوات حتى تتلقى التعليمات وتحصل على الإذن.
  • لا ترفع قطع العمل أو المواد الثقيلة دون مساعدة.
  • لا ترتدي الخواتم أو الأساور في أثناء تشغيل الآلات.
  • تأكد من أن ملابسك في حالة جيدة وملائمة ومُزرَّرة.
  • تجنب إزالة البرادة بيديك.
  • احرص دائمًا على ارتداء الأحذية الآمنة ونظارات الحماية وغيرها من معدات الحماية الشخصية الضرورية.

المصطلح الرئيس

البرادة: نشارة معدنية دقيقة أو رقائق أو بقايا تنتج في أثناء عمليات التشغيل أو التجليخ أو غيرها من عمليات التصنيع.

فكِّر مليًّا

1 لماذا يجب مراعاة الأشخاص الذين يمكن أن يكونوا معرضين للخطر عند إنجاز مهمة الوصل؟ 2 عند إعداد تقييم المخاطر أو قراءته، ما تدابير الرقابة المتبعة؟ 3 ما المخاطر المترتبة على استخدام تقنيات الرفع غير الصحيحة؟

المهارة

  • التعاون والعمل الجماعي

التعاون والعمل الجماعي ضروريان عند العمل مع الآخرين في مكان التصنيع ومع زملائك ومعلمك في ورشة العمل في الكلية.

عمليات تصنيع الصفائح المعدنية

عادةً تتألف عمليات تصنيع الصفائح المعدنية من الأنواع المختلفة الآتية من العمليات.

الخطوات المطلوبة تتبع عملية معتمدة ومجربة لضمان تنفيذ جميع الأعمال بشكل منظم، ومراجعتها، والتزامها المتطلبات المحددة ومعايير الجودة.

  • التصميم: أول خطوة في أي عملية تصنيع، وخاصة في تصنيع الصفائح المعدنية، هي تصميم الجزء أو المنتج. يمكن استخدام أساليب مختلفة، مثل الرسومات ثنائية الأبعاد، وبرامج الرسم بمساعدة الحاسوب ثلاثية الأبعاد ⁦(3D CAD)⁩، أو النماذج الأولية الفيزيائية. يتضمن التصميم عادةً الأبعاد المطلوبة، ونوع المادة التي من المقرر استخدامها، والعمليات اللازمة لكل خطوة من العملية.
  • القطع: عملية القطع من أولى العمليات المنفذة، ويجب قطع الأجزاء إلى الحجم والأبعاد المحددة في ورقة التصميم. يمكن تنفيذ هذه العملية باستخدام تقنيات مثل القص أو القطع بالليزر أو عمليات القطع باستخدام ضغط الماء.
  • الثقيب: تُضاف الثقوب والسمات الأخرى باستخدام إحدى طرق القطع مثل مكبس التثقيب.
  • الثني: يمكن تشكيل أجزاء الصفائح المعدنية باستخدام ماكينات الثني مثل مكبس المكابح أو بعملية ثني يدوية، لتحقيق الشكل والهيكل المطلوبين.
  • اللحام: إذا كان المنتج المطلوب يحتوي على العديد من الأجزاء، فقد يتطلب إجراء عمليات لحام. ويُستخدم اللحام وسيلةً لربط الأجزاء المختلفة كما هو مطلوب في خطوات التصميم.
  • التجميع: إذا كان المنتج يتكون من عدّة عناصر أو أجزاء مختلفة، فيمكن تجميعه باستخدام أدوات التثبيت مثل الصواميل، والمسامير، والحلقات (وردة)، أو باستخدام مادة لاصقة صناعية عند الحاجة.
  • التشطيب: قبل تسليم أي جزء أو منتج إلى العميل، يجب تشطيبه باستخدام نوع من الطلاء مثل الطلاء العادي، أو الطلاء بالمسحوق، أو الطلاء المعدني.
  • مراقبة الجودة: تعد هذه الخطوة الأكثر أهمية، إذ يجب فحص كل جزء والتحقق منه للتأكد من توافقه مع جميع معايير الجودة المحددة. وتُنفذ هذه الخطوة بعد الانتهاء من جميع الخطوات السابقة وقبل تسليم الجزء أو المنتج للعميل.

من الضروري أن تتأكد قبل استخدام أي نوع من الآلات في الورشة من:

  • أنك تدربت على الآلة التي تنوي تشغيلها، وحصلت على تصريح باستخدامها، ومؤهل لاستخدامها.
  • أنك تفهم الإجراءات المطلوبة إذا لم تشتغل الآلة على الوجه الصحيح وأن ذلك قد يشكل خطرًا.
  • أنك تعرف كيفية تنفيذ إجراءات القفل/التعليق ⁦(LOTO)⁩ لمنع الغير من استخدام الآلة.
  • أنك على دراية بالإجراءات التي يجب اتخاذها لإبلاغ المشرف أو المدير المسؤول عنك على الفور.

عملية القفل/التعليق ⁦(LOTO)⁩

يشير الاختصار ⁦LOTO⁩ إلى عملية القفل/التعليق ⁦(Lockout/Tagout)⁩، صُممت عملية القفل/التعليق لضمان بقاء المعدات في حالة آمنة عند إيقاف تشغيلها. إجراءات القفل/التعليق يجب أن تتضمن الخطوات الست الآتية:

1 التحضير: تحديد نوع الطاقة التي تستخدمها الآلة (مثل الكهرباء أو الغاز) ومصدرها. 2 إيقاف التشغيل: إيقاف تشغيل الآلة. 3 الفصل: فصل مصدر قدرة الآلة أو الطاقة. 4 القفل/التعليق: وضع قفل وعلامة تحذير على الآلة لمنع أي شخص آخر من إعادة تشغيلها. 5 فحص الطاقة المخزنة: التأكد من تفريغ أي طاقة متبقية (مثل الضغط أو الكهرباء). 6 التحقق من العزل: تحقق جيدًا من أن الآلة أصبحت آمنة تمامًا ولا يمكن تشغيلها.

نصائح للسلامة

عند العمل في ورش التصنيع والتجميع، هل لاحظت قلة استخدام الأدوات الكهربائية في ورش التصنيع، خاصة في البيئات النشطة والمزدحمة؟

خذ بضع دقائق للتفكير في السبب وراء ذلك.

يُفترض أن تكون لديك فكرة حول كيفية استخدام الأدوات.

تحتوي خطوط التجميع أو مناطق العمل المزدحمة عادةً على العديد من العمال المنشغلين بمهامهم. إذا استخدم أحد العمال مثقابًا كهربائيًا، فقد يحتاج إلى استخدام وصلة تمديد، وهي عبارة عن كابل مرن يتيح استخدام الكهرباء عبر مسافة أطول.

قد يؤدي تلف وصلة التمديد أو انحباسها في خط التجميع إلى حدوث اتصال كهربائي بهيكل خط التجميع المعدني، فيجعل الهيكل المعدني بالكامل مشحونًا بالكهرباء، ما قد يؤدي إلى عواقب وخيمة، منها صعق العمال بالكهرباء.

لهذا السبب، تلجأ معظم خطوط الإنتاج وورش التصنيع إلى استخدام أدوات كهربائية تعمل بالهواء المضغوط، ومع أنها قد تكون مزعجة إلا أنها أقل خطورة.

تطبيق النظرية

في العديد من الورش، ستجد مثاقب تعمل بالهواء المضغوط، وتُعد هذه الطريقة من أكثر الطرق أمانًا لتشغيل معظم الأدوات اليدوية. عند استخدام أدوات تعمل بالهواء المضغوط، لا بد من أن ترتدي معدات الوقاية الشخصية المناسبة في جميع الأوقات حتى لو كان شخص آخر هو من يستخدم الأداة التي تعمل بالهواء المضغوط في الورشة، وذلك لأن مستوى الضوضاء الناتج عن هذه المعدات يكون مرتفعًا. عند إطلاق الهواء المضغوط، يخرج من الأداة بسرعة عالية، ما ينتج عنه صوت هسهسة أو صفير عالٍ.

قلل استخدام الأدوات التي تعمل بالهواء، احرص على ارتداء معدات الوقاية المناسبة لليدين، إذ يمكن أن يؤدي الاهتزاز المستمر إلى ضرر في اليدين والذراعين. قد تؤدي كثرة استخدام الأدوات التي تعمل بالهواء المضغوط إلى الإصابة بمتلازمة النفق الرسغي، لذلك تأكد دائمًا من استخدام معدات الوقاية المناسبة.

متلازمة النفق الرسغي: حالة تحدث عندما يكون هناك ضغط على أحد الأعصاب في المعصم، ما يؤدي إلى أعراض مثل التنميل والوخز والضعف في اليد والأصابع. غالبًا ما تحدث نتيجة حركات اليد المتكررة، مثل الكتابة أو استخدام الأدوات.

المحاذاة والتقميط

التجميع التجريبي

  1. التجميع التجريبي خطوة مهمة في عملية تصنيع والتجميع.
  2. ويُنفَّذ للتأكد من تناسب جميع الأجزاء تناسبًا صحيحًا قبل تنفيذ التجميع النهائي. إذ يسمح تركيب الأجزاء مؤقتًا للمصنعين من التحقق من المحاذاة الصحيحة وتحديد أي حالات عدم تطابق أو مشكلات محتملة في وقت مبكر من عملية التصنيع.
  3. والتقميط يتيح تثبيت المكونات في مكانها تثبيتًا مؤقتًا ومحاكاة كيفية ملاءمتها للمنتج النهائي مع الحفاظ على الثبات اللازم للفحص. بعد ذلك، تُفحَص الأبعاد للتأكد من أن جميع الأجزاء تلبي المواصفات المطلوبة والمعايير الدقيقة.
  4. عند اكتشاف أي مشكلات، يمكن إجراء التعديلات اللازمة لتصحيح المحاذاة أو التناسب، ما يساعد على تجنب تكاليف إعادة العمل وضمان الجودة والدقة في التجميع النهائي. كما تسهم هذه الخطوة في تعزيز كفاءة عملية التصنيع عن طريق تقليل مخاطر الأخطاء في المراحل النهائية من الإنتاج.

تثبيت العمل

في كل عملية تصنيع، من الضروري تثبيت أي جزء أو مجموعة فرعية تثبيتًا آمنًا في أثناء العمل.

  • منضدة العمل: توفر سطحًا مستقرًا للعمل. يمكنك قياس المعدن الأساسي وقطع المعدن وتركيب المعدن وتثبيته باستخدام المشابك على المنضدة.
  • التقميط على المنضدة: يمكن استخدام مجموعات التقميط لتثبيت القطع بإحكام في فتحات المنضدة.
  • ملزمة الماكينة: تُستخدم لتثبيت الأشكال المربعة والمستطيلة في أثناء عمليات الثقب. ويمكن ربط الملزمة نفسها على الطاولة لمزيد من السلامة والأمان.
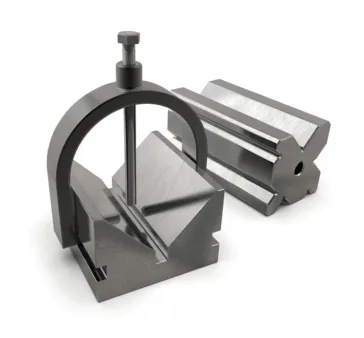
  • الكتلة على شكل حرف ⁦(V)⁩: يمكن تثبيت المكونات الأسطوانية، مثل أنبوب أو قضيب مستدير، باستخدام كتلة على شكل حرف ⁦(V)⁩ ومشبك.
  • المشابك المغناطيسية: تستخدم المغناطيسات لتثبيت قطع المعادن الأساسية في أثناء التجميع والربط. وتأتي بأشكال وأحجام وزوايا متنوعة، حتى أن بعضها قابل للتعديل لتغيير زاوية التثبيت.
  • المشابك على شكل حرف ⁦G⁩: كما يُوحي الاسم، تأخذ شكل "⁦G⁩" وتحتوي على برغي يُشد لتثبيت القطع على المنضدة أو على قطعة المعدن قيد العمل. تُستخدم هذه المشابك عمومًا لتثبيت قطع المعادن الأساسية على المنضدة لضمان عدم تحركها.

إجراءات مراقبة الجودة

  1. تشمل مراقبة الجودة الفحوصات التي تُجرى على الأجزاء، والهياكل المُصنَّعة، والتجميع النهائي للتأكد من أن المنتجات تفي بمتطلبات الجودة.
  2. تُنفذ هذه الفحوصات في مراحل مختلفة من خط الإنتاج للحفاظ على معايير عالية خلال عملية التصنيع.

تُفحص جميع المكونات والمواد الخام الواردة للتأكد من أنها تلبي المواصفات اللازمة قبل استخدامها. بالإضافة إلى ذلك، تخضع المنتجات النهائية لفحوصات جودة دقيقة قبل تسليمها للعملاء.

الفحوصات البصرية

  1. تُستخدم الفحوصات البصرية للتأكد من عدم وجود عيوب أو مشكلات واضحة في كل مكون، حيث تعتمد هذه الفحوصات البصرية على العين البشرية لفحص جودة قطعة العمل.
  2. تختلف جودة التشطيبات السطحية بحسب عملية التصنيع المستخدمة، لذا يجب التأكد من خلو سطح قطعة العمل من العيوب مثل الالتواءات، الخدوش، الانبعاجات، أو أي عيب مرئي آخر.
  3. يجب أن تكون أي وصلات مستخدمة لتجميع قطعة العمل آمنة ومثبتة بإحكام. بشكل عام، يجب أن تكون جميع الأسطح المُصنَّعة نظيفة وخالية من الزوائد الحادة أو الحواف المرتفعة التي قد تبقى بعد عملية التصنيع.
  4. يجب فحص كل جزء وإزالة الزوائد التي قد تسبب جروحًا عند التعامل معها. بالإضافة إلى ذلك، يجب إزالة الحواف الخشنة بشكل كامل، حيث إنها تحتوي على عيوب محتملة قد تؤدي إلى حدوث تشققات تبدأ من الحافة، وتُعرف بنقاط تركيز الإجهاد.

عمليات التحقق من دقة الأبعاد

  1. تتضمن عمليات التحقق من دقة الأبعاد أخذ قياسات مفصلة لأبعاد المكونات الدقيقة للتأكد من أنها ضمن الحدود المحددة أو التفاوتات المسموح بها.
  2. تُحدد الدقة البُعدية المطلوبة لقطعة العمل من خلال التفاوت المسموح به، وهو الحد الأقصى للاختلاف المسموح به بين أبعاد قطعة العمل والأبعاد المطلوبة كما هو موضح في الرسومات الهندسية أو الوثائق الأخرى.
  3. عادةً ما يُعبَّر عن هذا التفاوت بصيغة ± مليمتر. على سبيل المثال، إذا كان من المطلوب إنتاج ثقب بقطر 8 ملم في قطعة العمل، قد يُشار في الرسم إلى تفاوت مثل Ø ± 0.05 ملم.
  4. وهذا يعني أن القطر يمكن أن يكون بحد أقصى 8.05 ملم وحد أدنى 7.95 ملم. وبطريقة مماثلة، يُعبر أيضًا عن تفاوتات الأبعاد للزوايا. فإذا كان العنصر مطلوبًا أن يكون مربعًا بالكامل بزاوية 90 درجة، فقد يتم رسم رمز مستطيل أو مربع على الرسم الهندسي للإشارة إلى ذلك.

تشمل الأدوات المستخدمة لفحص دقة الأبعاد المعدات الموضحة في جدول 44.5.

الأبعاد الحرجة

  1. تحديد الأبعاد الحرجة كما هو موضح في الرسومات الهندسية المُعطاة.
  2. وهي مكونات خاصة وتُعد مهمة للتجميع والشكل والوظيفة الصحيحة للمنتج.
  3. ويجب التحقق من هذه الأبعاد المحددة في أثناء الفحص.
  4. عادةً، هناك ثلاثة أنواع من الفحص تُستخدم في خطوط الإنتاج الصناعي:

الفحص الأولي

يُجرى للتأكد من أن الجزء أو المجموعة الفرعية تتوافق مع المعايير المطلوبة قبل استخدامها وإدخالها إلى خط الإنتاج. الشكل 44.5 المعدات المستخدمة لفحص دقة الأبعاد

المعداتالوصف
تُثبت مقاييس سماكة اللوحة من النوع ⁦C⁩ وفقًا لمقاييس محددة.
تُستخدم الميكرومترات لقياس الأبعاد الخطية وتكون دقيقة عادةً حتى 0.001 مم أو ميكرون واحد. يمكن استخدامها للمكونات أو الأجزاء الأصغر.
يُعد مقياس السماكة أداة فحص بسيطة تستخدم في عمليات التصنيع والتجميع للتحقق بسرعة ما إذا كان الجزء يفي بتفاوتات الأبعاد المحددة. تحتوي أداة القياس ⁦go/no-go⁩ على وجهين: الوجه ⁦go⁩ الذي يجب أن يتناسب مع الجزء أو يحيط به إذا كان ضمن حدود التفاوت الأدنى، والوجه ⁦no-go⁩ الذي لا يتناسب مع الجزء إذا تجاوز الحد الأقصى للتسامح. تتيح هذه الأداة التحقق السريع والفعّال من أبعاد الأجزاء دون الحاجة إلى قياسات تفصيلية.
يسجل مؤشر الاختبار القرصي إزاحة المكبس الذي يتمتع بحساسية عالية للحركة. عمومًا، يمكن لهذه المؤشرات قياس دقة تصل إلى 0.01 ملم، بينما يمكن للأدوات الأكثر حساسية قياس دقة تصل إلى 0.001 ملم. يُسجل القياس على وجه القرص، حيث يرتبط تحرك المكبس بإبرة المؤشر من خلال تروس داخلية موجودة في القرص. غالبًا ما تُثبت مؤشرات الاختبار القرصية باستخدام ذراع ميكانيكي بحيث يلامس المكبس عنصرًا دائريًا، مثل العمود في الآلات في هذه الحالة. يُضبط المؤشر على الصفر، ثم يتم تدوير العنصر الدائري ببطء، حيث يتم تحديد أي انحراف عن الشكل الدائري المثالي للعمود بواسطة حركة الإبرة على المؤشر وقراءة غير صفرية.
المنقلة الرقمية هي أداة تُستخدم لقياس الزوايا بدقة. فهي تعرض الزاوية على شاشة رقمية، ما يسهل الحصول على قراءات دقيقة مقارنة بالمنقلة التقليدية. لاستخدام منقلة رقمية، ضعها على السطح أو بين النقطتين اللتين تريد قياسهما واضبط الأذرع المسطرة، ثم اقرأ الزاوية المعروضة على الشاشة الرقمية لضمان القياس الدقيق.

الوحدة 44 عمليات التصنيع والتجميع — نتاج التعلم ج

الفحوصات المرحلية

مع استمرار رحلة المنتج أو المجموعة الفرعية على خط الإنتاج، تُجرى عملية الفحص في كل مرحلة لضمان تنفيذ جميع الأعمال والمعايير المطلوبة قبل الانتقال إلى المرحلة التالية من خط الإنتاج. وتشمل هذه الفحوصات:

  • الفحوصات البصرية:
  • فحص أي أضرار في الآلات.
  • فحوصات الأبعاد
  • التأكد من إتمام جميع الأعمال والتزامها بمعايير الجودة.

الفحص النهائي

الفحوصات النهائية هي الفحوصات الأخيرة التي تُجرى لضمان تصنيع المنتجات وفقًا للمعايير والمواصفات المتفق عليها، وأنها خالية من الأضرار، وتبدو سليمة، ومجمعة بشكل جيد وتؤدي الغرض منها.

يُوثق مهندس مؤهل جميع مراحل الفحوصات التي أُجريت على الجودة ويوقع عليها.

أوراق تسجيل الفحص

  1. توفر أوراق تسجيل الفحص سجلًا موثقًا لفحوصات الجودة لضمان التزام المعايير في كل مرحلة من مراحل الإنتاج.
  2. صُممت هذه الأوراق لتسجيل معلومات تفصيلية حول الأبعاد، والتفاوتات، وجودة المكونات العامة، إضافة إلى أي انحرافات أو عيوب تم تحديدها خلال الفحص.
  3. توفر الأوراق المصممة بشكل صحيح مساحات للفاحصين لتدوين القياسات الرئيسة، والتواريخ، وهوية الفاحص وأي إجراءات تصحيحية تم اتخاذها في حال وجود مشكلات.
  4. من خلال الاحتفاظ بهذه السجلات، يمكن للمصنعين تتبع تاريخ الفحص لكل جزء وضمان الالتزام المستمر بمعايير الجودة.

المهارة

  • التفكير

توفر عمليات مراقبة الجودة الفرصة للتفكير في مدى نجاح نتيجة العملية، والأهم من ذلك، كيفية تحسينها في المرة القادمة.

وقفة للتفكير اشرح لماذا يُعد استخدام المقاييس السماحية/ غير السماحية ⁦(Go/No-Go Gauges)⁩ طريقة سريعة وفعالة للتحقق من مطابقة المكونات أو الأجزاء للمعايير المحددة.

تلميح تتضمن غالبية طرق الفحص التي يتم تنفيذها القياس الدقيق وتسجيل الأبعاد.

توسيع الأفق ابحث في كيفية فحص مجموعة من السمات الأخرى باستخدام المقاييس السماحية/ غير السماحية ⁦(Go/No-Go Gauges)⁩، مثل أبعاد الثقوب والأشكال الهندسية.

تمرين تقييمي 44.2

B.P2, B.P3, C.P4, C.P5, B.M2, C.M3, BC.D2

يجب عليك الاحتفاظ بدفتر سجلات وحافظة تضم الأدلة الأخرى عند إعداد وتنفيذ عمليتين مختلفتين على الأقل من عمليات المعالجة الآلية الثانوية التقليدية لتصنيع مكون أو أكثر بأمان. يجب أن يتضمن دفتر السجلات وحافظة الأدلة ما يأتي:

  • ملاحظات تشرح متطلبات الصحة والسلامة عند معالجة أحد المكونات آليًا.
  • تقييم مخاطر كامل لبيئة العمل.
  • ملاحظات وصور فوتوغرافية مشروحة توضح بالتفصيل إعداد عمليتين مختلفتين من عمليات المعالجة الآلية الثانوية التقليدية، بما في ذلك تفاصيل أدوات التشكيل وتثبيت العمل.
  • ملاحظات وصور فوتوغرافية مشروحة تعرض تفاصيل عن كيفية مراقبة معايير العملية وتحسينها لتعزيز كفاءة عملية معالجة المكونات آليًا وفعاليتها.
  • صور المكون النهائي (يجب أن تحتوي المكونات على ست ميزات آلية على الأقل).
  • سجلات فحص مكتملة تؤكد دقة المكونات. ينبغي أيضًا الاحتفاظ بالمكون النهائي نفسه.

كمّل قراءة الموضوع

سجّل مجاناً وكمّل الموضوع من الكتاب، ومنرجّعك لنفس المكان.

  • ج تنفيذ عمليات التجميع لتصنيع منتج مجمّع بأمان
  • عمليات السلامة
يلّا نبدأتسجيل الدخول

آخر تحديث:

معاينة موضوع «نتاج التعلم ج: تنفيذ عمليات التجميع لتصنيع منتج مجمّع بأمان» من وحدة «عمليات التصنيع والتجميع» في مادة الهندسة الميكانيكية – المستوى 3. أقسام الشرح: ١٦، التعريفات: ٧، الأسئلة المحلولة: ٨.

المصدر: بيرسون BTEC، نتاج التعلم ج: تنفيذ عمليات التجميع لتصنيع منتج مجمّع بأمان (ص ٣٣–٣٩)

موضوعات أخرى في الوحدة

تابع الدراسة