TawjihiAI: دراسة التوجيهيادرس وتدرّب من هاتفكحمّل التطبيق
٦.٣ نتاج التعلم ج: تنفيذ عمليات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان
الكتاب
من كتاب الهندسة الميكانيكية – المستوى 3 المقرّر
محتويات الموضوع (٢٧)
يعد استخدام سوائل القطع ووضعها والإزالة والتعامل الآمنين مع البرادة المعدنية أحد الاعتبارات المهمة المشتركة في جميع عمليات المعالجة الآلية الثانوية.
تنفيذ عمليات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان
الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع
ميزات ومعلمات عمليات المعالجة الآلية الثانوية التقليدية
معلمات عامة مهمة
يعد استخدام سوائل القطع ووضعها والإزالة والتعامل الآمنين مع البرادة المعدنية أحد الاعتبارات المهمة المشتركة في جميع عمليات المعالجة الآلية الثانوية.
وضع سائل القطع
يُستخدم سائل القطع لعدة أغراض. وتشمل الآتي:
التزييت - يعمل على تزييت حواف القطع، ما يقلل من قوى القطع
التبريد - ينقل الحرارة بعيدًا عن حواف القطع، ما يساعد على منع ارتفاع درجة الحرارة وإطالة عمر الأداة وتمكين تشطيب السطح المحسّن
إزالة النفايات - يزيل الرقائق والبرادة من حواف القطع ويُبعدها، ما يتيح تحسين تشطيب السطح.
يمكن وضع سائل القطع بعدة طرق، منها ما يأتي:
الغمر - تحتوي المخارط وماكينات التجليخ وماكينات التفريز وأحيانًا مكابس الثقب على إمكانية إغراق حواف القطع بسائل القطع المُضخ المعاد تدويره؛ حيث يُوجه إلى الأداة باستخدام فوهة قابلة للتعديل
الرش اليدوي - في التطبيقات الأقل تطلبًا، يمكن استخدام سائل القطع بكميات أقل باستخدام زجاجة بخاخ
التفريش اليدوي - غالبًا ما تُستخدم الفرشاة لوضع سوائل القطع عند الثقب والتسنين.
إزالة البرادة المعدنية
تولّد جميع عمليات المعالجة الآلية الثانوية التقليدية رقائق أو برادة. ومن المهم إزالة البرادة من أسطح القطع إذا أريد تحقيق التشطيبات السطحية الجيدة.
وهذا ليس دائمًا سهلًا أو مريحًا.
الطريقة الأكثر فعالية لإزالة البرادة هي استخدام التدفق المستمر لسائل التبريد لشطفها بعيدًا عن أسطح القطع.
ومع ذلك، في معظم الظروف، من الضروري إيقاف عملية المعالجة بشكل دوري لإزالة البرادة من منطقة العمل.
من الضروري عدم بذل أي محاولة لإزالة البرادة المعدنية من الآلات في أثناء تشغيلها، حيث يمكن أن يؤدي ذلك إلى التشابك والإصابة الخطيرة.
استخدم فرشاة صلبة مناسبة لإزالة البرادة من حواف القطع. لا تتعامل مع البرادة بيديك العاريتين.
وقفة للتفكير
اشرح مزايا استخدام سائل القطع المناسب عند المعالجة الآلية. تلميح يُرجى مراعاة الأغراض الثلاثة الرئيسة لسوائل القطع. توسيع الأفق ما عيوب استخدام سوائل القطع في المعالجة الآلية؟
المهارات
اتخاذ القرار
تتيح لك المعرفة الجيدة بالتقنيات العملية في عملية المعالجة الآلية الثانوية اختيار أفضل طريقة لصنع كل مكون.
موضوعات ذات صلة
الوحدة 2: تقديم العمليات الهندسية بأمانكفريق تتضمن إجراء مزيد من المناقشة حول إنشاء منتجات هندسية والعمل ضمن فريق.
نتاج التعلم ج
المعالجة الآلية للميزات من خلال تنفيذ العمليات باستخدام المعلمات المناسبة
لا تستخدم أي أدوات آلية حتى يُقيّم مدربك أو المحاضر كفاءتك الأساسية ويقتنع بمستوى فهمك لممارسات العمل الآمن التي يجب اتباعها عند المعالجة الآلية لضمان سلامتك.
تهدف الأمثلة الآتية إلى توضيح التلقيم المناسب والسرعات وغيرها من المعلمات التي يمكن استخدامها كنقطة انطلاق عند المعالجة الآلية لمجموعة من الميزات في المرحلة العملية لهذه الوحدة.
المصطلح الرئيس
Ø - رمز يشير إلى القطر.
الثقب
توفر السيناريوهات والأمثلة العملية الآتية إرشادات حول تنفيذ عمليات الثقب لإنتاج مجموعة من الميزات المعالجة آليًا.
ثقوب تمرير
الميزة
ثقب تمرير بقطر 12 مم
مادة قطعة العمل
قضيب دائري نحاسي
الماكينة
مثقاب عمودي (الشجرة)
أدوات التشكيل
مثقب حلزوني بقطر 12.0 مم من الفولاذ عالي السرعة
تثبيت الأدوات
ظرف ثقب ثلاثي الفك
تثبيت العمل
الكتلة الفائية (V) والمشابك
السرعة
سرعة قطع الفولاذ عالي السرعة للألمنيوم: السرعة ≈ 55 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×55/π×12=1459 rpm • ~ 1500 rpm
التلقيم
يتم التحكم فيه يدويًا من قبل المشغل
ملاحظات
احرص دومًا على إيقاف الماكينة قبل إزالة البرادة. • يجب استخدام فرشاة صلبة لإزالة البرادة من منطقة العمل عند الحاجة. • يجب إزالة البرادة من الثقب عن طريق سحب لقمة الثقب عدة مرات في أثناء الثقب.
لقمة تجويف معاكس بقطر 17.5 مم من الفولاذ عالي السرعة
تثبيت الأدوات
ظرف ثقب ثلاثي الفك
تثبيت العمل
ملزمة الماكينة
السرعة
سرعة قطع الفولاذ عالي السرعة للفولاذ المطاوع: السرعة ≈ 30 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×30/π×17.5=545 rpm • ~ 500 rpm
التلقيم
يتم التحكم فيه يدويًا من قبل المشغل
ملاحظات
احرص دومًا على إيقاف الماكينة قبل إزالة البرادة. • يجب استخدام فرشاة صلبة لإزالة البرادة من منطقة العمل عند الحاجة.
الثقوب المسننة
الميزة
سن لولبي مُثقب M10 × 1.25 مثبت في ثقب أعمى محفور مسبقًا بقطر 8.5 مم
مادة قطعة العمل
قضيب مربع من الفولاذ المطاوع
الماكينة
مثقاب عمودي (الشجرة)
أدوات التشكيل
ذكر لولبة مستدق وثاني وقاعي M10 × 1.25 من الفولاذ عالي السرعة
تثبيت الأدوات
ظرف ثقب ثلاثي الفك
تثبيت العمل
ملزمة الماكينة
السرعة
الدوران اليدوي باليد دون طاقة
التلقيم
يجب على المشغل الحفاظ على الضغط الخفيف والسماح بإجراء تحزيز أسنان اللولب للتحكم في التلقيم.
ملاحظات
ضع سائل التسنين لتليين عملية قطع ذكر اللولبة.
الثقوب الموسعة
الميزة
ثقب موسع بقطر 6 مم من النحاس
مادة قطعة العمل
شريط مربع نحاسي
الماكينة
مثقاب عمودي (الشجرة)
أدوات التشكيل
موسّع ثقوب بقطر 6.0 مم من الفولاذ عالي السرعة
تثبيت الأدوات
ظرف ثقب ثلاثي الفك
تثبيت العمل
ملزمة الماكينة
السرعة
سرعة قطع الفولاذ عالي السرعة للنحاس: السرعة ≈ 55 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×55/π×6=2919 rpm • استخدم ما يقرب من نصف سرعة الثقب المكافئة، ≈ 1500 دورة في الدقيقة
التلقيم
يتم التحكم فيه يدويًا من قبل المشغل
ملاحظات
عند توسيع الثقوب، استخدم ما يقرب من نصف سرعة الثقب المكافئة.
نتاج التعلم ج
صف الطريقة الآمنة لإزالة البرادة عند الثقب. تلميح يُرجى مراعاة متى يكون من الآمن إزالة البرادة والأدوات التي يجب عليك استخدامها. توسيع الأفق تحقق مما يحدث للبرادة والنفايات المعدنية الأخرى الناتجة عن عمليات المعالجة الآلية.
الخراطة
توفر السيناريوهات والأمثلة العملية الآتية إرشادات حول تنفيذ عمليات الخراطة لإنتاج مجموعة من الميزات المعالجة آليًا.
الأقطار المتوازية
الميزة
القطر الموازي Ø 12 مم
مادة قطعة العمل
قضيب دائري نحاسي
الماكينة
المخرطة المركزية
أدوات التشكيل
أداة الخراطة المتوازية من الفولاذ عالي السرعة
تثبيت الأدوات
مربط الأداة
تثبيت العمل
ظرف مخرطة ثلاثي الفك
السرعة
سرعة قطع الفولاذ عالي السرعة للنحاس: السرعة ≈ 55 م/دقيقة • عدد دورات قطعة العمل في الدقيقة (RPM): • N=1000×55/π×12=1459 rpm • ~ 1500 rpm
التلقيم
~ 0.2 ملم/دورة
عمق القطع
~ 2 مم (التخشين) • ~ 0.5 مم (التشطيب)
ملاحظات
استخدام سائل القطع لتحسين عملية تشطيب السطح.
الحواف المشطوفة
الميزة
حافة مشطوفة 10 مم × 45 درجة على نهاية قضيب دائري بقطر 40 مم
مادة قطعة العمل
قضيب دائري من الفولاذ المطاوع
الماكينة
المخرطة المركزية
أدوات التشكيل
أداة الخراطة المتوازية من الفولاذ عالي السرعة
تثبيت الأدوات
مربط الأداة
تثبيت العمل
ظرف مخرطة ثلاثي الفك
السرعة
سرعة قطع الفولاذ عالي السرعة للفولاذ المطاوع: السرعة ≈ 30 م/دقيقة • عدد دورات قطعة العمل في الدقيقة (RPM): • N=1000×30/π×40=238 rpm • ~ 250 rpm
التلقيم
~ 0.2 ملم/دورة
عمق القطع
~ 2 مم (التخشين) • ~ 0.5 مم (التشطيب)
ملاحظات
دوّر مربط الأداة عبر الشريحة بمقدار 45 درجة لتتناسب مع زاوية الشطف.
الثقوب العمياء
الميزة
ثقب أعمى بقطر 6.8 × 25 مم
مادة قطعة العمل
قضيب دائري نحاسي
الماكينة
المخرطة المركزية
أدوات التشكيل
لقمة ثقب بقطر 6.8 مم من الفولاذ عالي السرعة
تثبيت الأدوات
ظرف ثقب ثلاثي الفك مثبت على غراب الذيل
تثبيت العمل
ظرف مخرطة ثلاثي الفك
السرعة
سرعة قطع الفولاذ عالي السرعة للنحاس: السرعة ≈ 55 م/دقيقة • عدد دورات قطعة العمل في الدقيقة (RPM): • N=1000×55/π×6.8=2575 rpm • ~ 2500 rpm
التلقيم
الاستخدام اليدوي لعجلة غراب الذيل اليدوية
ملاحظات
عندما تتجاوز سرعة عمود الدوران المحسوبة قدرات الماكينة، استخدم أقرب إعداد متاح.
الثقوب العمياء المسننة
الميزة
سن لولبي مُثقب M8 × 1.25 مثبت في ثقب أعمى محفور مسبقًا بقطر 6.8 مم
مادة قطعة العمل
قضيب دائري نحاسي
الماكينة
المخرطة المركزية
أدوات التشكيل
ذكر لولبة مستدق وثاني وقاعي M10 × 1.25 من الفولاذ عالي السرعة
تثبيت الأدوات
ظرف ثقب ثلاثي الفك مثبت على غراب الذيل
تثبيت العمل
ظرف مخرطة ثلاثي الفك
السرعة
الدوران اليدوي باليد دون طاقة
التلقيم
افتح شريحة غراب الذيل وحافظ على الضغط الخفيف واسمح بإجراء تحزيز أسنان اللولب للتحكم في التلقيم.
ملاحظات
ضع سائل تحزيز أسنان اللولب على ذكر اللولبة.
نتاج التعلم ج
صف ما يجب القيام به عندما تكون سرعة عمود الدوران المحسوبة لعملية خراطة أعلى من الإعداد الأقصى للمخرطة. تلميح يمكن التعامل مع السرعات المحسوبة بوصفها قيم قصوى موصى بها. توسيع الأفق تحقق من سرعات عمود الدوران المتوافرة في المخرطة المركزية التي تستخدمها. قد تكون هذه السرعات قابلة للتغيير بشكلٍ مستمر أو تكون موجهة إلى مجموعة من السرعات المحددة.
الوجه المسطح
الميزة
الوجه المسطح
مادة قطعة العمل
صفيحة من الفولاذ المطاوع
الماكينة
ماكينة التفريز العمودية
أدوات التشكيل
قاطع تفريز وجهي من كربيد التنجستن بقطر 50 مم يتميز بخمسة رؤوس ومعدل إزالة رقائق قدره 0.15 ملم/سن
تثبيت الأدوات
شياق قاطع تفريز وجهي مثبت على عمود دوران
تثبيت العمل
ظرف مغناطيسي
السرعة
سرعة قطع الفولاذ عالي السرعة للفولاذ المطاوع: السرعة ≈ 30 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×30/π×50=191 rpm • ~ 200 rpm
التلقيم
معدل التلقيم الخطي النضدي: • F=200×0.15×5=150 مم/دقيقة
عمق القطع
~ 3 مم (التخشين) • ~ 0.5 مم (التشطيب)
ملاحظات
استخدام سائل القطع.
الكتف
الميزة
الكتف
مادة قطعة العمل
كتلة فولاذية
الماكينة
ماكينة التفريز العمودية
أدوات التشكيل
قاطع تفريز طرفي من كربيد التنجستن بقطر 15 مم يتميز بأربعة حزوز ومعدل إزالة رقائق قدره 0.02 مم/سن
تثبيت الأدوات
طوق بقطر 15 مم
تثبيت العمل
ملزمة الماكينة
السرعة
سرعة قطع كربيد التنجستن للفولاذ المطاوع: S≈150 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×150/π×15=3185 rpm • ~ 3000 rpm
التلقيم
معدل التلقيم الخطي النضدي: • F=3000×0.02×4=240 مم/دقيقة
عمق القطع
~ 7.5 مم (عمق التخشين للقطع هو نصف قطر الأداة تقريبًا) • ~ 0.5 مم (التشطيب)
ملاحظات
استخدام سائل القطع.
الشق
الميزة
شق مغلق بعرض 12 مم
مادة قطعة العمل
كتلة ألمنيوم
الماكينة
ماكينة التفريز العمودية
أدوات التشكيل
مثقاب شقوق بقطر 12 مم من الفولاذ عالي السرعة مزود بجزين ومعدل إزالة رقائق قدره 0.03 مم/سن
تثبيت الأدوات
طوق بقطر 12 مم
تثبيت العمل
ملزمة الماكينة
السرعة
سرعة قطع الفولاذ الصلب عالي السرعة للألمنيوم: S≈70 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×70/π×12=1858 rpm • ~ 1800 rpm
التلقيم
معدل التلقيم الخطي النضدي: • F=1800×0.03×2=108 مم/دقيقة
عمق القطع
~ 6 مم (التخشين) • ~ 0.5 مم (التشطيب)
ملاحظات
استخدام سائل القطع. يمكن بدء عمل الشق بقطع عميق باستخدام مثقاب شقوق.
المقاطع
الميزة
شق مكشوف مستدير القاعدة بقطر 10 مم
مادة قطعة العمل
كتلة فولاذية
الماكينة
ماكينة التفريز العمودية
أدوات التشكيل
قاطع تفريز طرفي برأس كروي من الفولاذ عالي السرعة بقطر 10 مم، يتميز بثلاثة حزوز ومعدل إزالة رقائق قدره 0.015 مم/سن
تثبيت الأدوات
طوق بقطر 10 مم
تثبيت العمل
ملزمة الماكينة
السرعة
سرعة قطع الفولاذ عالي السرعة للألمنيوم: S≈70 م/دقيقة • عدد دورات الأداة في الدقيقة (RPM): • N=1000×70/π×12=1858 rpm • ~ 1800 rpm
التلقيم
معدل التلقيم الخطي النضدي: • F=1800×0.03×2=108 مم/دقيقة
عمق القطع
~ 5 مم (عمق التخشين للقطع هو نصف قطر الأداة تقريبًا) • ~ 0.5 مم (التشطيب)
ملاحظات
استخدام سائل القطع.
نتاج التعلم ج
اشرح لماذا يمكن تشغيل قواطع التفريز ذات الأسنان الأكثر بمعدلات تلقيم أسرع. تلميح يمكن لكل سن إزالة رقاقة ذات سمك محدد مع كل دوران للأداة. توسيع الأفق اشرح ما المقصود بمصطلح "معدل إزالة الرقائق" أو التلقيم لكل سن وتأثيره في معدلات تلقيم أدوات التشكيل.
التجليخ
توفر السيناريوهات والأمثلة العملية الآتية إرشادات حول تنفيذ عمليات التجليخ لإنتاج مجموعة من الميزات المعالجة آليًا.
القطر الموازي
الميزة
القطر Ø 16 الموازي × 200 مم
مادة قطعة العمل
الفولاذ عالي الكربون
الماكينة
جلاخة أسطوانية
أدوات التشكيل
عجلة تجليخ بقطر 300 مم × عرض 50 مم، ذات جوانب مستقيمة (النوع 1)، دقيقة للغاية بحجم 800 جرام، من أكسيد الألومنيوم، صلبة، مُزَجَّجة.
تثبيت العمل
بين المراكز
التلقيم
معدل التلقيم الخطي النضدي ~ 15 م/دقيقة
عمق القطع
~ 0.025 مم (التخشين) • ~ 0.010 مم (التشطيب)
ملاحظات
تأكد من أن سطح عجلة التجليخ مستو ومستقيم. احرص على تسوية العجلة بانتظام. • استخدام سائل القطع.
سطح مستوٍ
الميزة
الوجه المسطح
مادة قطعة العمل
الفولاذ عالي الكربون
الماكينة
جلاخة الأسطح
أدوات التشكيل
عجلة تجليخ بقطر 300 مم × عرض 50 مم، ذات جوانب مستقيمة (النوع 1)، دقيقة للغاية بحجم 800 جرام، من أكسيد الألومنيوم، صلبة، مُزَجَّجة.
تثبيت العمل
ظرف مغناطيسي
التلقيم
معدل التلقيم الخطي النضدي ~ 15 م/دقيقة
عمق القطع
~ 0.025 مم (التخشين) • ~ 0.010 مم (التشطيب)
معدل التلقيم المتقاطع
~ 12.5 ملم/تمرير (يبلغ معدل التلقيم المتقاطع حوالي 1/4 عرض عجلة التجليخ)
ملاحظات
تأكد من أن سطح عجلة التجليخ مستو ومستقيم. احرص على تسوية العجلة بانتظام. • استخدام سائل القطع.
طرق مراقبة الجودة
تشير مراقبة الجودة (QC) إلى الفحوصات التي تجريها الشركة لضمان امتثال منتجاتها لمتطلبات الجودة.
وتُنفذ تلك الفحوصات في مراحل مختلفة في أثناء عملية الإنتاج: على المكونات المشتراة والمواد الخام قبل التصنيع؛ على المكونات المصنعة عند صنعها؛ وعلى المنتجات النهائية قبل إصدارها للعملاء.
سننظر هنا في فحوصات مراقبة الجودة التي تُنفذ على المكونات المصنعة باستخدام عمليات المعالجة الآلية الثانوية.
يُستخدم الفحص البصري للتأكد من عدم وجود أخطاء أو عيوب واضحة في المكون المعالج آليًا. وقد تشمل تلك الأخطاء أو العيوب ما يأتي:
النتوءات - حواف مرتفعة حادة يمكن أن تبقى غالبًا بسبب عمليات المعالجة. ويجب إزالتها دائمًا بعد المعالجة الآلية لمنع الإصابة المحتملة.
الحواف الحادة - الحواف التي تُترك في حالة حادة وغير آمنة قد تتسبب في حدوث إصابة عند التعامل مع المكون أو تركيبه أو استخدامه.
القطع الزائف - يشير إلى الموضع الذي بدأ فيه القطع بشكل غير صحيح قبل تصحيحه من قبل الميكانيكي. في أحسن الأحوال، يكون القطع الزائف قبيح المظهر ولكن في أسوأ الأحوال يمكن أن يعني أن المكون غير مناسب للغرض ويجب التخلص منه.
تتضمن عمليات التحقق من دقة الأبعاد أخذ قياسات مفصلة لأبعاد المكونات الدقيقة للتأكد من أنها ضمن الحدود المحددة أو التفاوتات المسموح بها. تشمل المعدات المستخدمة لفحص دقة الأبعاد ما يأتي: الوحدة 41 عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع
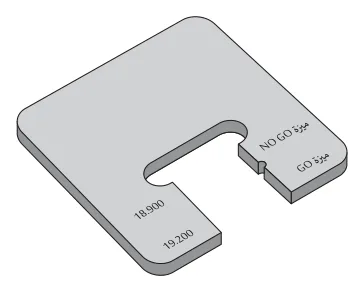
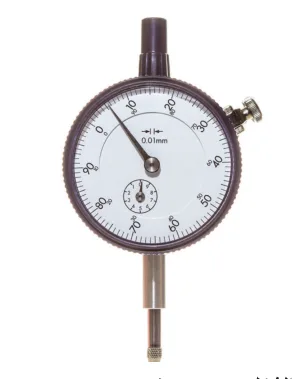
الشكل 41.33 مقياس لوحي من النوع C.الشكل 41.35 مؤشر اختبار قرصي (DTI).
GO ميزة، NO GO ميزة، 18.900، 19.200
الشكل 41.33 مقياس لوحي من النوع C.
الشكل 41.34 ميكرومتر.
0.01mm الشكل 41.35 مؤشر اختبار قرصي (DTI).
ميكرومتر خارجي - جهاز قادر على قياس المسافة الخطية لأقرب 0.01 مم وهو مناسب لمعظم التطبيقات الهندسية العامة.
مقياس الفجوة - يُستخدم لفحص الميزات الهامة لقطعة العمل بسرعة دون قياس مباشر. على سبيل المثال، يمكن استخدام المقياس اللوحي من النوع C (انظر الشكل 41.33) للتحقق بسرعة من أن قطر قطعة العمل يتناسب مع تفاوتات الأبعاد المطلوبة. توجد فجوتان معالجتان بدقة وفق المقياس عند حدود الأبعاد العلوية والسفلية للمكون. إذا دخل المكون في الفجوة الأكبر (ميزة "go") ولكنه لا يتناسب مع الفجوة الأصغر (ميزة "no go")، فسيكون ذلك ضمن الحدود المسموح بها.
مقاييس الانزلاق والمقارنات - مقاييس الانزلاق هي كتل ضبط دقيقة للغاية بسماكات مختلفة يمكن دمجها لإنتاج عمود بارتفاع محدد. ويمكن استخدامه كمرجع يمكن مقارنة المكونات به. لتنفيذ ذلك، يتم تصفير مؤشر الاختبار القرصي (DTI) المثبت في حامل المقارنة عند ارتفاع العمود المرجعي. ثم استبدال العمود المرجعي بالمكون الذي يتم قياسه. يمكن بعد ذلك قراءة أي فرق بين ارتفاعين على مؤشر الاختبار القرصي.
يمكن إجراء عمليات التحقق من تشطيب سطح المكونات بصريًا وباستخدام ظفر لفرك سطح قطعة العمل في أثناء إجراء مقارنات مع مجموعة قياسية من عينات الأسطح المعالجة آليًا (يشار إليها أحيانًا باسم مقاييس روبرت).
وتتميز بأنها سهلة الاستخدام وغير مكلفة نسبيًا عند مقارنتها بأجهزة قياس الأسطح الإلكترونية المحمولة الأكثر تفصيلًا والتي تعتمد على أجهزة الاستشعار اللمسية أو البصرية لتوفير قياس خشونة السطح.
اشرح لماذا تُعد مقاييس go/no-go وسيلة سريعة للتحقق من دقة المكونات. تلميح تتضمن معظم طرق الفحص القياس الدقيق للأبعاد وتسجيلها. توسيع الأفق ابحث في كيفية استخدام مقاييس go/no-go للتحقق من مجموعة متنوعة من الخواص الأخرى، مثل الثقوب والتسنين الخارجي.
التفكير
توفر عمليات مراقبة الجودة الفرصة للتفكير في مدى نجاح نتيجة العملية، والأهم من ذلك، كيف يمكن تحسينها في المرة القادمة.
كمّل قراءة الموضوع
سجّل مجاناً وكمّل الموضوع من الكتاب، ومنرجّعك لنفس المكان.
ميزات ومعلمات عمليات المعالجة الآلية الثانوية التقليدية
معاينة موضوع «نتاج التعلم ج: تنفيذ عمليات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان» من وحدة «عمليات المعالجة الآلية الثانوية المستخدمة في التصنيع» في مادة الهندسة الميكانيكية – المستوى 3. أقسام الشرح: ٢٧، التعريفات: ٦، الأسئلة المحلولة: ٨.
المصدر: بيرسون BTEC، نتاج التعلم ج: تنفيذ عمليات المعالجة الآلية الثانوية التقليدية لتصنيع أحد المكونات بأمان (ص ٣٢–٣٧)